
Poznámky k terénu · Kresba drôtov
Tichá disciplína plnoautomatického stroja na ťahanie drôtu
Linka, ktorá stiahne 5,5 mm tyč až na 1,0 mm, pričom nad ňou nikto nestojí, nie je zázrak automatizácie. Je to dlhý reťazec malých dohôd medzi motorom, lisovnicou, mazivom a operátorom a každý z nich musí držať pri každom prechode.
Choďte skoro ráno po drôte a počítajte ten rozdiel. Poloautomatická linka sa ohlási: kroky, cinkot výmeny cievky, pauza, kým sa napínacie rameno usadí. Plne automatický stroj na priamu líniu znie takmer nudne. Výplata sa otáča. Kotúče bzučia v kroku. Navíjač navinie cievku, ktorá sa naplní za štyridsať minút, a potom sa sama vymení. Nič dramatické sa nedeje, o čo presne ide.
Vo Wuxi vyrábame zariadenia na ťahanie drôtov od roku 2010, korene tohto remesla siahajú oveľa ďalej a lekcia sa používa. Automatizácia neodstraňuje zručnosti z procesu. Presúva zručnosť z rúk operátora do dizajnu linky. súčasť tohto článku je o tom, čo toto premiestnenie vlastne zahŕňa.
Čo v skutočnosti znamená „plne automaticky“.
Táto fráza sa voľne používa v katalógoch zariadení. Na priamočiarom stroji by to malo konkrétne niečo špecifické: vlasec si od prvého prejazdu až po hotovú cievku riadi svoje vlastné napnutie, vlastný rýchlostný pomer a vlastné zarážky.
To zvyčajne závisí od štyroch technických rozhodnutí. Každý navijak svoj vlastný namiesto zdieľania jedného hriadeľa, takže pomer otáčok medzi prechodmi môže byť upravený elektronicky namiesto toho, aby bol fixovaný geometriou ozubeného kolesa. Napätie medzi prechodmi sa meria a koriguje nepretržite, nie je ani raz a v čo sa dúfa. Recepty sú uložené, takže zmena z jedného produktu na druhý je skôr obrazovkou a výmenou matrice než ručne písaným rozvrhom. A šnúra vie, ako sa zastaviť: pri pretiahnutí drôtu sa úplne zastaví a povie vám, ktorá pozícia matrice zlyhala.
- Nezávislé pohony na každom navijaku, s uzavretou reguláciou napätia medzi prechodmi.
- Uložené recepty pre každý produkt, takže opakované objednávky prebiehajúce identicky.
- Synchronizovaná výplata a odber , takže napätie sa raz vytvorí a udrží.
- Pamäť porúch , ktorý prerušil prerušenie z argumentu na dátový bod.
Výplata nie je očarujúca. Je to menej prestávok na jemných priemeroch, lepšia sústrednosť, menej odpadu na začiatku cievky a operátor, ktorý trávi sledovaním kvality namiesto sledovania stroja.
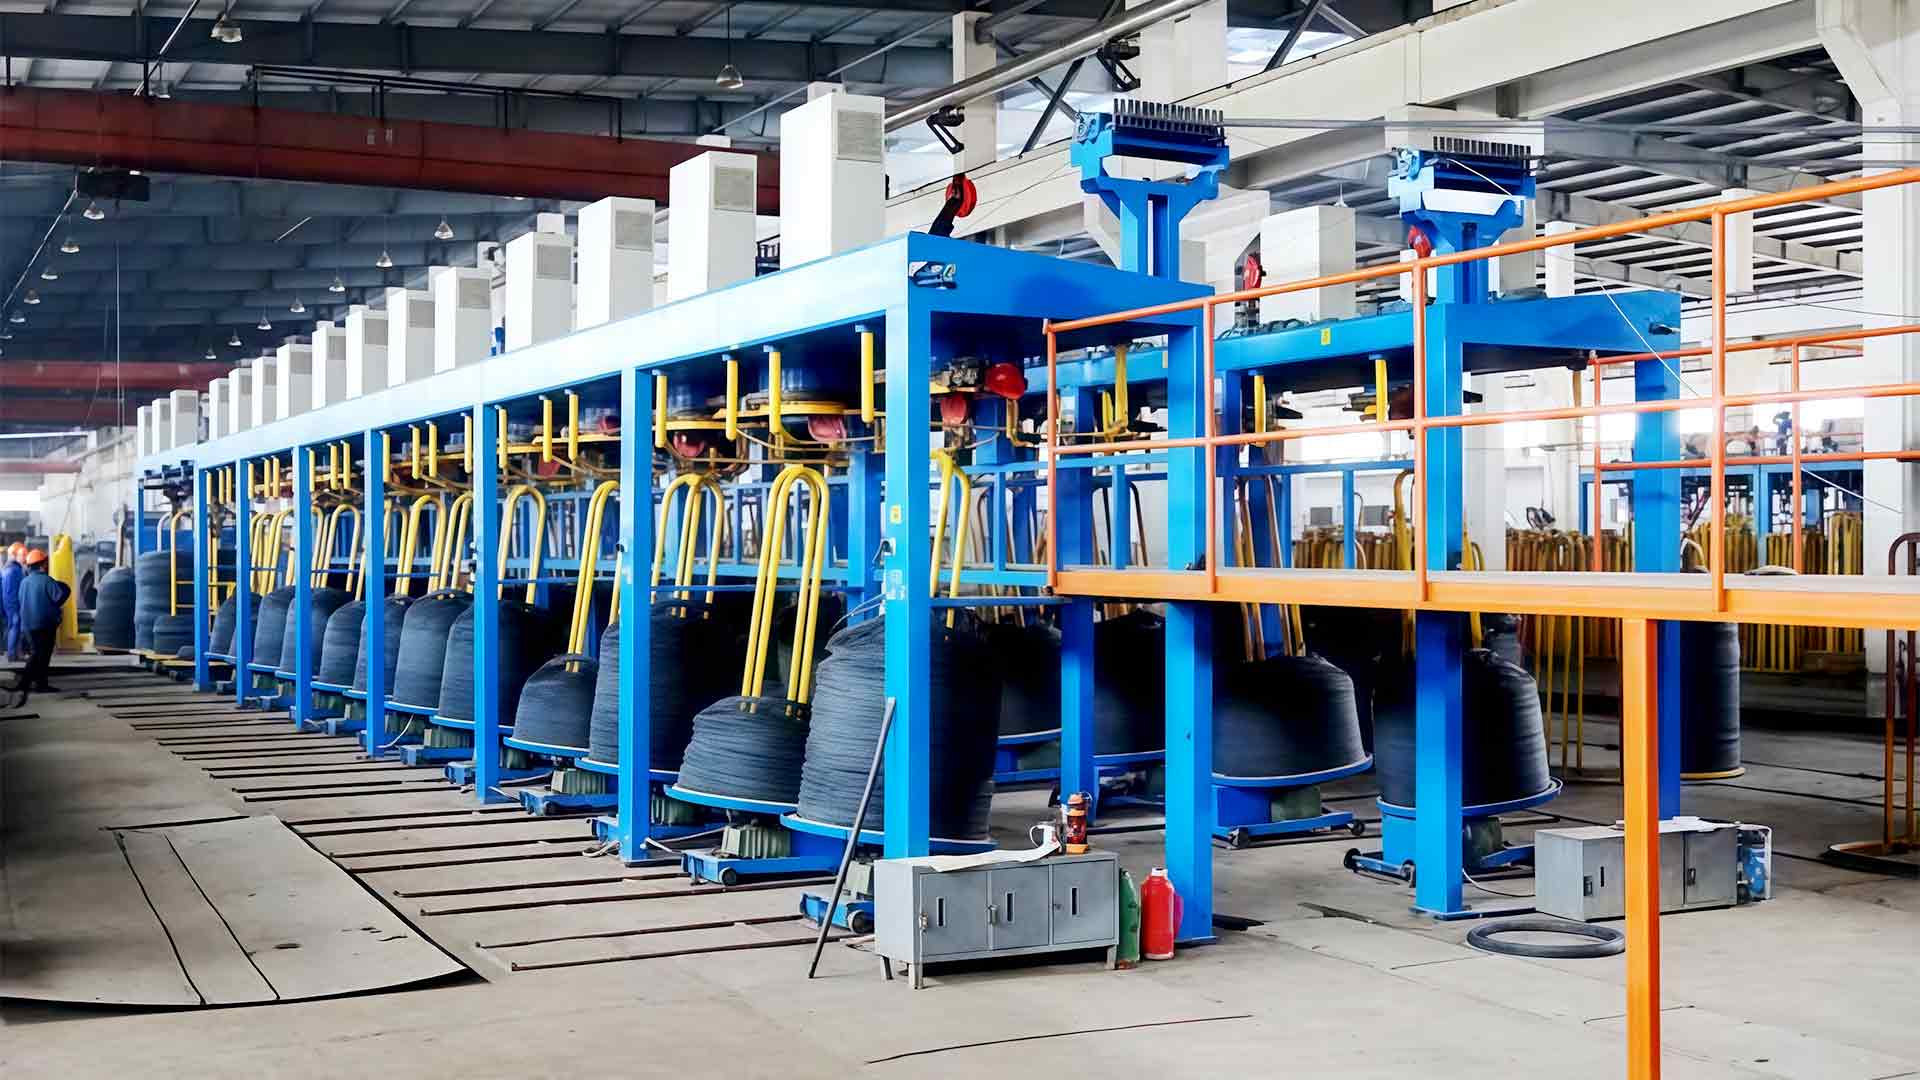
 Integrovaný systém stroja na priame ťahanie drôtu Kompaktný integrovaný systém kombinuje odvíjanie, navíjanie, matrice, mazanie, kontrola napínania a ťahanie na ťahanie drôtu z uhlíkovej ocele, nehrdzavejúcej ocele, mosadze a medi s menšou ručnou manipuláciou. Zobraziť produkt →
Ak chcete najprv mechanické pozadie, naši inžinieri napísali vysvetlenie v jednoduchom jazyku ako vlastne jedna priamka kresba od nábehového uhla matrice po uchopenie navijaka. Stojí to za desať minút pred konverzáciou o špecifikácii.
Anatómia čiary: výplata, kreslenie, naberanie
Kresliacu čiaru zvyčajne popisuje jej hlavný stroj, ale väčšina problémov sa nachádza na okrajoch. Výplata rozhoduje o tom, či prút dorazí pokojne alebo bojovne. Naberanie rozhoduje o tom, či horúci drôt odíde uprataný alebo zamotaný. Pomedzi to sekcia kreslenia robí prácu, o ktorej každý hovorí.
| Etapa | Čo to robí | Kde sa strácajú čiary |
|---|---|---|
| Výplata | Podáva tyč pri nízkom, kontrolovanom napätí | Zamotanie, brzdný odpor, zlá geometria cievky |
| Kreslenie | Znižuje priemer prechodu cez karbidové matrice | Nerovnomerne znížené, opotrebované matrice, sklz navijaka |
| Mazanie a chladenie | Udržujte stabilnú teplotu matrice a valca | Suché matrice, zablokované trysky, nesprávna trieda maziva |
| Naberanie | Vietor dokončil pri zodpovedajúcom napätí | Chyby traverzu, mäkké cievky, unášané napätie |
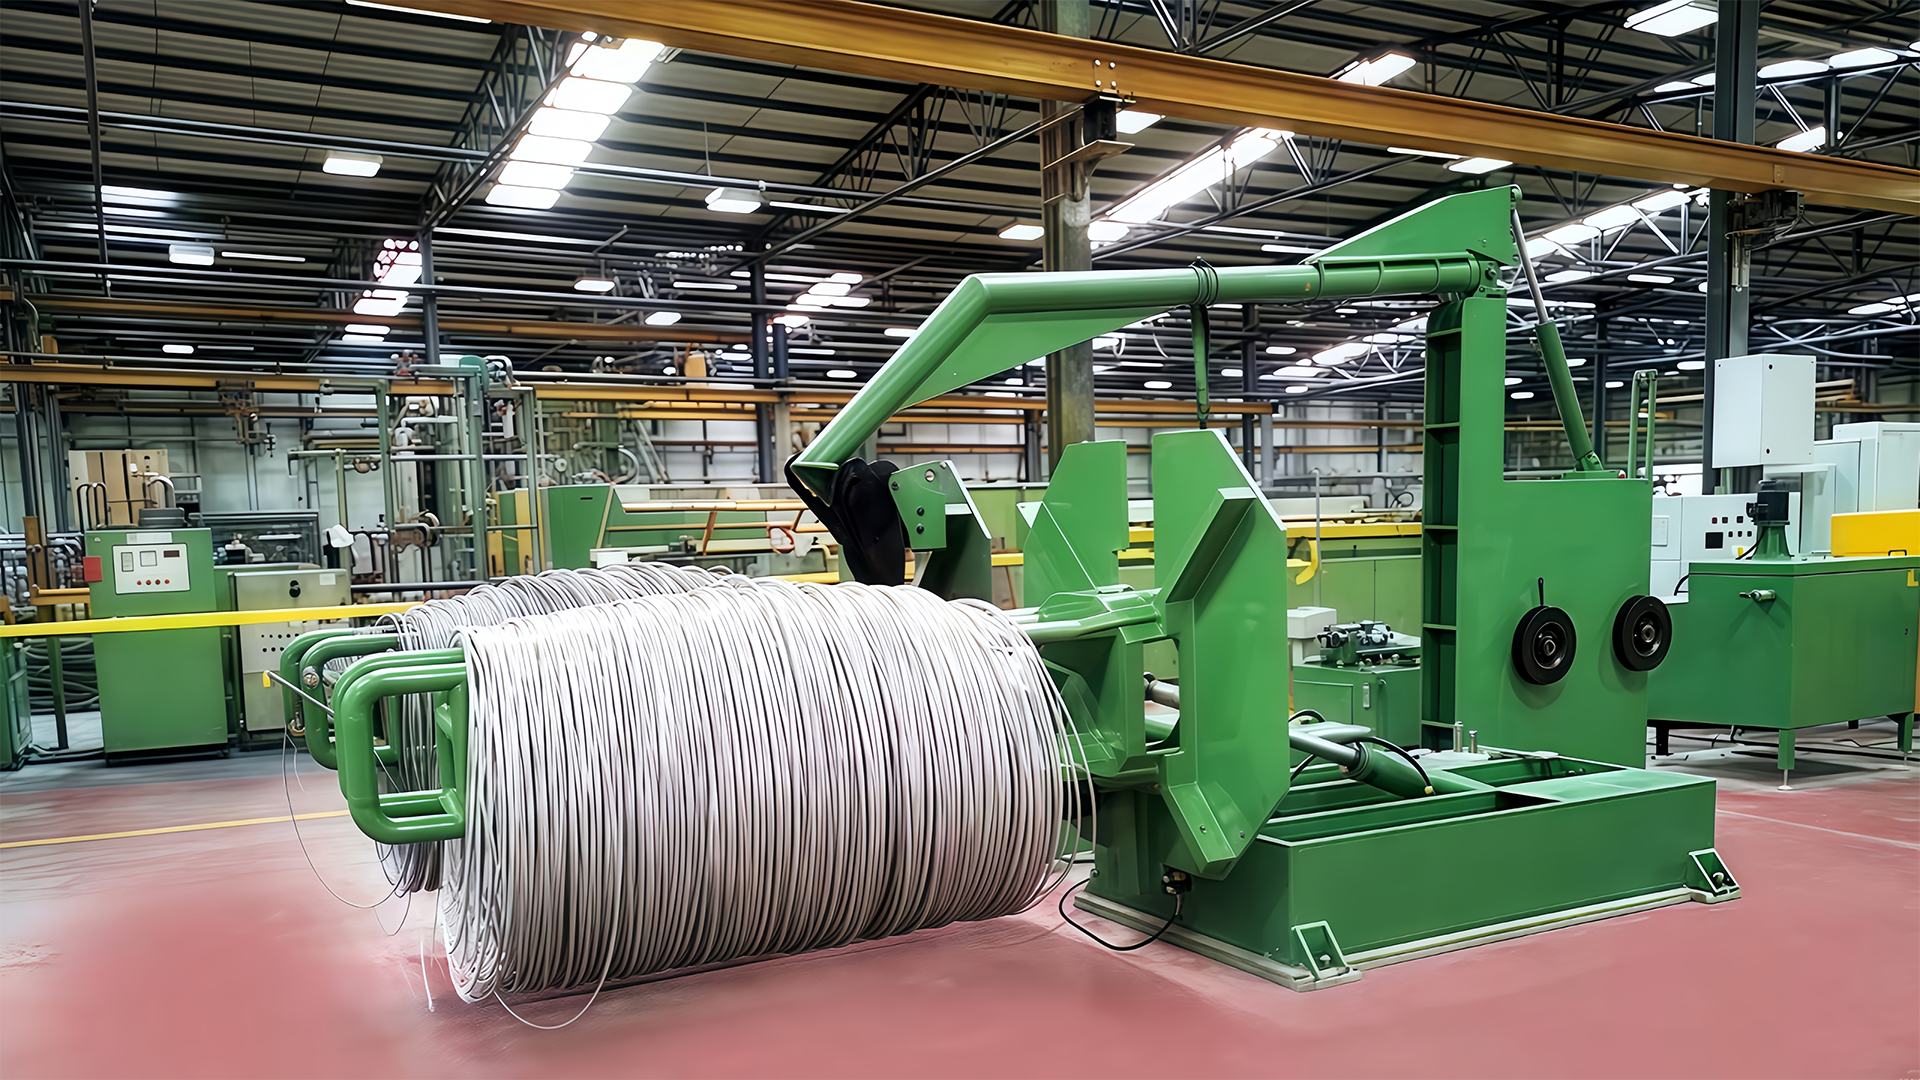
Pri podlahovej ploche je často obmedzeným odmena. Konvenčný horný rám potrebuje svetlú výšku a jasný výkyv; réžia typu flip preloží cievku na miesto, čo je dôležité, keď je linka umiestnená v existujúcej zátoke a nie v novej budove. Či tak alebo onak, konštrukčná otázka je rovnaká: môže vstúpiť do prvej matrice so stabilným, nízkym napätím a bez bočného ťahu?
Priradenie stroja k materiálu
Materiál si vyberá stroj, nie naopak. Toto je najčastejšie nedorozumenie, s ktorým sa stretávame pri otázkach, a stojí za to skôr diskutovať, ako sa bude ďalej o čomkoľvek inom.
Nízkouhlíková oceľ: pracovná chrbtica
Hromadný nízkyhlíkový drôt na klince, pletivo, oplotenie a viazanie je ťahané za sucha, pretože povrch môže prenášať suché mazivo do matrice a hospodárnosť odmeňuje rýchlosť a dlhé chody. Dobre zladený stroj tohto typu udržiava stabilný plán prechodu celé hodiny a hlavnou úlohou operátora sa stáva kontrola matrice a logistiky cievky, a nie zásah.
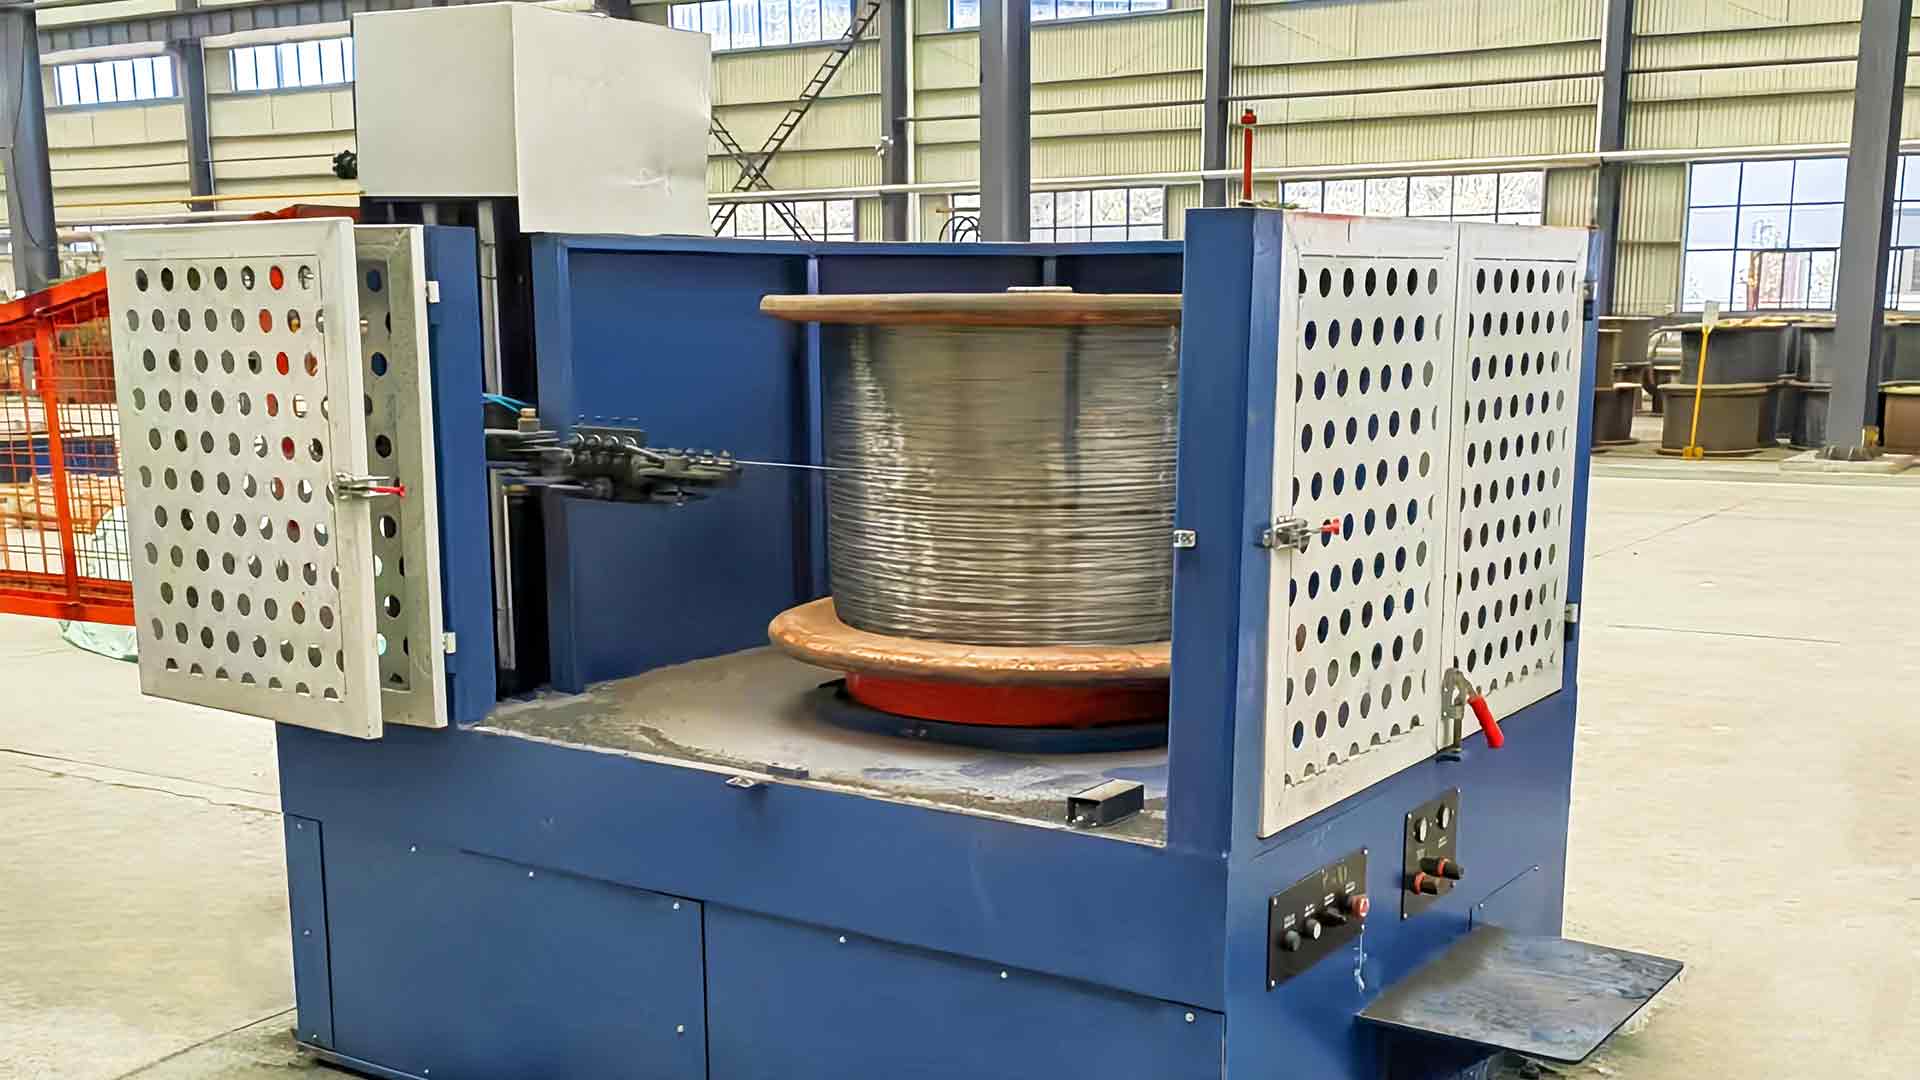
Stroj na ťahanie drôtu z nízkej hladkej ocele Priamy stroj na suché ťahanie drôtu s nízkouhlíkovou oceľou, vyrobený tak, aby zmenšil priemer pri zachovaní a čo je pre pletivo, oplotenie a viazanie. Zobraziť produkt → Nerezové a iné citlivé povrchy
Nerez a veľa z jemného drôtu používaného pri tkaní alebo práci s káblami je lepšie obsluhovať ťahanie za mokru v stroji s vodnou nádržou, kde sú matrice a drôt úplne ponorené. Kvapalina odvádza teplo, udržiava povrch čistý a jemnejšie prechody sú realistické. Pokusy nasucho kresliť tieto materiály sa zvyčajne prejavia ako poškriabanie, opotrebovanie alebo nevysvetliteľná vyrážka prestávok v posledných dvoch prechodoch.
Potiahnutý a kompozitný drôt
Oceľ potiahnutá hliníkom a podobné kompozitné vodiče musia mať starostlivú geometriu matrice, pretože plášť je mäkší ako jadro a inak sa deformuje. Plán prechodu musí chrániť vonkajšiu vrstvu a zároveň zmenšiť jadro.
Pauza, ktorá stojí za to. Ak dodávateľ ponúka taký rovný stroj na nehrdzavejúcu oceľ bez toho, aby sa pýtal na povrchovú úpravu, mazivo a konečnú aplikáciu, cenová ponuka je cena, nie technickú odpoveď. Opýtajte sa, čo sa stane pri štvrtom prechode.
Naše vlastne rozsah ťahania rovného drôtu preklenuje sieťovaný drôt, nízkehlíkové, hliníkové a ťažké suché aplikácie práve preto, že rovnaký rám nevyhovuje každému materiálu.
Čísla, o ktorých sa oplatí polemizovať
Väčšina o správe rysovacej čiary sa rozhoduje na papieri v pláne prechodu. Keď nám zákazník pošle špecifikáciu, toto sú čísla, ktoré spoločne prepracujeme pred výberom jedného komponentu.
- Vstupný a výstupný priemer plus tolerančné pásmo, na ktorom skutočne záleží.
- Zníženie na jeden priechod zvyčajne v oblasti 18 až 25 percent zmenšenia plochy pre upravenú prácu s obsahom uhlíka, podľa ťažnosti materiálu.
- Poradie kociek a nábehový uhol vrátane tvrdokovu a očakávanej životnosti matrice medzi lešteniami.
- Chladiaci výkon , dimenzované skôr na najhoršie letné poludnie než na bežný deň.
- Dimenzovanie motora a rozsah otáčok tak skutočnou rýchlosťou výroby, nie maximálne brožúry.
- Formát cievky a manipulácia pretože rýchly stroj, ktorý sa každých dvadsať minút zastaví kvôli výmene ciev, nie je rýchly.
V našej dielni sa hovorí: rysovacia čiara len zriedka zlyhá pri plnej rýchlosti. Zlyhá pri prechode, keď sa všetci ponáhľajú.
Preto postupnosť prechodu považujeme za dizajnový prvok. Rozstup traverzu, upnutie cievky, upnutie drôtu a rampy brzdy – to všetko určuje, či výmena cievy trvá štyridsať sekúnd alebo štyri minúty, a tento rozdiel sa skladá z troch zmien.
Uvedenie do prevádzky a dlhý stred vlastníctva
Zaujímavá časť vlastníctva začína po priskrutkovaní stroja. Zarovnanie, rovinnosť základu, vlámanie matíc a zaškolenie operátora rozhodujú o tom, či je prvý mesiac hladká rampa alebo séria rokovaní s odpadovým košom.
- Najprv zarovnanie. Čiara je len taká rovná ako jej referencia a malá výšková chyba pri výplate sa stávajúcim ťahom pri prvej kocke.
- Prelomiť matriku. Nové matice potrebujú pomôcť začať; prevádzkovať novú súpravu pri plnom znížení je drahý zvyk.
- Trénujte na obrazovke receptov, nielen pomocou. Operátori, ktorí chápu, prečo sa zmenil, sa lepšie rozhodujú o tretie ráno.
- Udržujte spotrebný materiál čestný. Matrice, lubrikačný prášok a kvalita chladiacej vody sú tri položky, ktoré určujú kalendár údržby.
Stroj na navíjanie cievok na ťahanie drôtov Navíjanie riadené PLC navíja medený, hliníkový, oceľový a zliatinový drôt na cievky rôznych veľkostí s nastaviteľnou rýchlosťou a napätím na ochranu tvaru drôtu počas skladovania. Zobraziť produkt → Pretože naša dielňa je certifikovaná podľa normy ISO 9001 a naše stroje nesú označenie CE pre európskych zákazníkov, dokumentačná stránka uvedená do prevádzky býva jednoduchá. Za pätnásť rokov sme doručili do viac ako štyridsiatich krajín a otázok pri odovzdávaní sú pozoruhodne podobné, či linka pristane v Jiangsu alebo vo východnej Európe.
Čo nám pomáha presne citovať. Materiál a trieda, vstupný a výstupný priemer, cieľová rýchlosť linky, typ a hmotnosť ciev a dostupné napájanie. S týmito piatimi odpoveďami môžeme namiesto hádania navrhnúť rozvrh.
Plne automatický stroj na ťahanie drôtu je najlepšie pochopiteľný ako kus priemyselnej choreografie. Pohyby sú jednoduché: ťahať, jednotlivé časti, ochladiť, vietor. Čo robí to automaticky, je, že všetko drží svoje načasovanie, hodinu po hodine, cievku po cievke, bez toho, aby ich niekto opravoval.
Aj preto sme pri sľubovaní „plnej automatizácie“ ako titulku mimoriadne. Poctivá verzia je línia, ktorej napätie, pomer a zarážky sú dostatočne presne na to, aby operátor mohol dohliadať na tri prejazdy vpredu namiesto jedného prejazdu za sebou. Keď sa tak stane, stroj prestane byť stredobodom pozornosti a objektom sa opäť stane drôt.
Ak pracujete so špecifikáciou, pošlite nám drôt, ktorý chcete nakresliť, drôt, s ktorým musíte skončiť. Povieme vám, kde pravdepodobne a ktoré z nich dokáže stroj sám problémy.