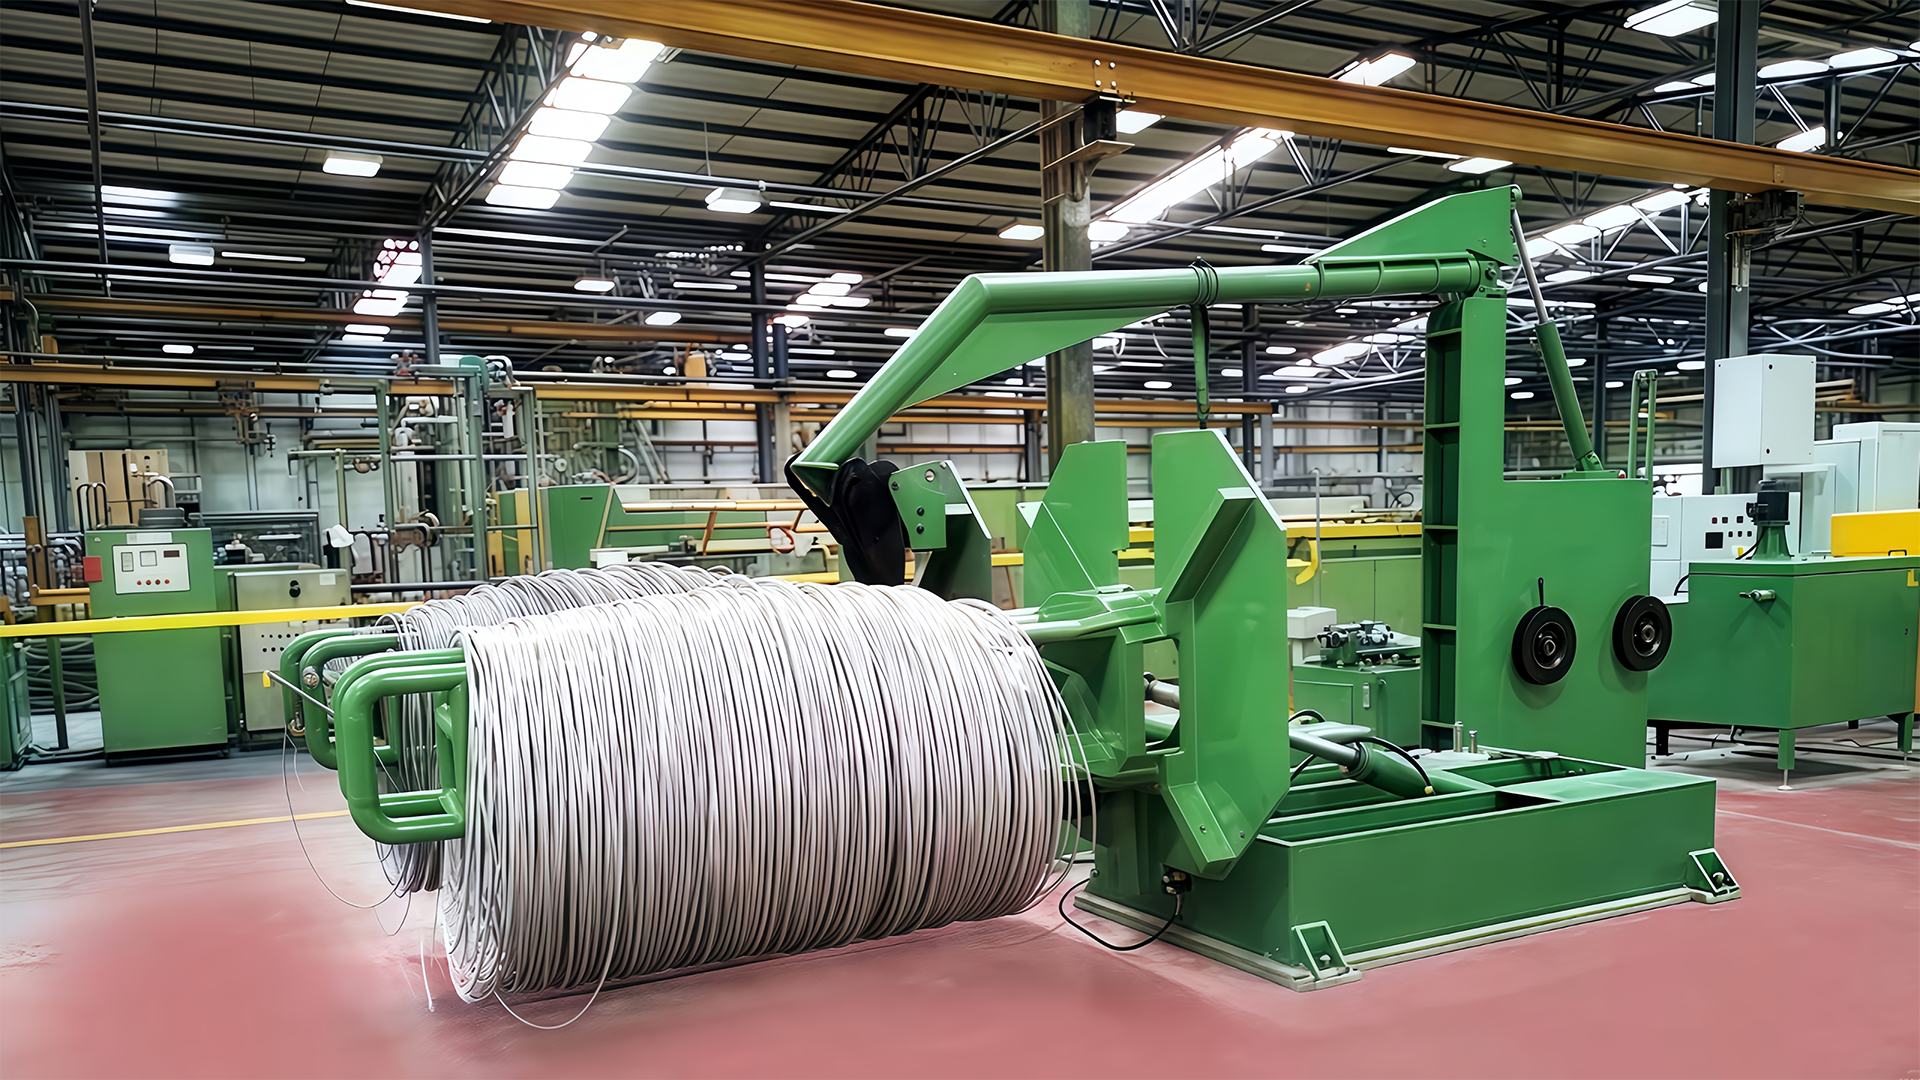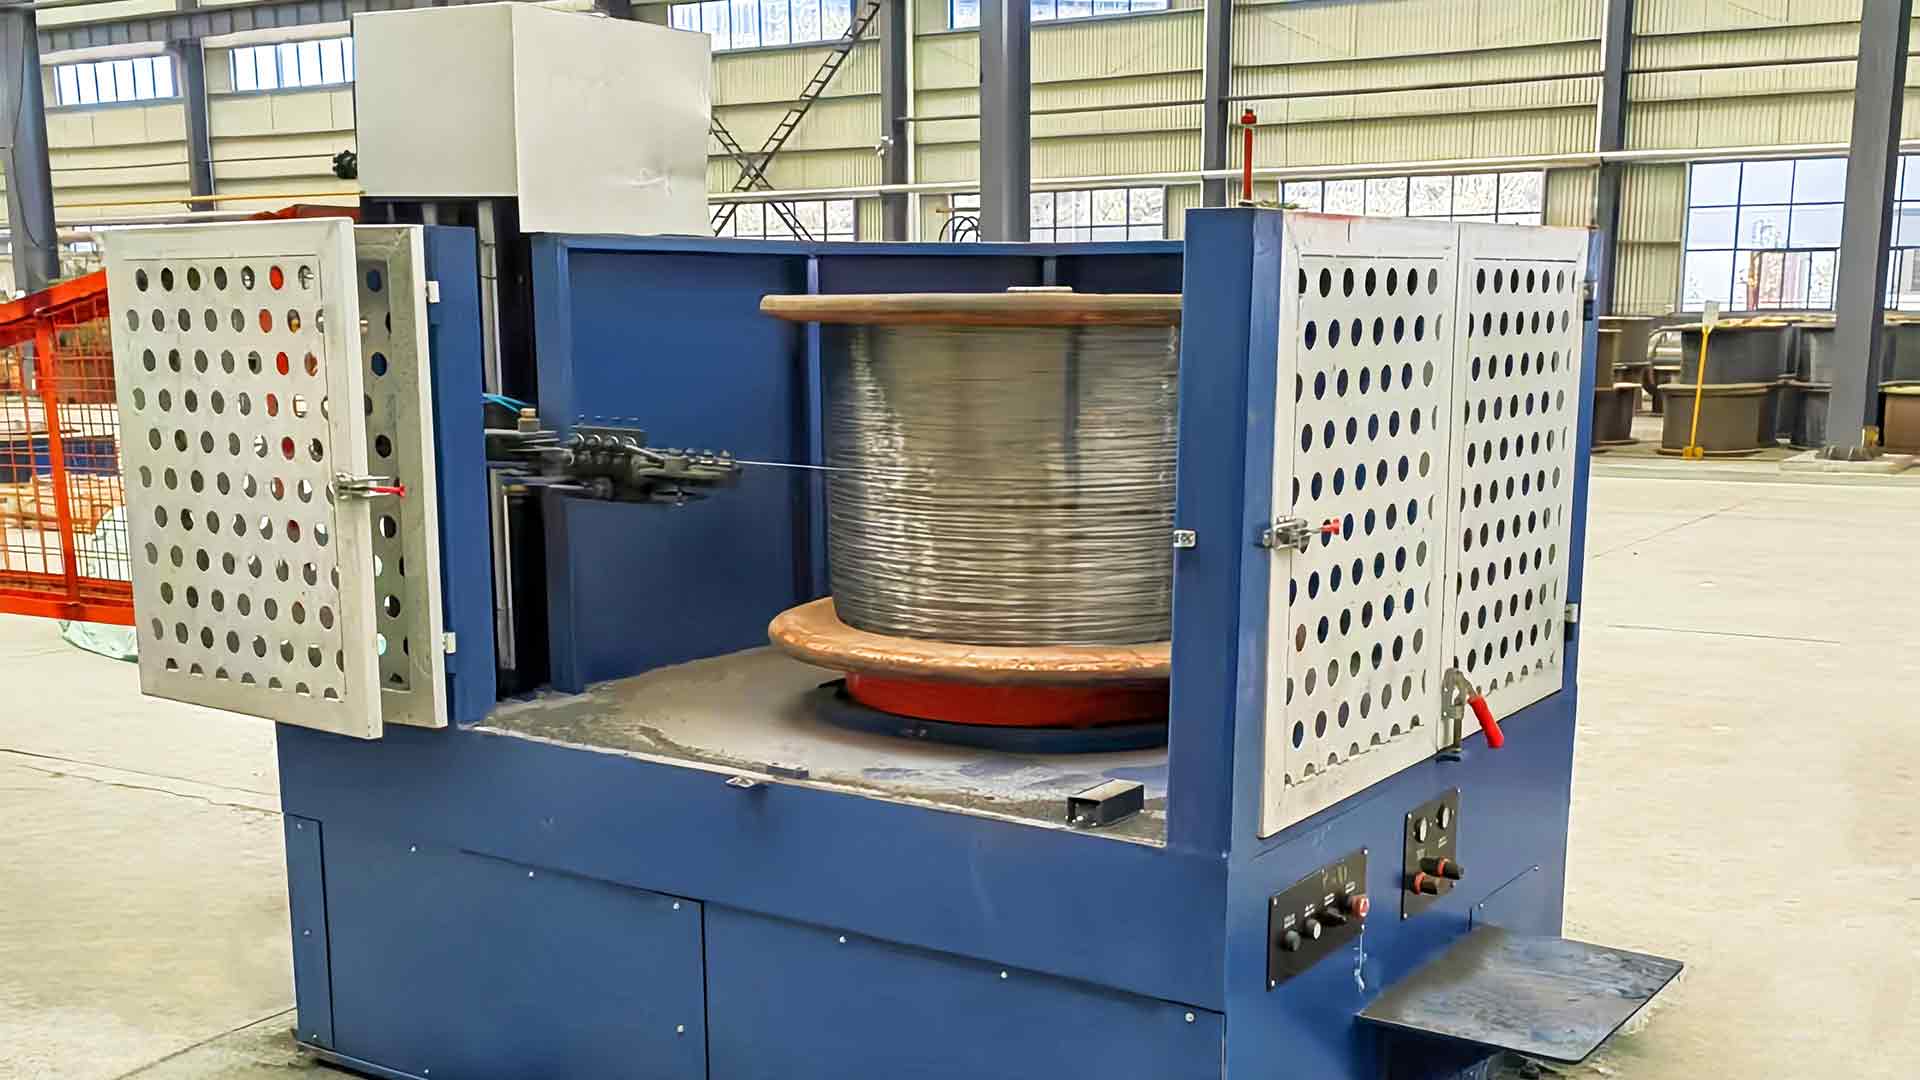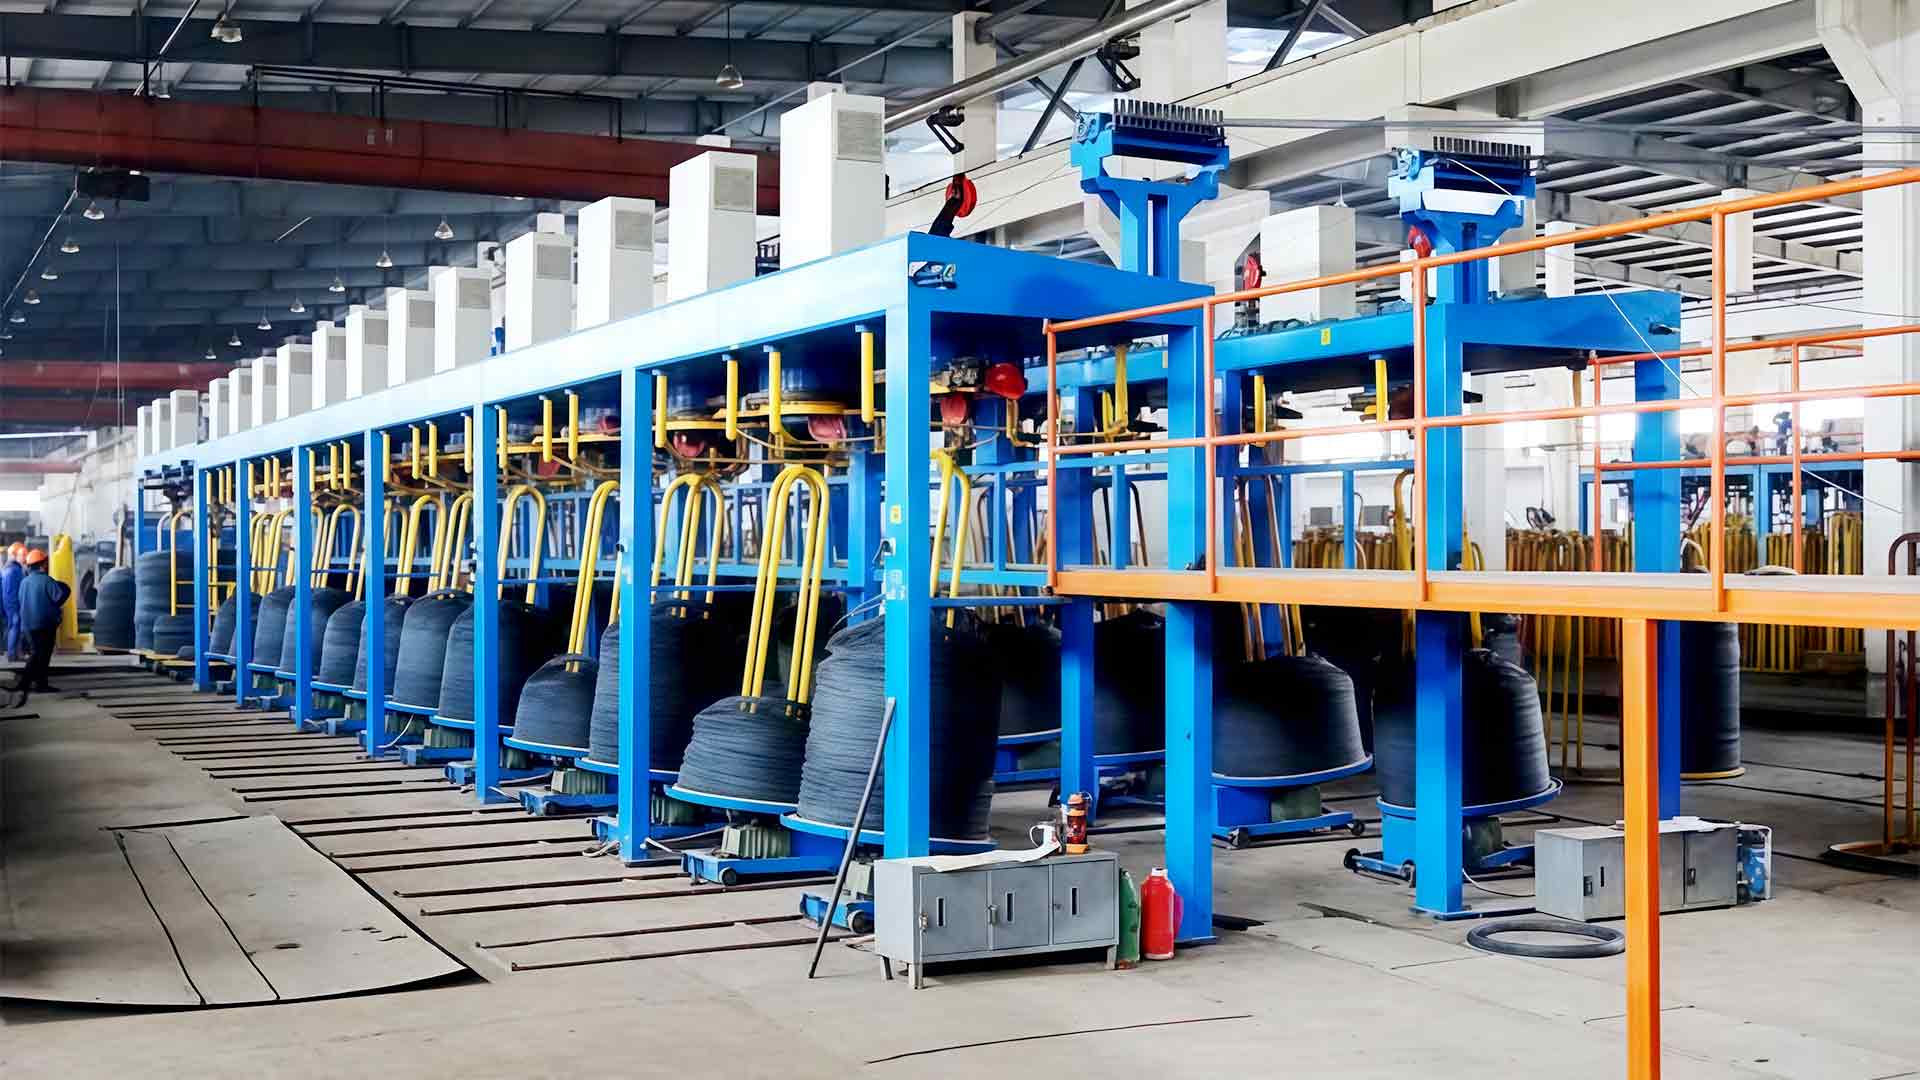

Závod na výrobu drôtov MIG strávil šesť mesiacov hľadaním 4% zmetkovitosti na cievkach ER70S-6. Sťažnosti zákazníkov poukazovali na nestálu stabilitu oblúka, no chémia každého tepla bola v rámci limitov certifikátu. Chyba bola nakoniec vysledovaná v zmene priemeru: drôt sa posúval o ± 0,04 mm cez 15 kg cievku, čo rušilo priľnavosť kontaktnej špičky a rýchlosť posuvu. Oprava nemala nič spoločné s kvalitou ocele. Prišlo to zo stroja, ktorý ťahal.
Záver je jednoduchý: pre pevný zvárací drôt — uhlíková oceľ, nehrdzavejúca oceľ alebo medené druhy — stroj na ťahanie zváracieho drôtu fixuje konečný priemer, stav povrchu a mechanickú konzistenciu produktu. Jeho výhody sa premietajú do merateľných výsledkov: užšia tolerancia priemeru, čistejší povrch, vyššia rýchlosť linky a nižšie náklady na prepravenú tonu.
Prečo ťahací stroj nastavuje strop pre kvalitu zváracieho drôtu
Po príchode tyče valcovanej za tepla prechádza zvárací drôt odstraňovaním okovín, ťahaním, medeným povlakom a navíjaním. Výkres nastavuje konečné rozmery, rozsah ťahu a stav povrchu. Plán ťahania riadi redukciu na matricu, rýchlosť navijaka riadi predĺženie a chladiaci systém udržuje štruktúru drôtu stabilnú počas priechodu.
Kreslenie je jediným krokom, kde stroj buď zablokuje dobrý výsledok, alebo natrvalo opečiatkuje drôt s defektmi. Ak je linka stabilná, meďovacie a navíjacie stanice chránia dobrý produkt; ak nie je, žiadny náter ho nezachráni.
Väčšina neviditeľných defektov sa rodí vo vnútri zóny kreslenia. Kolísanie rýchlosti, opotrebovaná matrica, nesprávne zarovnané navijak alebo vyhladený mazací film môžu otvoriť povrchový škrabanec, ktorý neskôr praskne pod CO. 2 oblúk. To je dôvod, prečo inžinieri hodnotia stroj podľa troch vecí: tuhosť rámu, plynulosť jazdy a opakovateľnosť kontroly napätia.
Presnosť priemeru: Výhoda, ktorú môžete merať
Prvou výhodou, ktorá oddeľuje moderný stroj od starnúceho, je stálosť priemeru. Priamy stroj poháňa každý navijak prispôsobenou povrchovou rýchlosťou, takže drôt sa predĺži takmer bez sklzu. Keď má každý blok servo alebo invertorový pohon, pomer medzi blokmi zostane uzamknutý a drôt zaznamenáva konštantnú redukciu na matricu od prvého metra po posledný.
V podmienkach dielne zostáva hotový drôt vo vnútri približne ±0,01 mm pri jemných veľkostiach. To je rozdiel medzi cievkou, ktorá sa plynule posúva počas celého posunu, a cievkou, ktorá núti operátora niekoľkokrát vymeniť kontaktný hrot alebo znovu utiahnuť podávacie valce.
Kvalita povrchu, ktorá udržuje oblúk stabilný
Povrchová úprava je pri zváracom drôte dôležitejšia ako pri takmer akomkoľvek inom ťahanom produkte. Drôt sa spotrebováva vysokou rýchlosťou cez malý kontaktný hrot a akýkoľvek škrabanec, vodný kameň alebo zvyšky maziva narúšajú elektrický kontakt, zvyšujú rozstrekovanie alebo vťahujú oxidy do zvarového kúpeľa.
Stroj prispieva tromi spôsobmi. Zarovnanie matrice udržuje drôt koaxiálny s otvorom matrice a zabraňuje jednostrannému opotrebovaniu. Mazanie zabraňuje kontaktu kov na kov a udržuje nízku teplotu matrice. Chladenie, zvyčajne cez vodou chladené navijaky, zastaví zafarbenie modrým oxidom, ktoré odmieta hotové šarže.
Nerezové triedy ako ER308L a ER316L kladú ešte vyššie nároky na povrch. Ťahanie za mokra je štandardná cesta, pretože drôt a matrice sú ponorené v emulzii, čo poskytuje rovnomerné chladenie a lesklý povrch.
Vyššia rýchlosť linky a dlhšia doba prevádzky
Rýchlosť je najviditeľnejšou výhodou, ale skutočný zisk pochádza z kombinácie vysokej menovitej rýchlosti s nízkymi prestojmi. Pre zvárací drôt s hrúbkou pod 1,2 mm môže dobre nakonfigurovaná vodná nádrž skončiť rýchlosťou 800 – 1 200 m/min. Priamy suchý stroj s hrubým ťahom 5,5 mm tyče beží pomalšie, ale drží mimoriadne stabilné napätie.
To, na čom záleží na výkaze zisku, je efektívny výkon za zmenu, nie rýchlosť na štítku. Dorazy pre zlomený drôt, výmena matrice a zamotanie odstraňujú výhodu rýchleho motora. Moderné stroje útočia na prestoje priamo s rýchlovýmennými lisovacími skriňami, automatickou kompenzáciou napätia a odvíjacími a navíjacími stanicami, ktoré udržujú linku v chode, zatiaľ čo je zdvíhaná plná cievka.
V prípade trojzmennej prevádzky je rozdiel medzi 70 % a 85 % dostupnosťou linky viac ako 20 % dodatočný ročný výkon pri rovnakých mzdových nákladoch.
Nižšie náklady na tonu vďaka životnosti matrice, energii a výnosu
Náklady na matrice sú najľahšie porovnávanou riadkovou položkou. Stroj, ktorý udržuje drôt rovný a matricu zarovnanú, predlžuje životnosť matíc z karbidu volfrámu o zmysluplnú rezervu. V rozvrhu s viacerými kockami sa táto úspora znásobuje v každom bloku, každej smene a každej tone.
Energia je druhým faktorom. Moderné pohony rekuperujú brzdnú energiu namiesto jej vypúšťania vo forme tepla a vyhýbajú sa pevným stratám starších škrtených systémov. Na trojzmennej linke predstavuje 10–15 % úspora energie na tonu priame zlepšenie prevádzkového rozpočtu.
Výnos je tretí faktor a často najväčší. Každý zlomený drôt, každá zle naplnená cievka a každá cievka s drôtom mimo tolerancie sú stratené. Stabilný stroj zvyšuje výnos z konverzie a toto číslo často odôvodňuje investíciu viac ako porovnanie nákupnej ceny.
Nádrž na suchú priamu alebo mokrú vodu: Prispôsobenie stroja stupňu zvárania
Každý výrobca zváracieho drôtu stojí pred tým istým architektonickým rozhodnutím: ktorá technológia ťahania sa hodí k sortimentu produktov.
Suchá priama kresba
Priamy stroj ťahá drôt cez matrice namontované v rade, pričom každý navijak je poháňaný tak, aby zodpovedal výstupnej rýchlosti predchádzajúcej matrice. Žiadny sklz znamená, že redukcia na matricu je presná, mechanické namáhanie je nižšie a napätie zostáva presné počas priechodu. Táto architektúra je rozumnou prvou voľbou pre triedy nízkouhlíkových ocelí, ako je ER70S-6, najmä pre hrubé a stredné ťahy od 5,5 mm tyče.
Nákres nádrže na mokrú vodu
Ťahanie za mokra ponorí valce a matrice do mazacej emulzie. Chladenie je agresívne a mazací film je súvislý a vytvára lesklý povrch, ktorý si vyžadujú jemné drôty MIG z nehrdzavejúcej ocele a medené. Toto je štandardná cesta pre drôt s hrúbkou do 1,2 mm a pre akosti s vysokou kvalitou povrchu.
| Aspekt | Suché rovné | Nádrž na mokrú vodu |
|---|---|---|
| Mazanie | Práškové mydlo aplikované na každú matricu | Drôt úplne ponorený v emulzii |
| Typická konečná veľkosť | Rozsah 1,0 – 5,5 mm | Jemné drôty 0,4–1,6 mm |
| Povrchová úprava | Dobré, závisí od prípravy tyče | Vynikajúce, svetlé a konzistentné |
| Chladenie | Vodou chladené navijaky | Ponorné chladenie, vyššia rýchlosť nad hlavou |
| Sklzové správanie | Žiadny sklz, rýchlostný pomer zablokovaný | Slip-type dizajny bežné pre ultrajemné veľkosti |
| Bežné stupne zvárania | ER70S-6 a podobné uhlíkové ocele | ER308L / ER316L nerezový, pomedený MIG drôt |
Bežné usporiadanie pre medenú linku MIG je suchý rovný stroj na hrubé ťahy, po ktorom nasleduje stroj s nádržou na vodu na konečnú úpravu. Princíp fungovania je vysvetlený v tento technický prehľad strojov na ťahanie rovného drôtu .
Praktické kontroly predtým, ako si kúpite linku na ťahanie zváracieho drôtu
Najčastejšou chybou v tejto triede produktov je nákup len na menovité otáčky. Začnite od dokončenej špecifikácie drôtu a pracujte späť cez plán kreslenia.
- Definujte vstup a výstup: priemer štartovacej tyče, cieľový priemer drôtu, triedu ocele a plánovanú trasu nanášania.
- Prezrite si plán prechodu: počet lisovníc, zníženie na lisovnicu a či priemery valcov zodpovedajú krivke mechanického kalenia daného druhu.
- Overte chladiaci výkon vzhľadom na zamýšľanú rýchlosť linky, najmä prietok vody a teplotnú stabilitu v každom bloku.
- Skontrolujte zhodu výplaty a odberu, pretože na rýchlych zmenách cievky záleží rovnako ako na blokoch výkresu.
- Opýtajte sa na dizajn matrice: dávkovanie maziva na každý otvor, čas prístupu k držiaku matrice a ako rýchlo môže operátor vymeniť matricu.
Jednoduchosť údržby je pre opakovaných kupujúcich na prvom mieste. Rýchly prístup k navijakom, viditeľným mazacím líniám a monitorovaniu otáčok jednotlivých nástrojov skracujú čas opravy. Bežné poruchy a ich diagnostika sú zhrnuté v praktickej príručke na bežné problémy pri prevádzke stroja na ťahanie drôtu .
Výhody stroja na ťahanie zváracieho drôtu sa sústreďujú do štyroch merateľných oblastí: konzistencia priemeru, celistvosť povrchu, rýchlosť linky s dobou prevádzky a náklady na konverziu. Nič z toho nemôže byť pridané neskôr meďovacím zásobníkom, navíjačom alebo baliacou stanicou.
V prípade zariadení, ktoré plánujú novú linku alebo nahrádzajú starnúcu, uveďte od konečného certifikátu spätne a toleranciu hmotnosti a dostupnosť vyššiu ako rýchlosť brožúry. Vyberte si architektúru – priamu, vodnú nádrž alebo kombináciu – na základe skutočne dodávaných tried. Vďaka tejto disciplíne sa ťažiaci stroj stáva najspoľahlivejším nákladovým strediskom v závode namiesto skrytého zdroja nepodarkov.