
Oceľ s vysokým obsahom uhlíka · Ťahanie drôtu
Praktické aplikácie strojov na ťahanie drôtu z ocele s vysokým obsahom uhlíka
Od pružín až po predpätý prameň, stroj za presne ťahaným drôtom s vysokým obsahom uhlíka – a ako ho vybrať pre vašu výrobnú linku.
Uvažujme o 5,5 mm vysoko uhlíkovej tyči, ktorá vstupuje do súvislej rysovacej čiary. Po siedmich zápustkách a konečnom navijaku pri 15 m/s sa objaví ako 1,2 mm pružinový drôt. Ak dôjde k zlyhaniu filmu maziva, teplota matrice prekročí 300 °C a drôt sa bez varovania zlomí. Stroj, ktorý bráni tomuto zlyhaniu, nie je všeobecným zariadením – je to stroj na ťahanie drôtu z ocele s vysokým obsahom uhlíka skonštruovaný pre teplo, napätie a presnosť.
Tu je krátka verzia: stroje na ťahanie drôtu z ocele s vysokým obsahom uhlíka sa používajú všade tam, kde musí mať hotový drôt vysokú pevnosť v ťahu, konzistentný priemer a čistý povrch pri rýchlej výrobe. Tento zoznam zahŕňa pružiny, drôtené laná, predpätý betónový prameň, ostnatý drôt, pletivový plot, zvárané pletivo a vysokopevnostné klince. Zvyšok tohto článku vysvetľuje, prečo každá aplikácia kladie na stroj svoje vlastné požiadavky a ako tieto požiadavky premietnuť do nákupného rozhodnutia.
Prečo si vysokouhlíkový drôt vyžaduje špeciálny stroj
Oceľ s vysokým obsahom uhlíka – zvyčajne s 0,55 až 0,85 percenta uhlíka – tvrdne rýchlejšie ako ocele s nízkym obsahom uhlíka. Každý prechod cez matricu pridáva teplo a pracovné vytvrdzovanie. Ak stroj nedokáže odobrať toto teplo z bubna a zóny matrice, štruktúra drôtu sa zmení: perlit sa začne sféroidizovať, pevnosť v ťahu klesá a množia sa prerušenia ťahania. To je dôvod, prečo použitie stroja na ťahanie drôtu z ocele s vysokým obsahom uhlíka je definované menej samotným drôtom ako systémom tepelného riadenia stroja.
Tri faktory oddeľujú schopný stroj od problematického:
- Chladiaci výkon navijaka. Vodou chladené navijaky s vysokým prietokom udržujú povrchovú teplotu pod hranicou, pri ktorej dochádza k degradácii mazania a kovovej štruktúry.
- Stabilita zadného napätia. Rameno tanečníka alebo servom riadené odvíjanie zabraňuje kolísaniu priemeru z jedného kotúča na druhý.
- Presnosť plánu odovzdania. Zníženie na jeden priechod sa musí zhodovať s krivkou tvrdnutia materiálu – zvyčajne 12 až 18 percent na jeden priechod pre vysoko uhlíkové triedy.
Urobte to správne a stroj sa stane predvídateľným nástrojom. Pomýlite sa a ani tá najlepšia oceľová tyč nevytvorí spoľahlivý drôt.
Hlavné aplikácie drôtu ťahaného vysokým obsahom uhlíka
Reálne aplikácie stroja na ťahanie drôtu z ocele s vysokým obsahom uhlíka sú produkty, ktoré sa spoliehajú na vysoký pomer pevnosti k hmotnosti:
| Aplikácia | Drôtený rozsah | Kritická požiadavka |
|---|---|---|
| pružiny | 0,5 – 4,0 mm | Odolnosť v ťahu, povrch bez mikrotrhlín |
| Pramene drôtených lán | 0,2 – 3,0 mm | Únavová životnosť, rovnomerný priemer |
| Predpätý prameň | 5,0 – 12,0 mm | Nízka relaxácia, vysoká medza klzu |
| Ostnatý drôt, reťaz | 1,0 – 3,5 mm | Priľnavosť povlaku, ohýbateľnosť |
| Vysoko pevné nechty | 1,2 – 4,5 mm | Tvrdosť, konzistentné správanie pri smerovaní |
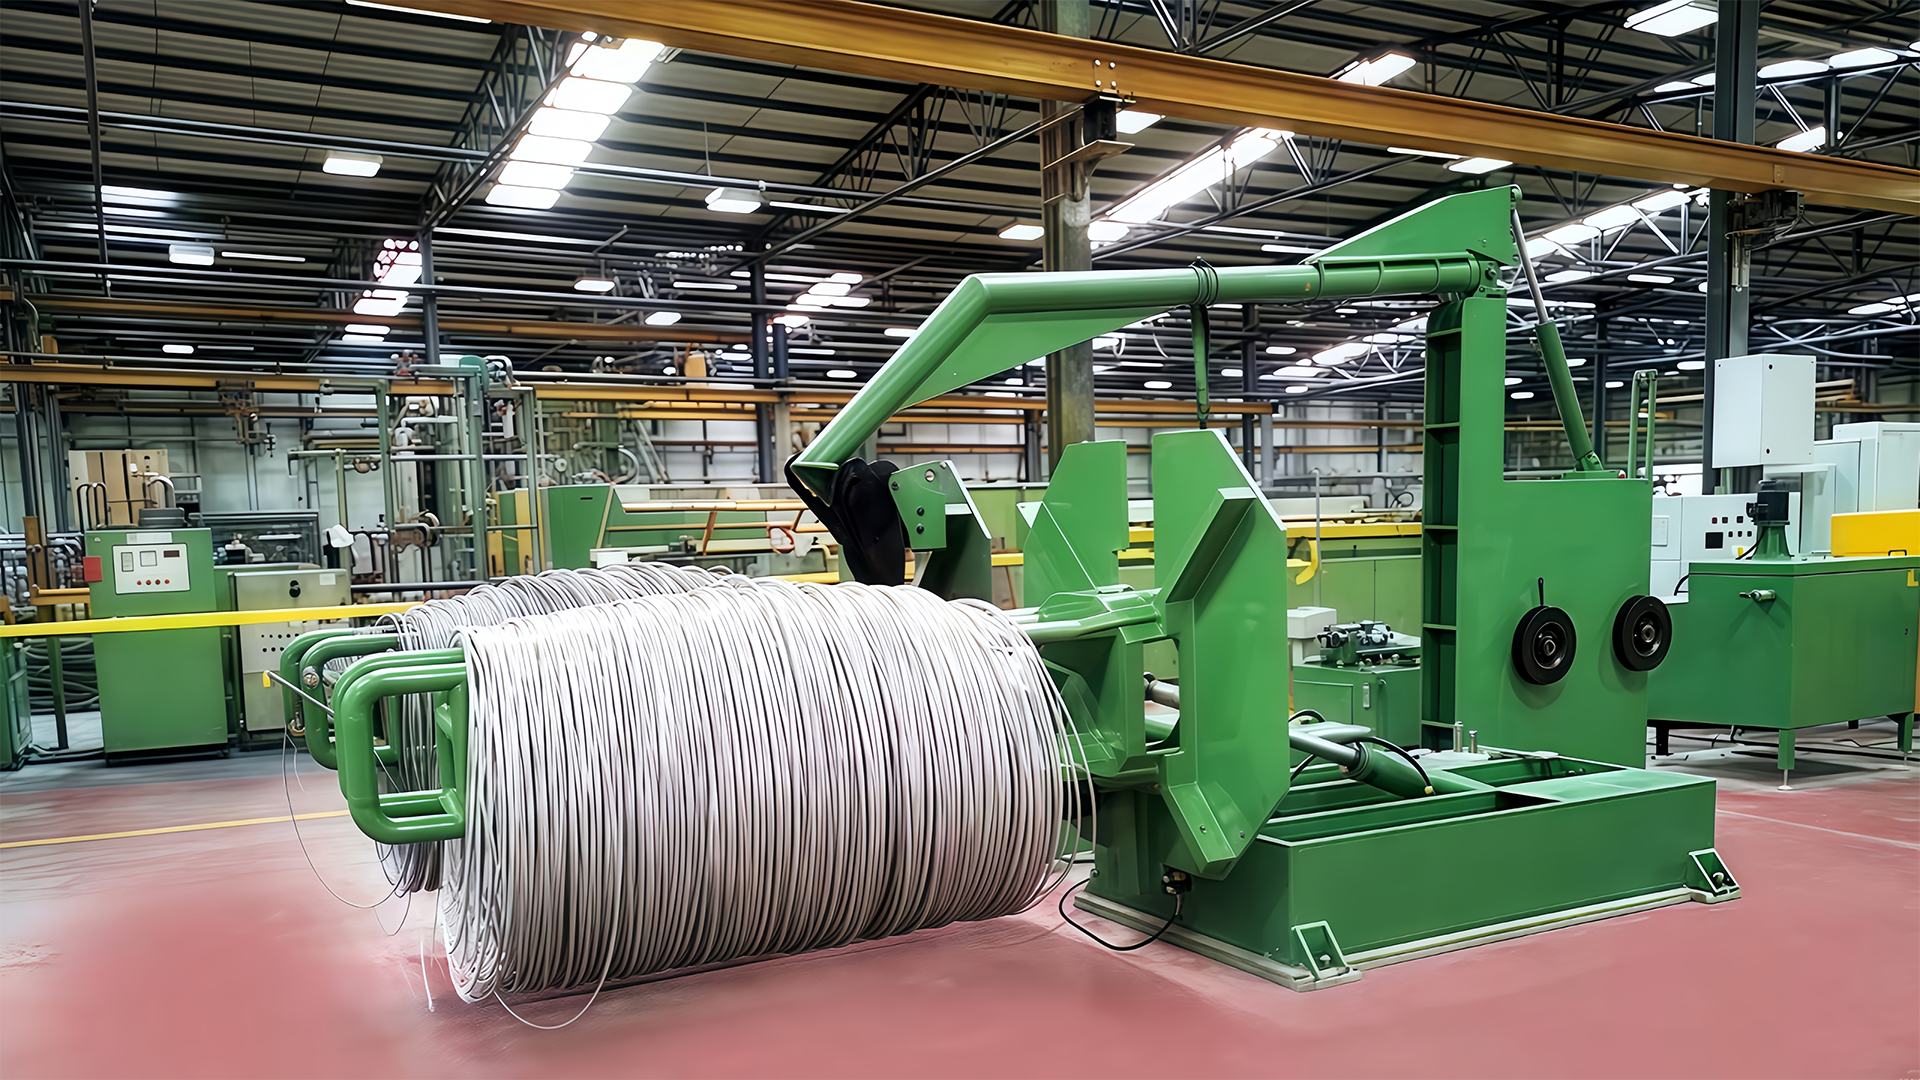
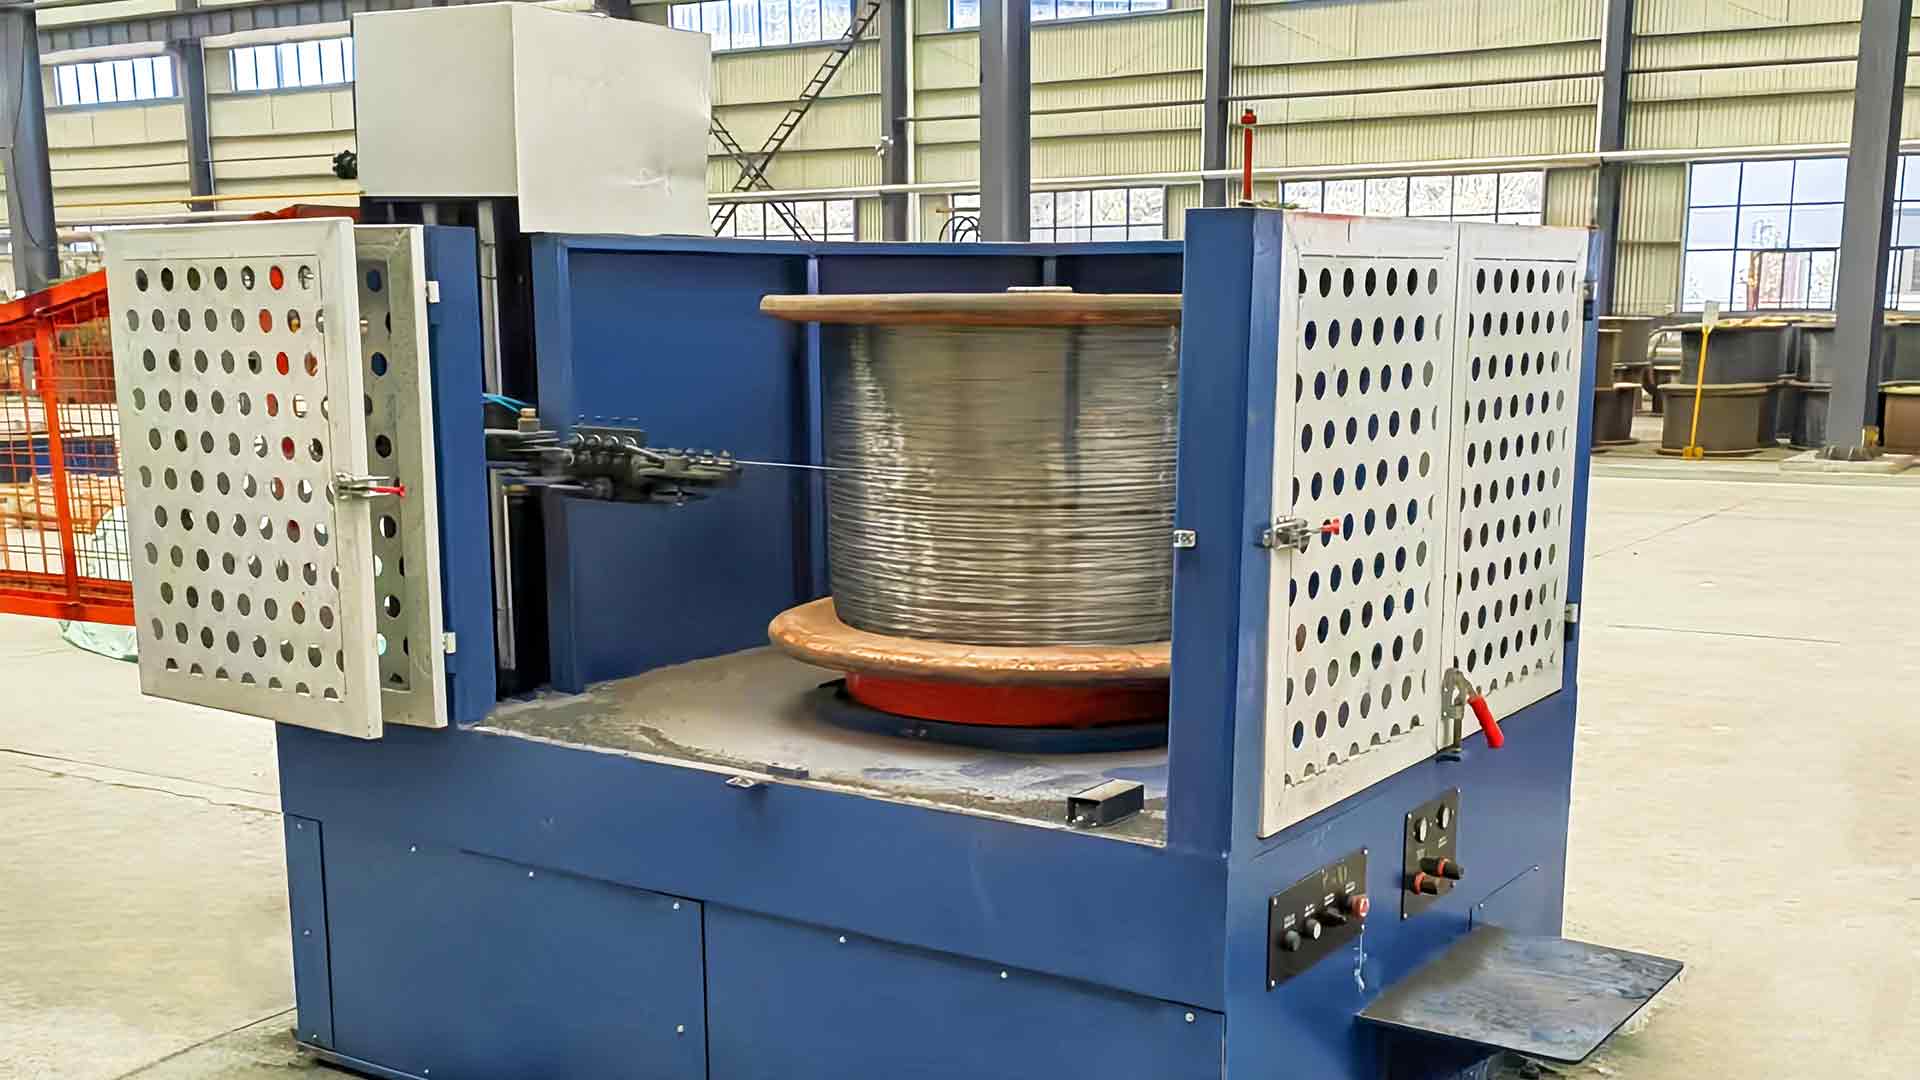
Pre výrobu pružín je najbežnejšou odpoveďou stroj na priame ťahanie. Jeho usporiadanie matrice a chladenie navijaka priamo ovplyvňujú oduhličenie a povrchové trhliny. Stroj, akým je tento integrovaný stroj na priame ťahanie drôtu LZ600, je často špecifikovaný pre túto triedu prevádzky, pretože inline usporiadanie udržuje os priechodu priamo od výplaty po navíjanie.
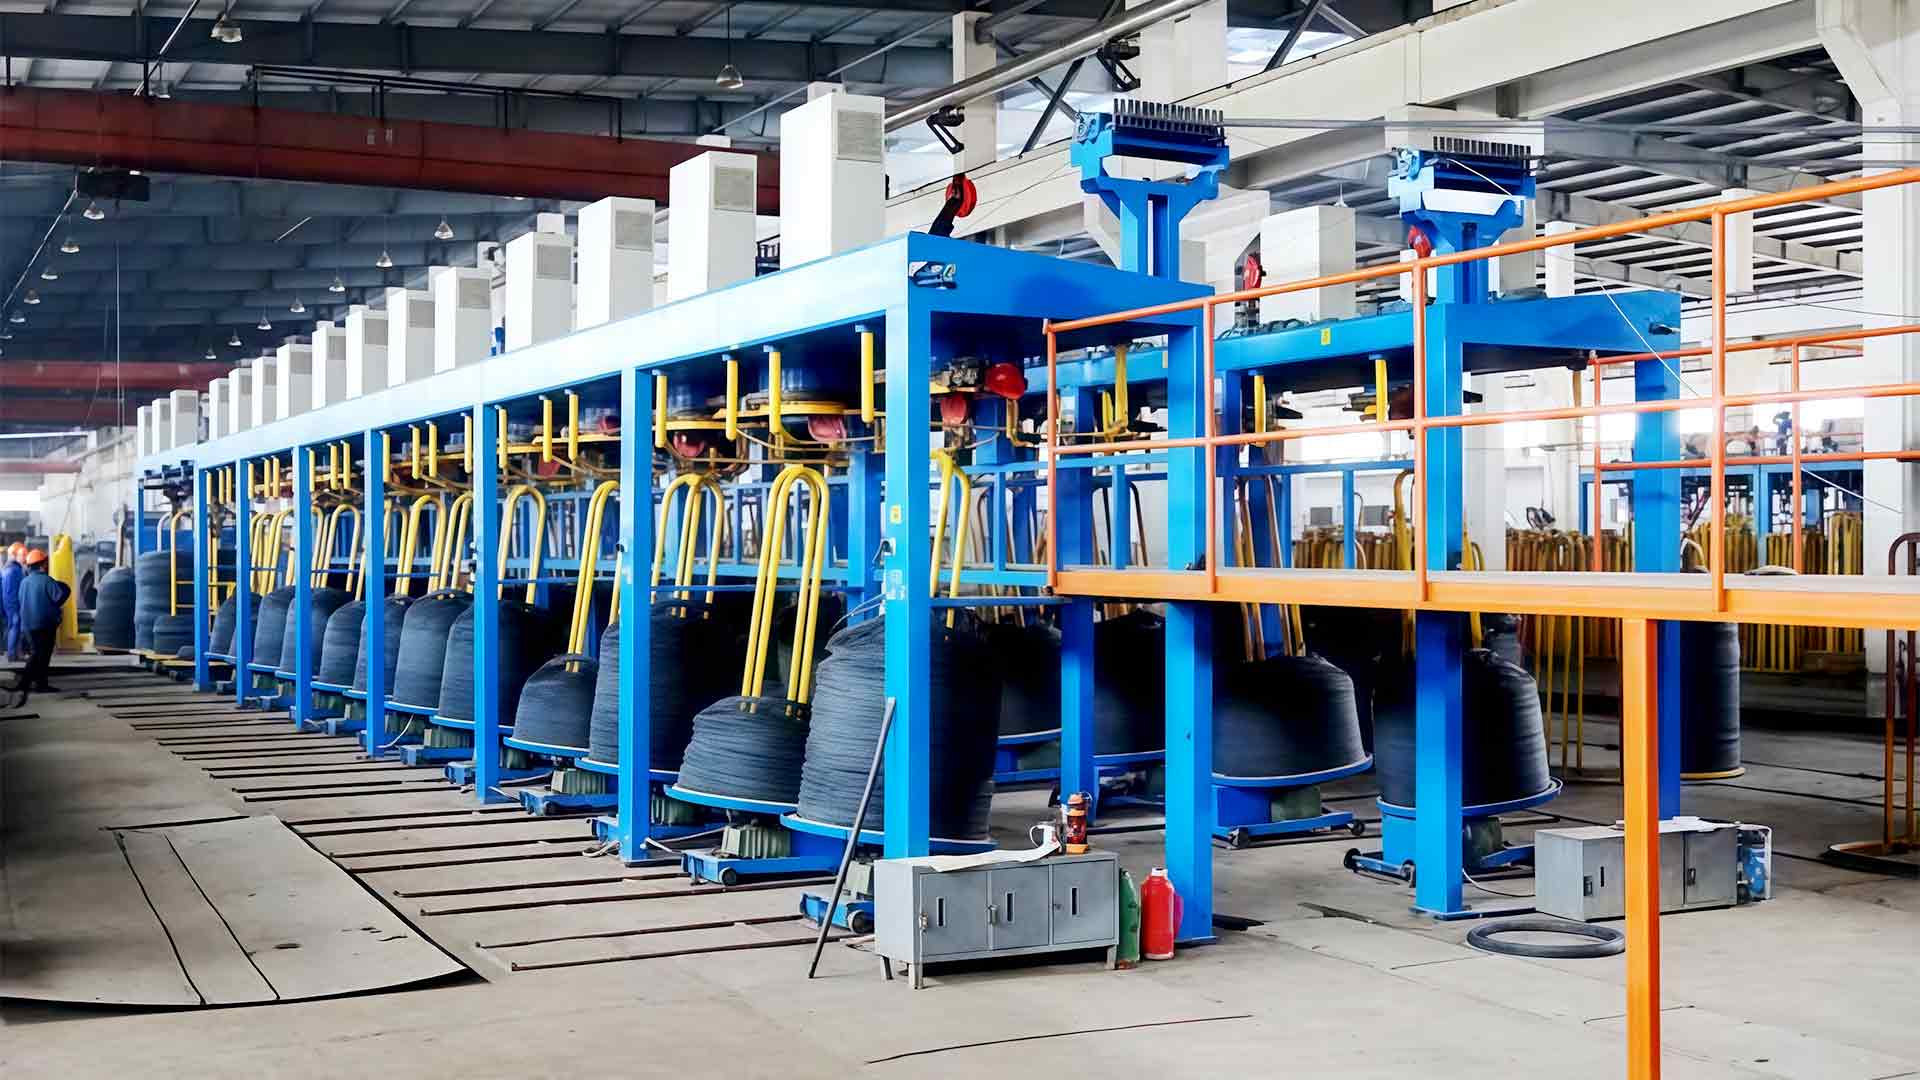
Výrobcovia drôtených lán zvyčajne uprednostňujú obrátený stroj pre veľké zvitky. Vysokorýchlostný obrátený stroj na ťahanie drôtu ťahá drôt z navijaka vertikálne, takže sa môže hromadiť v ťažkých zvitkoch bez samostatnej navíjacej hlavy. To znižuje prestoje počas výmeny cievky a zachováva kvalitu krútenia drôtu.
Výrobcovia oplotenia a klincov možno nepotrebujú najrýchlejšiu šnúru, ale potrebujú stroj, ktorý toleruje mierne odchýlky v chémii prichádzajúcej tyče. Ťahanie za mokra strojom s vodnou nádržou sa príležitostne používa pre jemný pozinkovaný drôt, ale ťahanie za sucha priamočiarym alebo kladkovým strojom zostáva štandardom pre aplikácie s vysokým obsahom uhlíka nad 1 mm.
"V praxi aplikácia definuje stroj. Výrobca pružín sa obáva povrchových defektov, výrobca lán sa obáva o torznú súdržnosť. Rovnaký ťažný stroj tiež nemôže ignorovať."
Priradenie typu stroja k aplikácii
Voľba medzi strojmi s priamym, prevráteným, kladkovým a vodným zásobníkom nie je záležitosťou preferencie značky. Každé rozloženie mení dráhu drôtu, chladenie a manipuláciu s cievkou.
| Typ stroja | Drôtová dráha | Najlepšie sa hodí pre | Vhodnosť s vysokým obsahom uhlíka |
|---|---|---|---|
| Rovné suché | Horizontálne, po sebe idúce matrice | pružiny, nails, precision wire | Vysoká — dobré chladenie a rovnosť |
| Obrátená vertikála | Nahor cez vertikálny hriadeľ | Lanový prameň, ťažké cievky | Vysoká — veľká hmotnosť cievky, nízke krútenie |
| Kladka | Omotané okolo viacerých kladiek | Univerzálne, nižšia rýchlosť | Stredná — chladenie je obmedzené |
| Nádrž na vodu mokrá | Ponorené valce, tekuté mazivo | Jemný drôt pod 1 mm | Dolná – teplotný limit mokrého maziva |
V rámci týchto typov by veľkosť stroja a výkon motora mali zodpovedať vstupnému a hotovému priemeru. Stroj navrhnutý pre 6,5 mm vstup môže zvyčajne vytiahnuť až 1,5 mm, ale dosiahnutie 0,5 mm vyžaduje viac prechodov, prísnejšie chladenie a často aj vyhradený druhý stroj.
Proces, riziko a správna konfigurácia
Výber začína cestou procesu. Typická línia tyče s vysokým obsahom uhlíka vyzerá takto: odvíjanie tyče → mechanické odstraňovanie okovín → pásové brúsenie → nanášanie bóraxom a sušenie → ťahanie v priamom smere → navíjanie alebo obrátené navíjanie. Každý krok ovplyvňuje výkon kresliaceho stroja.
Tieto upozornenia nie sú teoretické. V linke s vysokým obsahom uhlíka náklady na jeden prerušený prameň nie sú len zošrotovaný drôt – je to prestoj na opätovné navlečenie vlasca a výmena matrice. Výber stroja s väčším priemerom navijaka, tvrdeným povrchom navijaka a náhradnými škatuľami matrice tieto udalosti zníži.
Ťahací stroj ako súčasť výrobnej linky
Ďalším bežným kontextom je modernizácia. Mnohé závody už vlastnia odvápňovaciu, odvápňovaciu jednotku a odber. Nahrádzajú len kresliaci stroj. V takom prípade sú kľúčovými špecifikáciami priemer navijaka, počet matríc a výkon motora.
Praktická sekvencia pre vlasec s vysokým obsahom uhlíka:
- Odvíjanie tyče s reguláciou napätia
- Mechanické odstraňovanie okovín – alebo morenie pre vyššie požiadavky na povrch
- Pásové brúsenie alebo leštenie
- Boraxový náter a sušiaci tunel
- Stroj na ťahanie priamych drôtov
- Naberanie: navíjač, obrátený blok alebo zberač mŕtvych blokov
Venujte pozornosť spôsobu odberu. Pre pružinový drôt s vysokým obsahom uhlíka je bežné navíjanie; pre prameň lana, obrátené navíjanie s položením vzoru poskytuje lepšiu kontrolu cievky. Ťahací stroj musí byť od prvého dňa nakonfigurovaný na typ navíjania, pretože sa mení profil napätia.
Uprednostňuje sa priame usporiadanie, pretože udržuje os drôtu pevnú, čo zjednodušuje zarovnanie matrice a smeruje hotový drôt priamo na navíjanie. Princíp činnosti podrobnejšie popíšeme v tejto príručke k princípu stroja na ťahanie drôtu s priamym ťahom. Ak plánujete novú linku, kompletný katalóg zariadení pre drôtoťahovacie stroje dáva prehľad o tom, čo kombinovať.
Úvahy o získavaní stroja na ťahanie drôtu s vysokým obsahom uhlíka
Kúpa stroja na ťahanie drôtu z ocele s vysokým obsahom uhlíka je investičným rozhodnutím. Aplikácia stroja presahuje výkon motora a nominálnu rýchlosť:
- Materiál navijaka. Kalená legovaná oceľ s brúseným povrchom zabraňuje predčasnému opotrebovaniu.
- Chladiaci systém. Vodné chladenie s uzavretým okruhom pre navijaky a držiaky matrice stojí za dodatočné náklady.
- Pripravenosť PLC a HMI. Bežné priemyselné ovládače skracujú školenie operátorov.
- Náhradné diely a spotrebný materiál. Matrice, navijaky a mazací prášok by mali byť dostupné od jedného dodávateľa.
- servis. Uvedenie do prevádzky, školenie a diaľková diagnostika sú dôležitejšie ako dátum dodania.
Ak je to možné, navštívte výrobnú linku s rovnakým sortimentom drôtov, aký plánujete vyrábať. Opýtajte sa na skutočnú rýchlosť linky a životnosť matrice. Špecifikačné listy môžu vyzerať pôsobivo, ale teplota lisovnice a stabilita v ťahu sa prejavia až v prevádzke.
Aplikácie strojov na ťahanie drôtu z ocele s vysokým obsahom uhlíka siahajú od malých závitov pružín až po viacpramenné laná a predpätú výstuž. Spoločný závit nie je priemer alebo rýchlosť drôtu; je to schopnosť stroja riadiť teplo a napätie bez obetovania metalurgickej kvality ocele. Priraďte stroj k vašej produktovej rade, overte chladenie a konfiguráciu nasávania a zvyšok radu bude nasledovať.