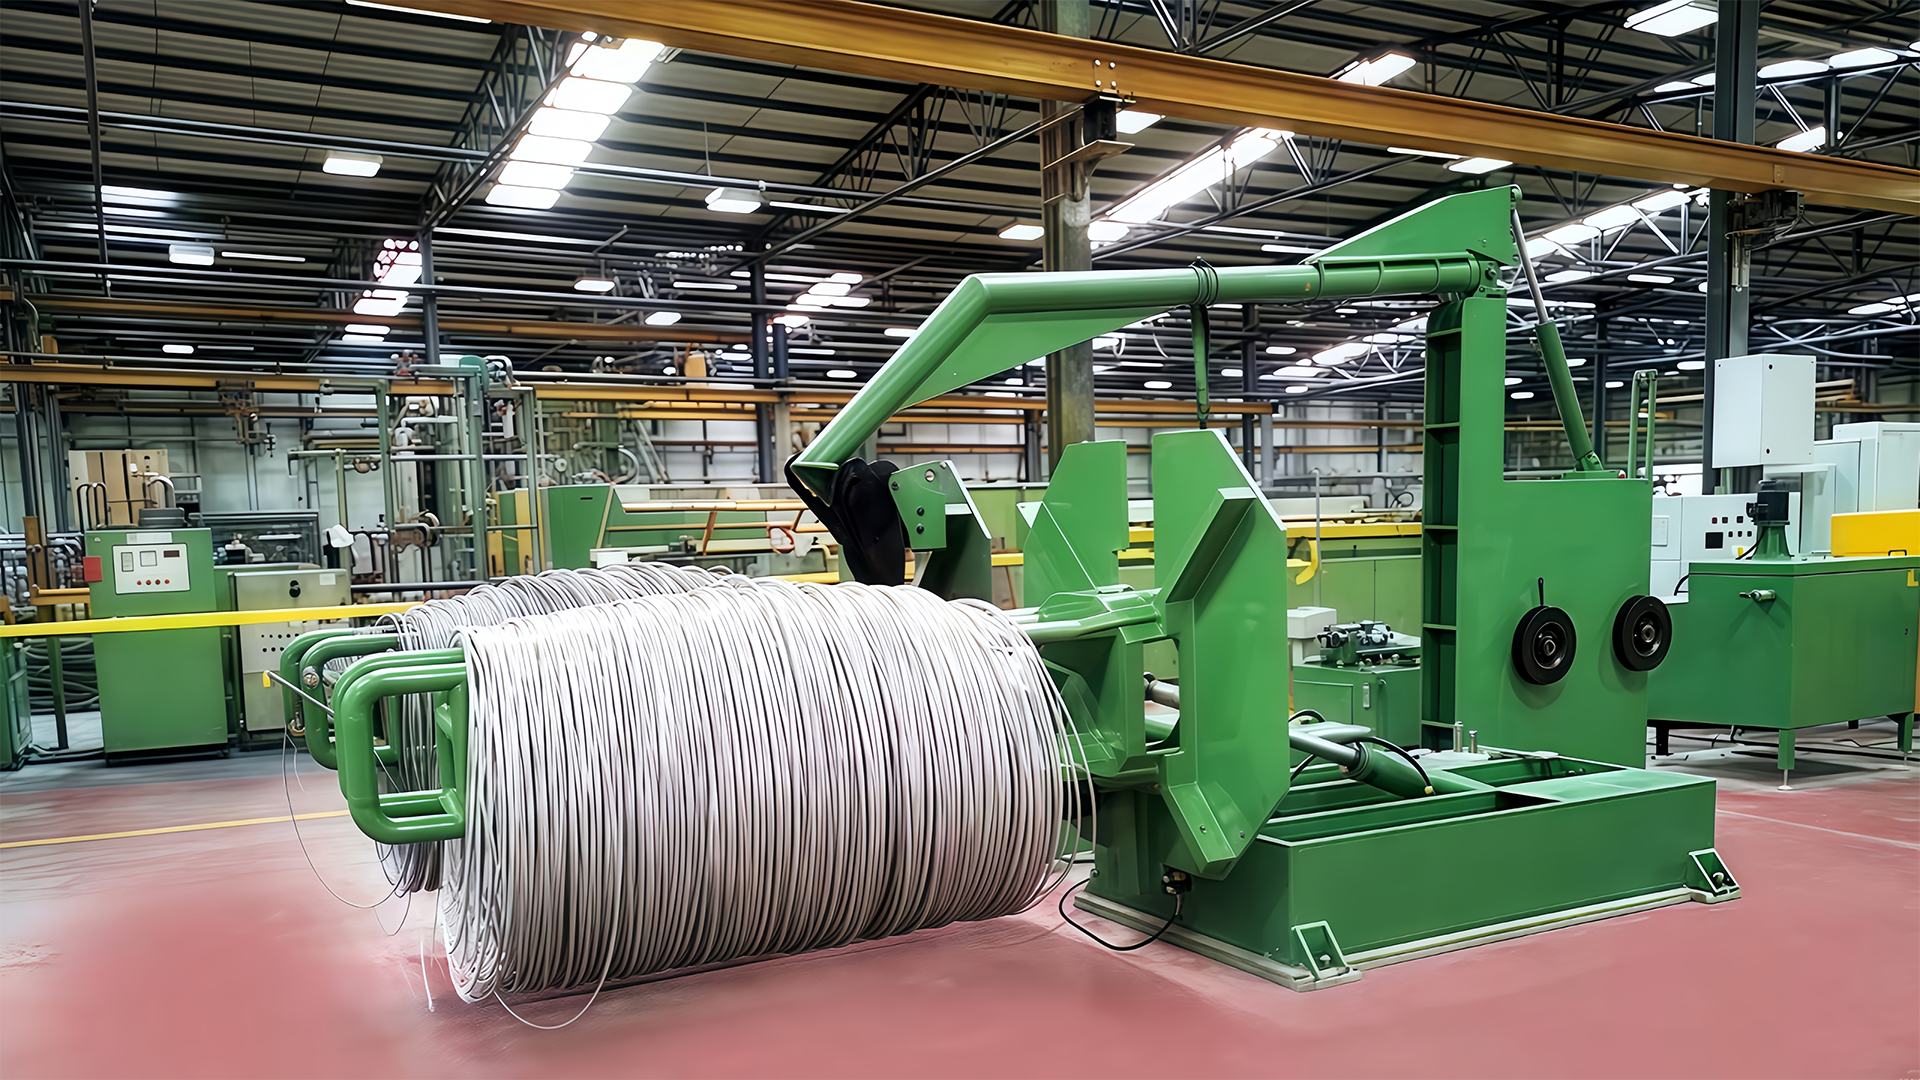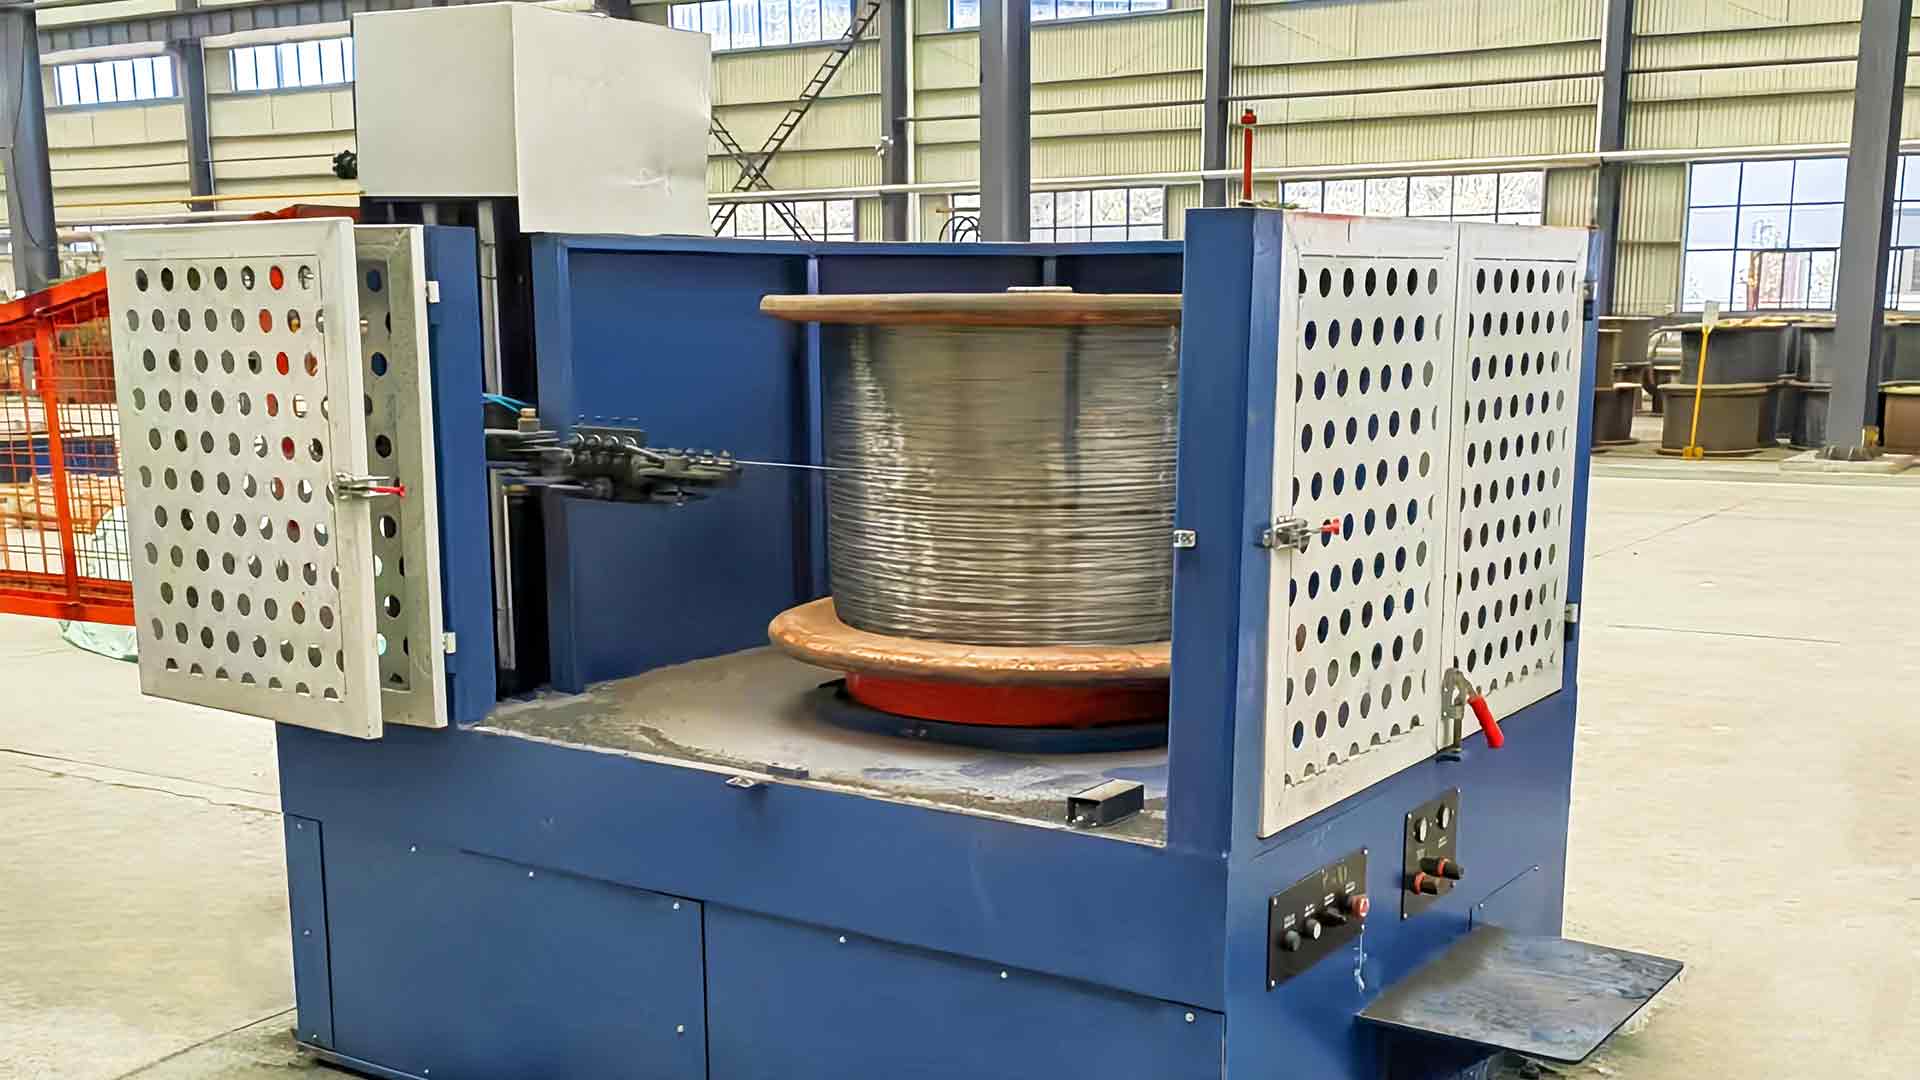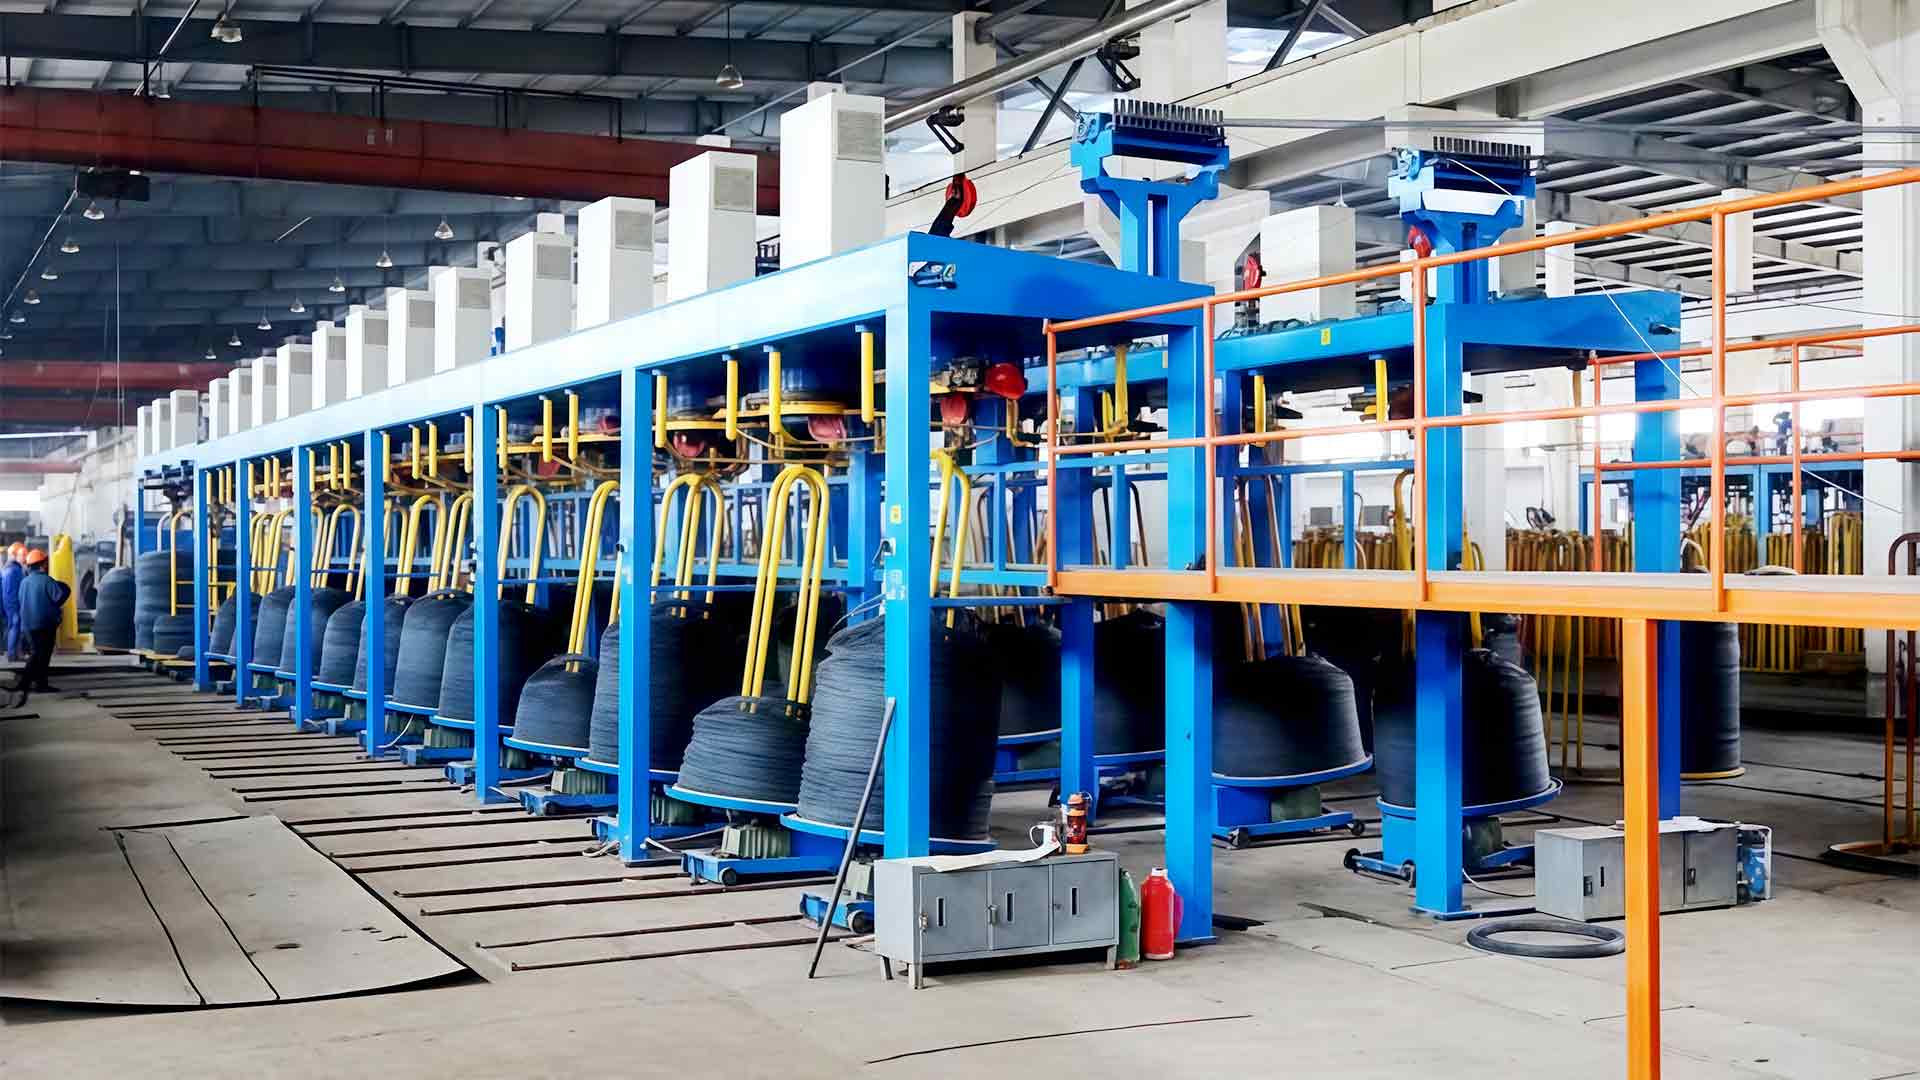

Zariadenia na ťahanie drôtov
Výhody vysokorýchlostného stroja na ťahanie drôtu: Výstup, cena a kvalita drôtu
Rýchlejšia linka sa oplatí len vtedy, keď sa im vyrovná výplata, odumretie, chladenie a odber. Tu sa zisky skutočne prejavia a kde potichu miznú.
Vezmite dve rastliny, ktoré nakreslia rovnaký 2,2 mm nízkouhlíkový drôt na výrobu nechtov. Prvý beží konvenčný kladkový stroj rýchlosťou približne 8 m/s. Druhý poháňa priamočiary stroj rýchlosťou 15 m/s s reguláciou napätia v uzavretej slučke. Druhý závod jednoducho nezdvojnásobuje svoj výkon, ale vyrába o 40 až 60 percent viac tonáže za zmenu pri rovnakom počte zamestnancov, spotrebuje menej elektriny na tonu a dodáva cievky, ktoré napájajú lis na klince bez toho, aby operátor stál nad odmenou.
To je úprimná verzia odpovede. Výhody vysokorýchlostného stroja na ťahanie drôtu pochádzajú zo spolupráce celej linky, nie z rýchlejšieho otáčania navijaka. Geometria bloku, poradie lisovnice, chladenie, mazanie, odvíjacie napätie a synchronizácia navíjania musia byť dimenzované pre novú rýchlosť. Ak niektorý z nich nie je, sľúbená kapacita sa vráti ako rozbitie matrice, pošmyknutia a neplánované zastávky namiesto hotového drôtu.
Čo vysoká rýchlosť v skutočnosti mení na predajni
Keď sa rýchlosť linky zvýši, päť vecí sa pohne naraz a v cenovej ponuke sa zvyčajne hovorí len o prvej.
- Výkon za zmenu. Tá istá posádka vyrába viac hotovej tonáže, pretože stroj už nie je prekážkou.
- Energia na tonu. Priame servopohony odstraňujú straty v remene a prevodovke a motor zostáva bližšie k svojmu efektívnemu pásmu.
- Mzdové náklady na tonu. Jeden operátor sleduje jednu linku, či ide rýchlosťou 8 m/s alebo 16 m/s, takže mzdové náklady sa rozložia na viac kilogramov.
- Podlahová plocha na tonu. Menej vretien a kratších uličiek pre rovnaký ročný výkon, čo je dôležité, keď je budova už plná.
- Kvalita balenia. Stabilné navíjacie napätie vytvára pevnejšie cievky a pevnejšie cievky skracujú prechody po prúde.
Posledné dva body sa vo výpočte návratnosti objavujú len zriedka, no často sú to, čo presvedčí závod, aby vyradil dva staršie stroje a nahradil ich jedným.
Odkiaľ pochádza rýchlosť
Rýchlosť linky je vlastnosť systému. O tom, či je údaj na typovom štítku použiteľný vo výrobe, rozhodujú štyri podsystémy.
Pohon a prevodovka
Priamy servo pohon odstraňuje remeň a prevodovku medzi motorom a hriadeľom. Menej opotrebiteľných dielov znamená menej vibrácií, rýchlejšie zrýchlenie na nastavenú rýchlosť a stabilnú rýchlosť pri zmenách zaťaženia matrice počas posunu. Z účtu za elektrinu miznú aj straty v prevodovke, čo na stroji, ktorý má najazdených 6000 hodín ročne, nie je málo.
Chladenie a mazanie
Tvorba tepla stúpa rýchlejšie ako rýchlosť. Schéma matrice, ktorá bežala za studena rýchlosťou 8 m/s, môže vytlačiť drôt z tolerancie pri rýchlosti 15 m/s. Trasy vodnej nádrže zvládajú záťaž so zaplavenými matricami a vysokoobjemovou filtráciou, zatiaľ čo suché cesty závisia od vodou chladených držiakov matrice a stabilného filmu mazacieho prášku.
Postupnosť a redukcia matrice
Zníženie na prejazd je pokojný limit rýchlosti. Dodržujte starý plán matrice a zvýšte rýchlosť a drôt opustí posledný navijak horúci, mierne oválny a s predĺžením, ktoré neprežije ďalší proces.
Výplata a odber
Špičky napätia pri výplate sú najčastejším dôvodom, prečo sa rýchla linka správa ako pomalá. Odvíjací stojan so slabým ovládaním napätia umožňuje, aby sa drôt uvoľnil a potom pevne utiahol; blok reaguje a priemer sa pohybuje. Na druhom konci musí navíjanie presne zodpovedať rýchlosti linky, inak sa cievka zmäkne a vypláca sa v spleti.
Náklady, cesta a výpočet návratnosti
Vysokorýchlostný stroj stojí viac ako pomalý, takže číslo, na ktorom záleží, je cena za hotovú tonu, a nie fakturovaná cena. Energia, práca, spotreba matrice, prestoje a šrot – to všetko sa nachádza vo vnútri a pohybuje sa rôznymi smermi v závislosti od trasy ťahania.
| Kreslenie trasy | Typická rýchlosť linky | Najvhodnejší drôt | Úžitok, ktorý sa prejaví ako prvý | Čo sledovať |
|---|---|---|---|---|
| Nízkorýchlostná kladka | 3-6 m/s | Ľahké prekresľovanie, malé dávky | Nízke kapitálové náklady, zhovievavé nastavenie | Výstupný strop, práca na tonu |
| Konvenčná kladka | 6-10 m/s | Všeobecná nízkouhlíková oceľ | Rovnováha nákladov a produkcie | Kontrola sklzu, opotrebenie |
| Priamy, viacpriechodový | 10-20 m/s | Drôt na klince, drôt z pletiva | Najvyšší výkon na operátora | Chladiace zaťaženie, napätie pri štarte |
| Nádrž na vodu, mokrá | až 12 m/s | Nerezový a jemný drôt | Kvalita povrchu a odvod tepla | Fluidné hospodárstvo, filtrácia |
| Obrátený | 8-15 m/s | Prút na stredný drôt | Kompaktný pôdorys, jednoduchá manipulácia s cievkou | Stav podlahy, logistika cievok |
O návratnosti rozhodujú dve čísla. Energia na tonu klesá, keď sú straty nižšie a motor beží blízko svojho efektívneho pásma. Náklady na matricu a spotrebný materiál na tonu sa správajú odlišne: rýchla linka môže používať matrice v absolútnom vyjadrení rýchlejšie, ale náklady na tonu často klesajú, pretože výstup medzi výmenami matrice je vyšší.
Kvalita drôtu a výťažok po prúde
Zvýšenie kvality z rýchlosti je skutočné, ale podmienené. Stabilný, rýchly vlasec so správnym chladením vytvára drôt konzistentného priemeru a čistého povrchu. Nestabilná rýchla linka vytvára lesklé stopy, škrabance a oválny drôt a tento drôt sa zasekne na ďalšom stroji a nie produkt.
Efekt je najsilnejší tam, kde kreslenie napája ďalší proces v tej istej budove. Stroje na klince, krosná a zváracie linky sú nastavené na jednu veľkosť drôtu a tolerujú veľmi malé odchýlky. Pás s priemerom, ktorý sa pohybuje o niekoľko stotín milimetra, stojí viac prestávok, ako ušetrí ťahacia linka vďaka rýchlosti.
Ťahacia linka, ktorá vyrába drôt, ktorý ďalší stroj odmietne, nevyprodukovala vôbec nič.
Matrice sú tu najlacnejšou pákou. Leštená karbidová matrica so správnym uhlom nábehu, umiestnená v zladenom vodou chladenom držiaku, udržuje drôt guľatý a povrch čistý. Opotrebovaná matrica robí opak a žiadne množstvo inštalovaného hnacieho výkonu to nekompenzuje.
Kontrolný zoznam obstarávania pre vysokorýchlostné linky
Väčšina neuspokojivých aktualizácií sa rozhoduje vo fáze cenovej ponuky, dlho pred uvedením do prevádzky. Písomne požiadajte o nasledovné.
- Rozvrh matrice pri uvedenej rýchlosti, nie samotná rýchlosť: postupnosť redukcie, uhly matrice a očakávaná životnosť matrice v tonách.
- Rampové správanie. Koľko sekúnd na dosiahnutie nastavenej rýchlosti a čo sa stane s napätím počas tejto rampy?
- Kapacita odberu v porovnaní s vašou skutočnou cievkou: hmotnosť balíka, kvalita spracovania a ako sa to oplatí.
- Energetické údaje v pracovnom bode, v kilowattoch na tonu, a nie menovitý výkon motora na štítku.
- Podrobnosti o chladení a filtrácii: prietok vody na matricu, objem nádrže, úroveň filtrácie a letný výkon.
- Spotrebný materiál a náhradné diely: dodávka matrice, trieda prášku, súpravy opotrebiteľných dielov a dodacie lehoty.
- Výkres rozloženia porovnaný s vašou podlahou, vrátane vzdialenosti pre manipuláciu s cievkami a údržbu.
Dodávateľ, ktorý dokáže bez váhania odpovedať všetkými siedmimi, zvyčajne predáva stroj navrhnutý pre rýchlosť, ktorú inzeruje.
Akú rýchlosť nemožno opraviť
Rýchlejší chod, ako dokáže udržať chladenie, mazanie a naberanie, nevytvára kapacitu. Premieňa elektrinu na teplo, opotrebovanie a šrot.
Tri príznaky vám prezrádzajú, že vlasec prekračuje svoju zodpovedajúcu rýchlosť: spotreba matrice na tonu stúpajúca nahor, odchýlka priemeru, ktorá sa objavuje len pri najrýchlejších prechodoch, a cievky, ktoré sú zvonku pevné a pod nimi mäkké. Žiadna z nich nie je vyriešená vyladením pohonu. Vo väčšine prípadov príčiny spočívajú v kontrole napätia, chladení alebo v stave matrice a podobne prevádzkové problémy na linkách na ťahanie drôtov objavovať znova a znova na rôznych strojoch.
Výhody vysokorýchlostného stroja na ťahanie drôtu sú skôr technickým výsledkom než marketingovým tvrdením: viac ton za zmenu s rovnakou posádkou, nižšia energia na tonu, menšia plocha podlahy pri rovnakom výkone a obaly, ktoré sa správajú na ďalšom stroji. Každá z týchto výhod závisí od špecifikácie linky ako jedného systému namiesto zoznamu dielov.
Ak je na stole vylepšenie, začnite od drôtu, ktorý skutočne nakreslíte, a procesu, ktorý napája, potom pracujte späť na pláne lisovnice, chladení a kontrole napätia. Táto objednávka vytvorí linku, ktorá dosiahne svoju kótovanú rýchlosť v prvý deň a nie po šiestich mesiacoch ladenia. Výrobcovia ako napr Technológia Jinding zostavte kresliace stroje, odvíjacie a navíjacie jednotky, matrice a spotrebný materiál z rovnakého katalógu, vďaka čomu je konverzácia na úrovni systému jednoduchšia.