
Výkres drôtu z nehrdzavejúcej ocele · Návod na použitie
Kde si stroje na ťahanie drôtu z nehrdzavejúcej ocele zarábajú svoje miesto
Lekárske vodiace drôty, automobilové ventilové pružiny, architektonické pletivo, spojovacie prvky odolné voči korózii – každá aplikácia kladie iné požiadavky na povrch, pevnosť a konzistenciu. Táto príručka sa zaoberá týmito požiadavkami a ich významom pre výber stroja.
Európsky výrobca spojovacích materiálov nedávno vysledoval dávku zamietnutých samorezných skrutiek s odchýlkou 0,02 mm v priemere drôtu z nehrdzavejúcej ocele vstupujúceho do línie smeru. V tom istom mesiaci výrobca zdravotníckych pomôcok zastavil výrobu vodiaceho drôtu, pretože mikroškrabance na drôte prenášali nečistoty do konečného produktu. Rôzne priemyselné odvetvia, rôzne spôsoby zlyhania – ale tá istá základná príčina: drôt bol nakreslený na zariadení, ktoré nebolo prispôsobené aplikácii.
Stroje na ťahanie drôtu z nehrdzavejúcej ocele sa zriedka kupujú ako bežné stroje. Vyberú sa, keď výrobný tím pochopí, že konečný priemer, integrita povrchu a mechanická pevnosť sú počas ťahania zablokované. Pochopenie aplikácie je preto prvým krokom k výberu správnej konfigurácie stroja, balenia lisovnice, spôsobu mazania a stratégie naberania.
Čo určuje stroj na ťahanie drôtu z nehrdzavejúcej ocele
Drôt z nehrdzavejúcej ocele vstupuje do linky ako tyč valcovaná za tepla, bežne 5,5 mm a viac, a vystupuje ako drôt s priemerom zmenšeným sériou ťahov za studena. Každý prechod ťahá materiál cez karbid volfrámu alebo diamantovú matricu, preskupuje štruktúru zŕn a zvyšuje pevnosť v ťahu. V prípade austenitických tried, ako sú 304 a 316, je často hlavným účelom ťahania toto vytvrdzovanie: pružiny, upevňovacie prvky a konštrukčné káble sa spoliehajú na to, že fungujú v rámci svojich menovitých zaťažení. Úplná mechanika procesu je vysvetlená v našej poznámke na ako funguje stroj na ťahanie drôtov .
Okrem sily stroj riadi štyri výstupy, ktoré rozhodujú o tom, či drôt vyhovuje jeho aplikácii: povrchová úprava, ktorá ovplyvňuje odolnosť proti korózii a čistiteľnosť; rozmerová konzistencia pozdĺž celej cievky; životnosť matrice a správanie mazania, ktoré určujú prevádzkové náklady; a priamosť alebo odliatok, ktorý určuje, ako hladko sa drôt podáva do tvárniacich strojov.
Tieto výstupy formuje strojová architektúra. Stroje s vodnou nádržou prevádzkujú drôt ponorený v mazive a vyhovujú tendencii nehrdzavejúcej ocele rýchlo sa zadrhávať a tvrdnúť. Suché priamočiare stroje uprednostňujú vysokovýkonnú výrobu väčších priemerov. Obrátené stroje zvládajú ťažké zvitky a vynikajú pri rozpade tyče.
Drôt odhalí svoju históriu procesu iba vtedy, keď zlyhá v teréne. Dovtedy už ťahací stroj začal na ďalšej cievke.
Hlavné oblasti použitia v skratke
Od toho istého stroja možno očakávať, že vyrobí pružinu, ktorá vydrží 200 000 cyklov, vodiaci drôt so zrkadlovým povrchom a konštrukčný viazací drôt vyrobený tak, aby vydržal desaťročia chloridov. Nižšie uvedená tabuľka sumarizuje, ako rôzne priemyselné odvetvia uprednostňujú tieto vlastnosti.
| Oblasť použitia | Typické výrobky z nehrdzavejúceho drôtu | Najnáročnejšia nehnuteľnosť |
|---|---|---|
| Lekárske a farmaceutické | Vodiace drôty, ihly, ortodontické oblúkové drôty | Mikroúprava povrchu, rozmerová presnosť |
| Automobilový priemysel | Ventilové pružiny, vstrekovacie komponenty, bezpečnostné zadržiavacie diely | Odolnosť proti únave, rovnomernosť v ťahu |
| Stavebníctvo a architektúra | Kábel, pletivo, viazací drôt, lano zábradlia | Odolnosť proti korózii, konzistentný odliatok |
| Spojovacie prvky a hardvér | Samorezné skrutky, čapy, nity | Tolerancia priemeru, prenos maziva |
| Letectvo a kozmonautika | Ovládacie lanká, ovládacie pružiny | Pomer pevnosti a hmotnosti, sledovateľnosť |
| Potraviny a spracovanie | Dopravníkové pletivo, filtračné médiá, vážiace pružiny | Čistiteľnosť, korózna stabilita |
Lekársky drôt je na náročnom konci spektra. Vodiace drôty a ihly netolerujú takmer žiadne povrchové chyby, pretože škrabanec na drôte sa stáva zdrojom napätia a miestom kontaminácie. Ťahanie za mokra leštenými nástrojmi a filtrovaným mazivom je v tomto segmente normou.
Automobilová a spojovacia práca leží medzi extrémami. Objemy sú vysoké a nepriateľom je nedôslednosť, nie absolútny koniec : malá odchýlka priemeru privádzaného drôtu sa môže znásobiť do dvojcifernej miery šrotu vo vysokorýchlostnom zberači. Kupujúci si často vyberajú stroj pre jeho schopnosť udržať úzke tolerančné pásmo počas celej výrobnej série.
Prispôsobenie typu stroja vašej aplikácii
Rôzne aplikácie vyžadujú rôzne architektúry strojov a deliace čiary sú v praxi pomerne stabilné.
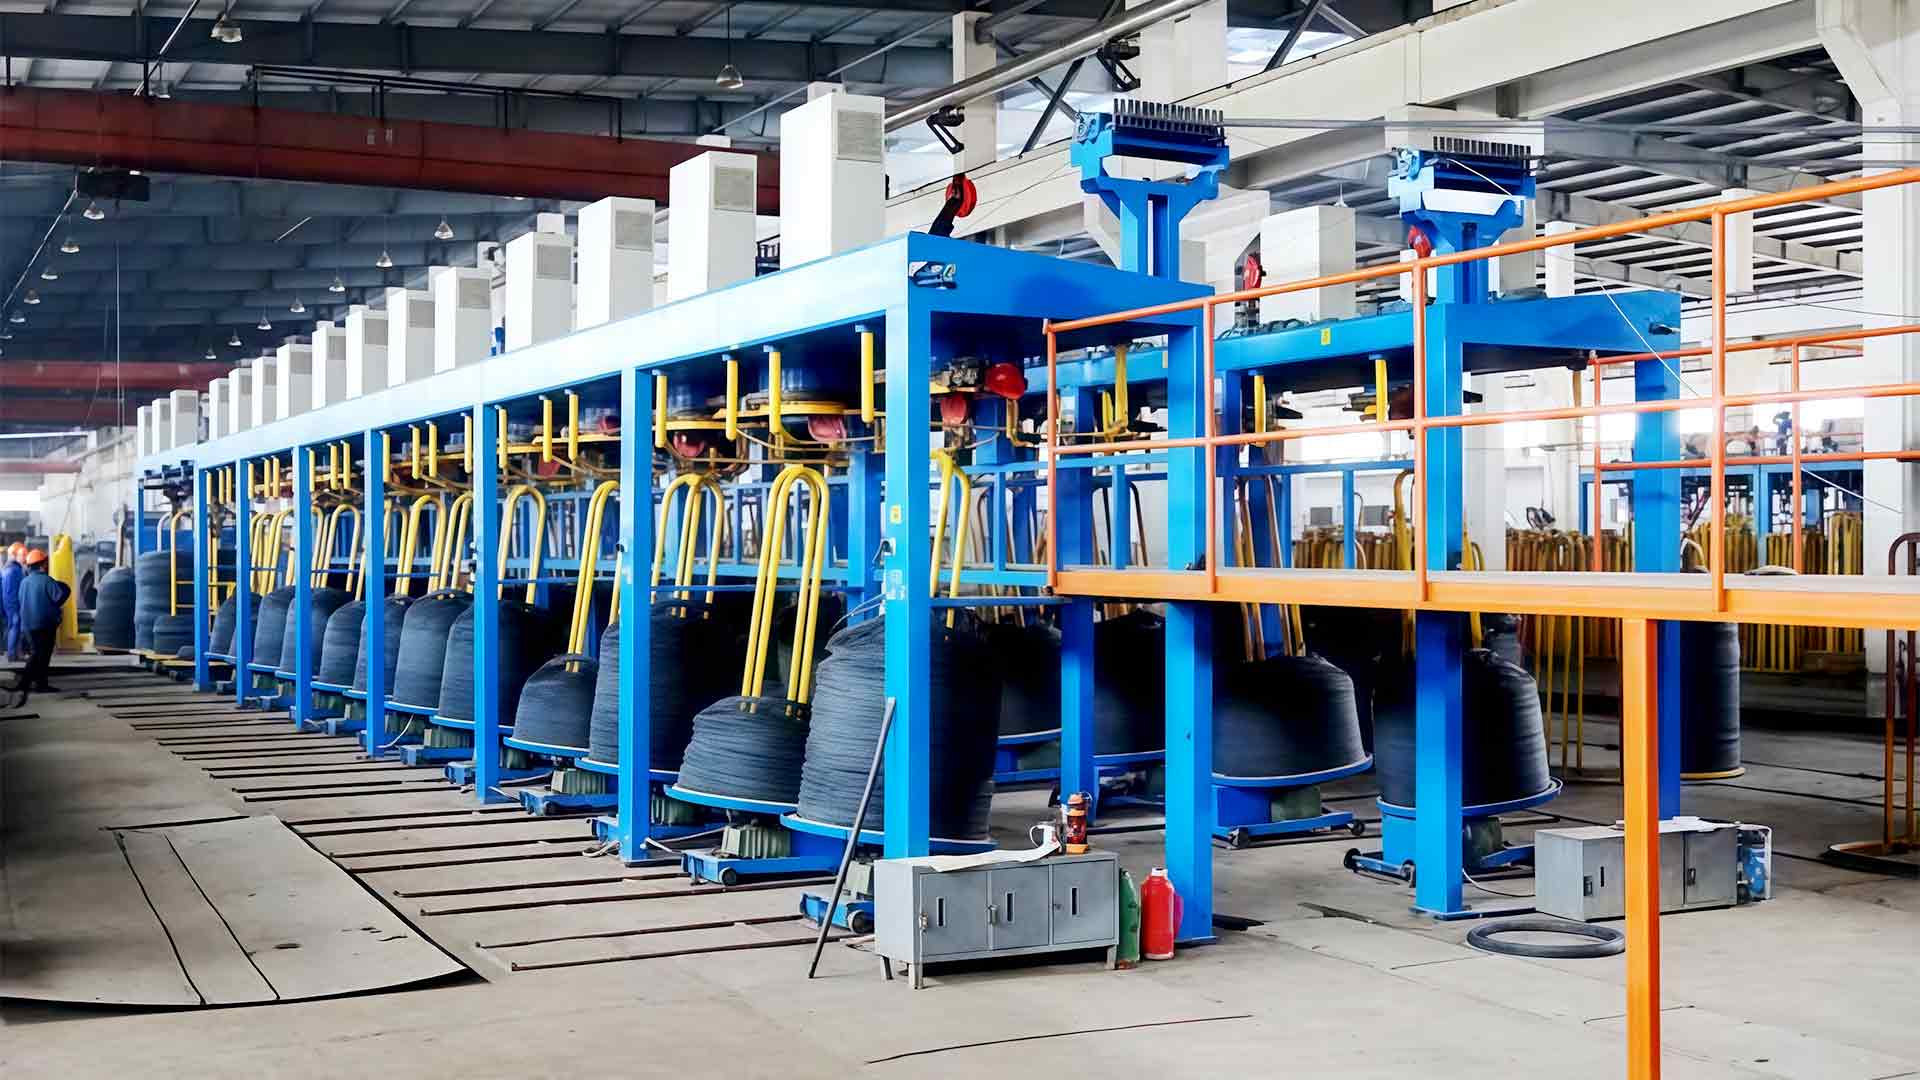
Priamočiare stroje ťahajú drôt cez sekvenciu postupne menších lisovníc, navijak po valci. Sú účinné pre stredné a veľké priemery, kde nároky na povrch nie sú extrémne. Integrované modely so zodpovedajúcimi systémami navíjania a riadenia sú bežné pre sieťovú, nízkouhlíkovú a univerzálnu výrobu.
 Integrovaný stroj na priame ťahanie drôtu na spracovanie viacerých kovov Tento stroj kombinuje odvíjanie, ťahanie, mazanie a naberanie na jednej platforme, čím sa redukujú manuálne kroky a prestoje. Hodí sa na výrobu pletiva, oplotenia a káblov, kde záleží na konzistentnom priemere a povrchovej úprave. Zobraziť produkt →
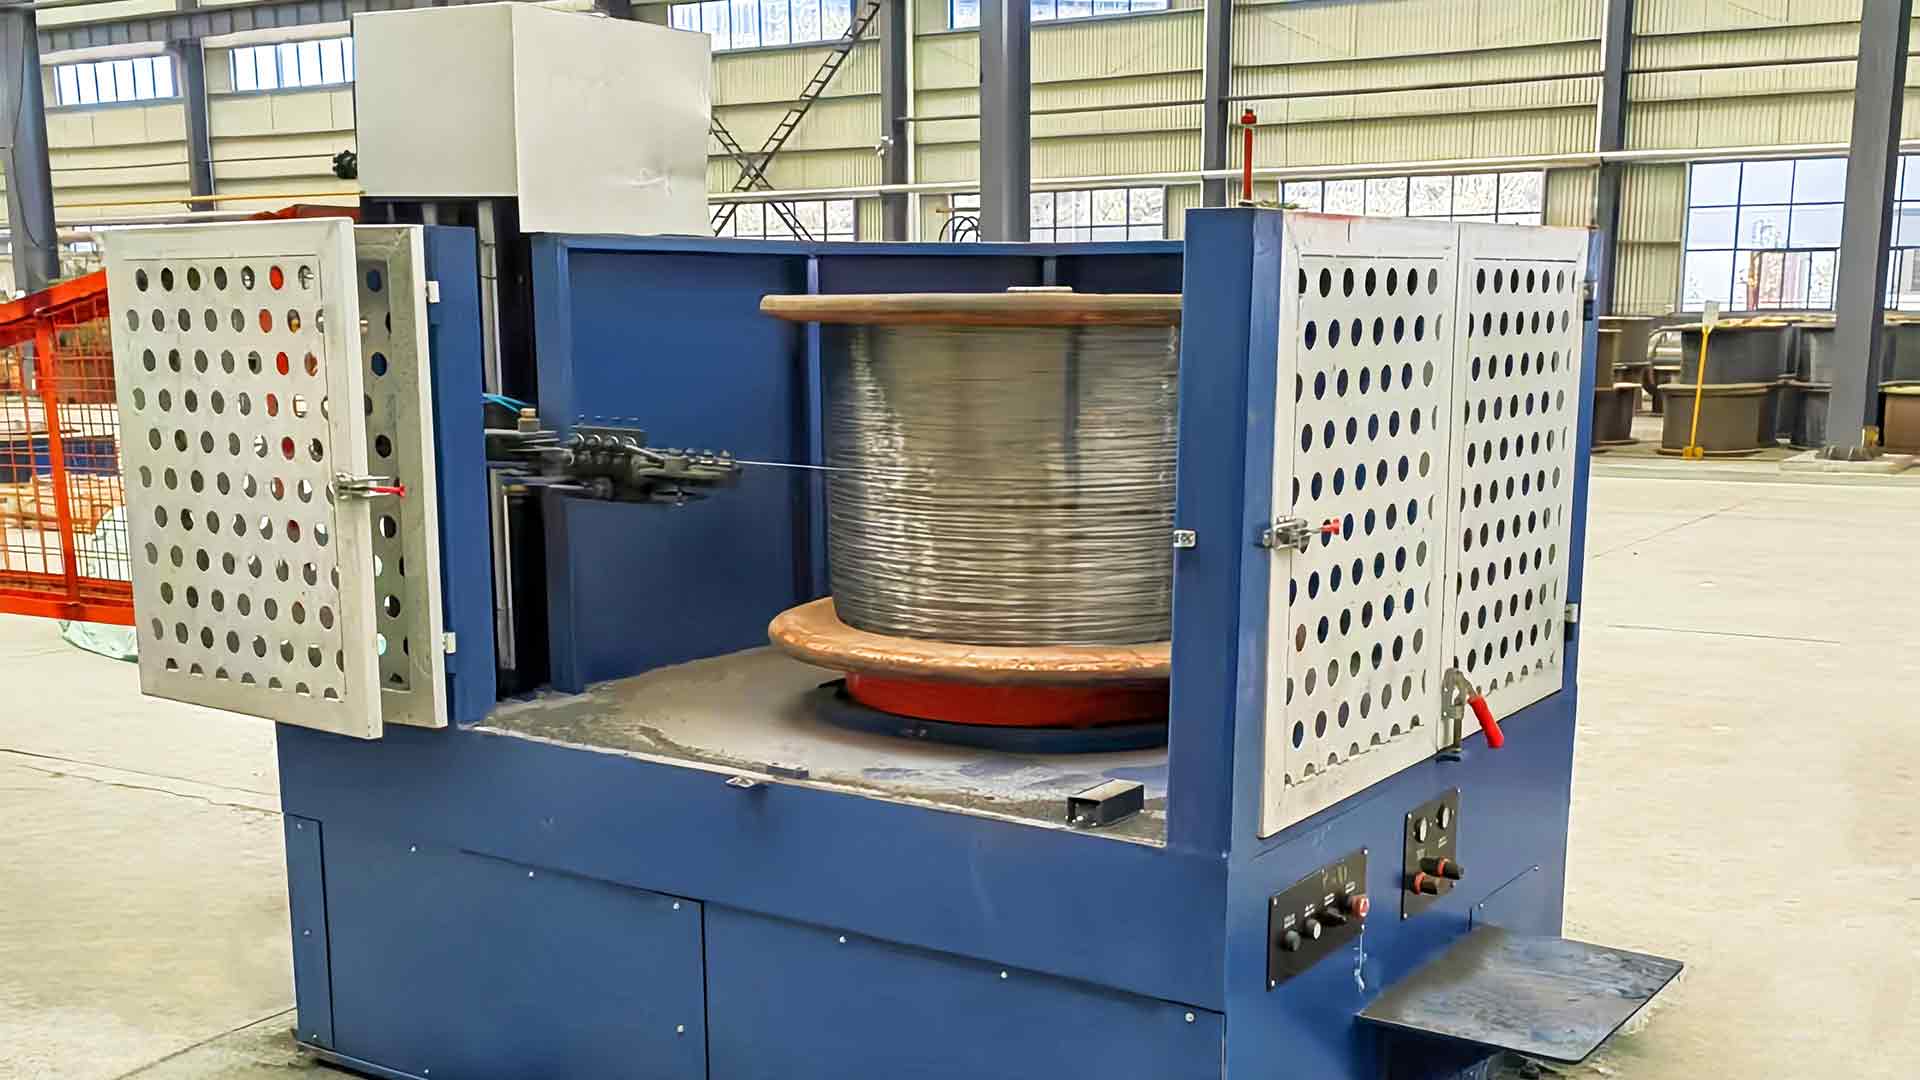
Stroje s vodnou nádržou vedú drôt cez ponorené matrice, čím chránia kvalitu povrchu a zabraňujú zadretiu, ktoré nerezová oceľ vytvára pri vyšších rýchlostiach. Pre jemné a stredné nerezové drôty – rad za lekárskymi, pružinovými a spojovacími líniami – mokré kreslenie je bezpečnejšie predvolené nastavenie . Presne na tomto princípe je postavený stroj na ťahanie nádrží na vodu z nehrdzavejúcej ocele CL19-1250.
CL19-1250 stroj na ťahanie nádrží na vodu z nehrdzavejúcej ocele Tento stroj, navrhnutý na mokré ťahanie jemných a stredných nehrdzavejúcich drôtov, využíva ponorenú nádrž na chladenie a mazanie drôtu, čím zabraňuje zadretiu a zabezpečuje hladký povrch pre lekárske, pružinové a upevňovacie aplikácie. Zobraziť produkt → Obrátené stroje umiestňujú navijak nad cievkou, čo vyhovuje veľkým cievkam a rozpadu tyče. Kladkové a jednoblokové stroje pokrývajú malosériovú výrobu, kde na flexibilite záleží viac ako na rýchlosti. Každá rodina sa riadi odlišnou logikou procesu; a kompletný sortiment strojov na ťahanie drôtu je usporiadaný podľa rovnakých rozdielov, takže konfigurácie možno porovnávať bez miešania architektúr.
Čiara okolo stroja rozhoduje o skutočnom výkone
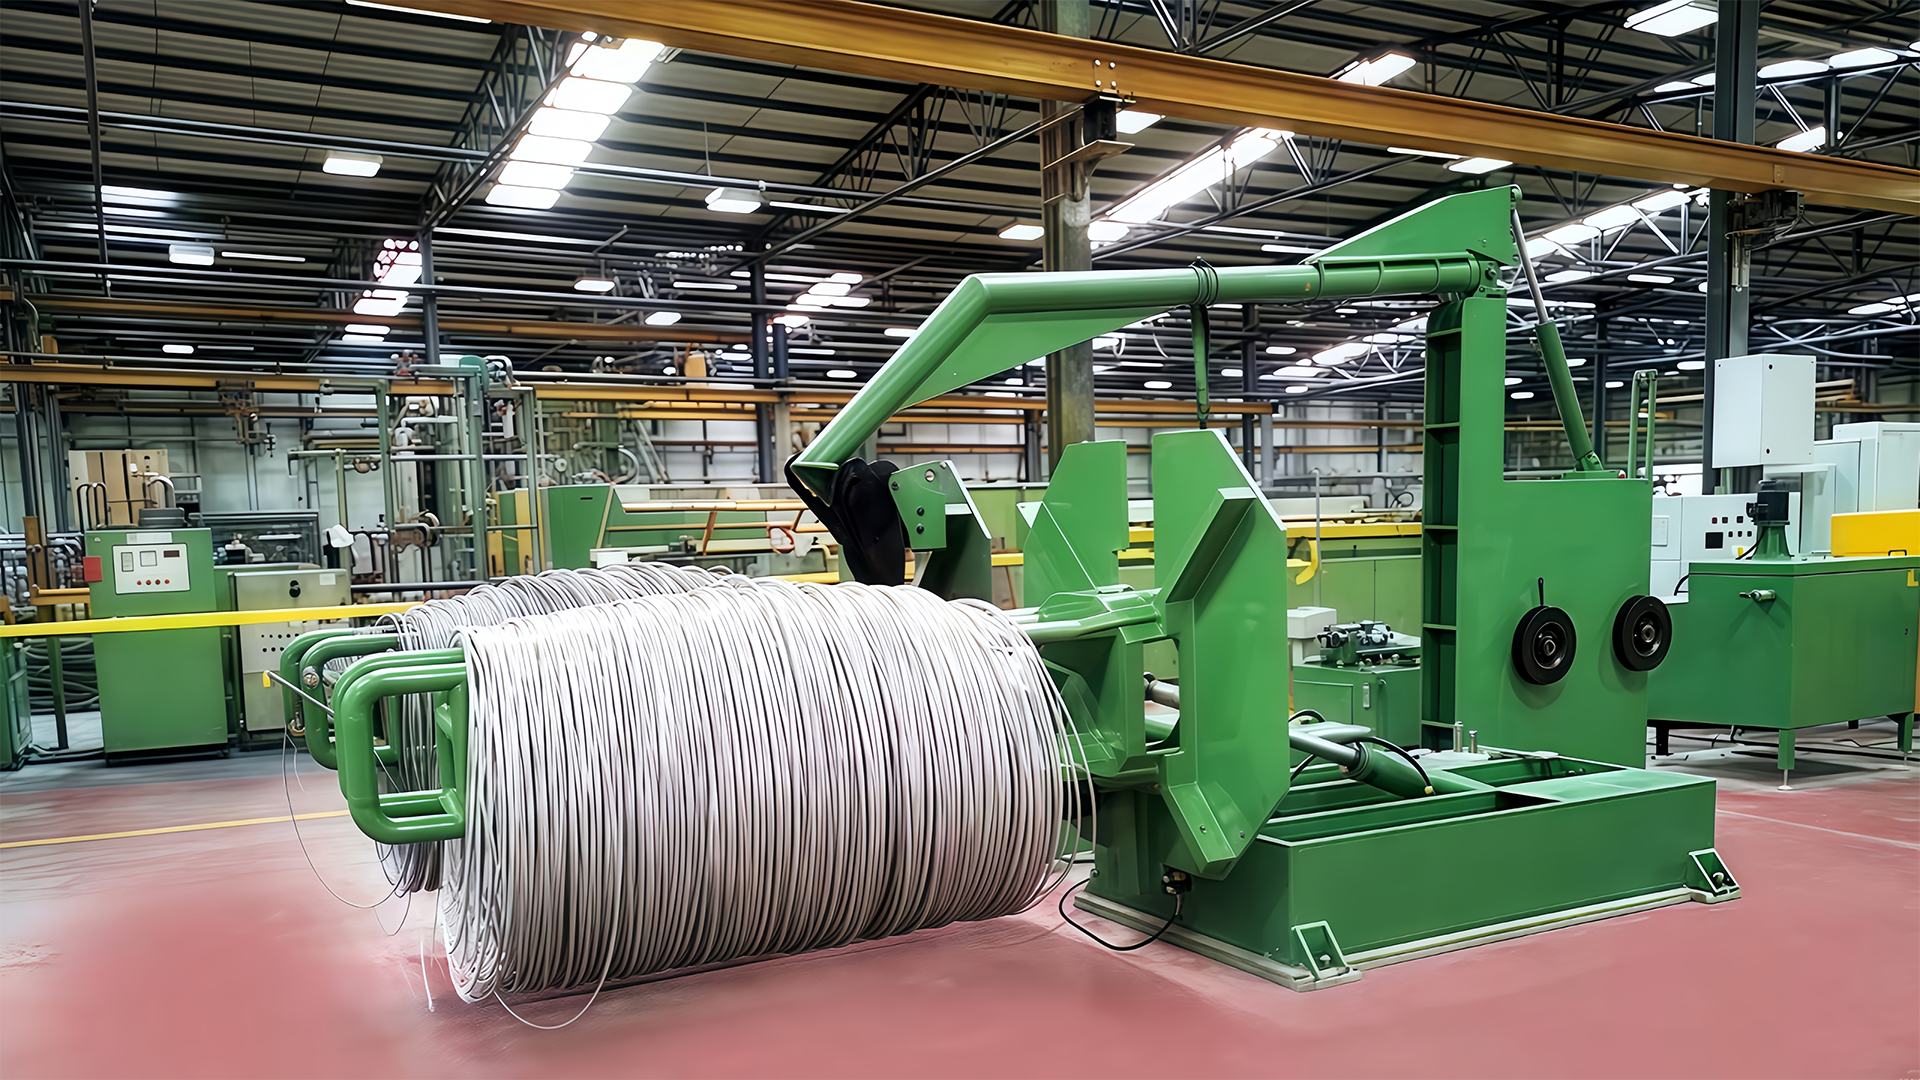
Kresliaci stroj nikdy nepracuje sám. Odvíjací stojan podáva cievku pod kontrolovaným napätím, ukazovací stroj vytvorí vstupný profil, ktorý sa zachytí v prvej matrici, a navíjacia jednotka rozhodne, či sa hotový drôt dostane do ďalšieho procesu ako cievka, cievka alebo bubon. Výplata, ktorá pridáva kolísanie napätia, sa prejavuje ako chvenie priemeru na poslednej matrici; navíjanie, ktoré kladie drôt zle, vytvára spleti pri tvarovacej operácii zákazníka.
Forma a mazivo určujú, koľko redukcie je možné pri jednom prechode a ako dlho vydrží spotrebný materiál. Matrice z karbidu volfrámu zostávajú štandardom pre nerezové ťahanie, pretože držia svoj profil pod teplom a oterom a zlyhávajú skôr predvídateľne ako náhle. Keďže nehrdzavejúci drôt kladie na matricu taký veľký význam, zaobchádzanie so spotrebným materiálom ako dodatočný nápad je spoľahlivým spôsobom, ako zvýšiť náklady na tonu.
Tvrdokov na ťahanie drôtu z karbidu volfrámu pre nehrdzavejúci drôt Tieto presné matrice si zachovávajú svoj profil pod teplom a oterom, čo z nich robí spoľahlivú voľbu pre nerezové kreslenie. Ich predvídateľné opotrebovanie pomáha kontrolovať náklady na spotrebný materiál a zabezpečuje konzistentné rozmery drôtu. Zobraziť produkt → Výber naberania si zaslúži rovnakú pozornosť. Navíjanie cievky vyhovuje jemnému drôtu, ktorý bude rýchlo vyplatený v následných operáciách; navíjacie cievky vyhovujú ťažším priemerom, ktoré sa pohybujú ďalej ako zväzky. Ak navíjanie nezodpovedá rýchlosti ťahania, efektívny výstup linky je taký, aký dokáže absorbovať navijak, nie to, čo dokáže dodať navijak.
Praktické kontroly predtým, ako sa zaviažete
Vyššie uvedené aplikácie sa premietajú do niekoľkých kontrol, ktoré sa vzťahujú na väčšinu nákupov. Pred porovnávaním cenových ponúk si ich prečítajte.
- Potvrďte, aké druhy materiálov skutočne nakreslíte – triedy 304, 316, 430 a duplex sa správajú inak pri spracovaní za studena a plán redukcie a systém mazania sa musia zhodovať s najnáročnejšou triedou vo vašej zmesi.
- Uveďte priemer vstupnej tyče a hotový rozsah drôtu. Počet ťahov, veľkosti navijaka a prevádzkové rýchlosti – to všetko vyplýva z tohto rozpätia.
- Definujte toleranciu, ktorú môže akceptovať váš následný proces. Ak hlavička vyžaduje ±0,02 mm, stroj, ktorý udrží ±0,05 mm, nie je za každú cenu výhodný.
- Skontrolujte, či sú výnos a naberanie prispôsobené rýchlosti ťahania a hmotnosti cievky, aby linka fungovala ako jeden systém a nie ako súbor kompatibilne vyzerajúcich častí.
- Opýtajte sa na popredajnú podporu vo vašom regióne: náhradné držiaky matrice, plášte navijaka a ovládacie diely, plus inžinier, ktorý môže uviesť linku do prevádzky a vyškoliť vašich operátorov.
Certifikácie majú tiež váhu, najmä keď exportujete. Riadenie kvality ISO 9001 a označenie CE naznačujú, že zdokumentované postupy a zhoda s bezpečnosťou už existujú, čo skracuje uvedenie do prevádzky a znižuje riziko prekvapení počas akceptačných testov.
Žiadny univerzálny stroj – iba správne prispôsobenie
Stroj na ťahanie drôtu z nehrdzavejúcej ocele sa posudzuje podľa jediného výsledku: či drôt, ktorý vyrába, udržuje proces zákazníka v chode. Výrobca pružín, továreň na vodiace drôty a továreň na spojovací materiál budú čítať rovnaký katalóg a vyberať si rôzne, pretože ich aplikácie čítajú rôzne požiadavky na rovnakú oceľ.
Začnite s aplikáciou. Definujte materiál, hotový priemer, toleranciu a povrch, ktorý konečný výrobok vyžaduje. Odtiaľ sa odhaľuje architektúra stroja, usporiadanie liniek a podporné vybavenie. Správny stroj je zriedkakedy najdrahší alebo najrýchlejší; je to ten, ktorého limity presne zodpovedajú potrebám aplikácie.