
Vlastnosti nehrdzavejúcej ocele Stroj na ťahanie drôtu To rozhodne o cieli
Matný povrch, oválny prierez alebo špirála, ktorá sa vytvrdzuje za hranicu, nie je možné pri naberaní opraviť. Toto sú vlastnosti stroja, ktoré rozhodujú o tom, či nerezový drôt zanechá matricu čistý, okrúhly a má rovnakú veľkosť.
Vo chvíli, keď rysovacia linka prejde z nízkouhlíkovej ocele na nehrdzavejúcu 304 alebo 316, príznaky sa dostavia potichu. Drôt vychádza z navijaka mierne matný. Opotrebenie matrice, ktoré bolo predtým predvídateľné, sa zrýchľuje počas jednej zmeny. Priemer sa posunie o niekoľko stotín milimetra a cievka je vyradená z dôvodu, ktorý sa nikdy nezaregistruje ako chyba stroja.
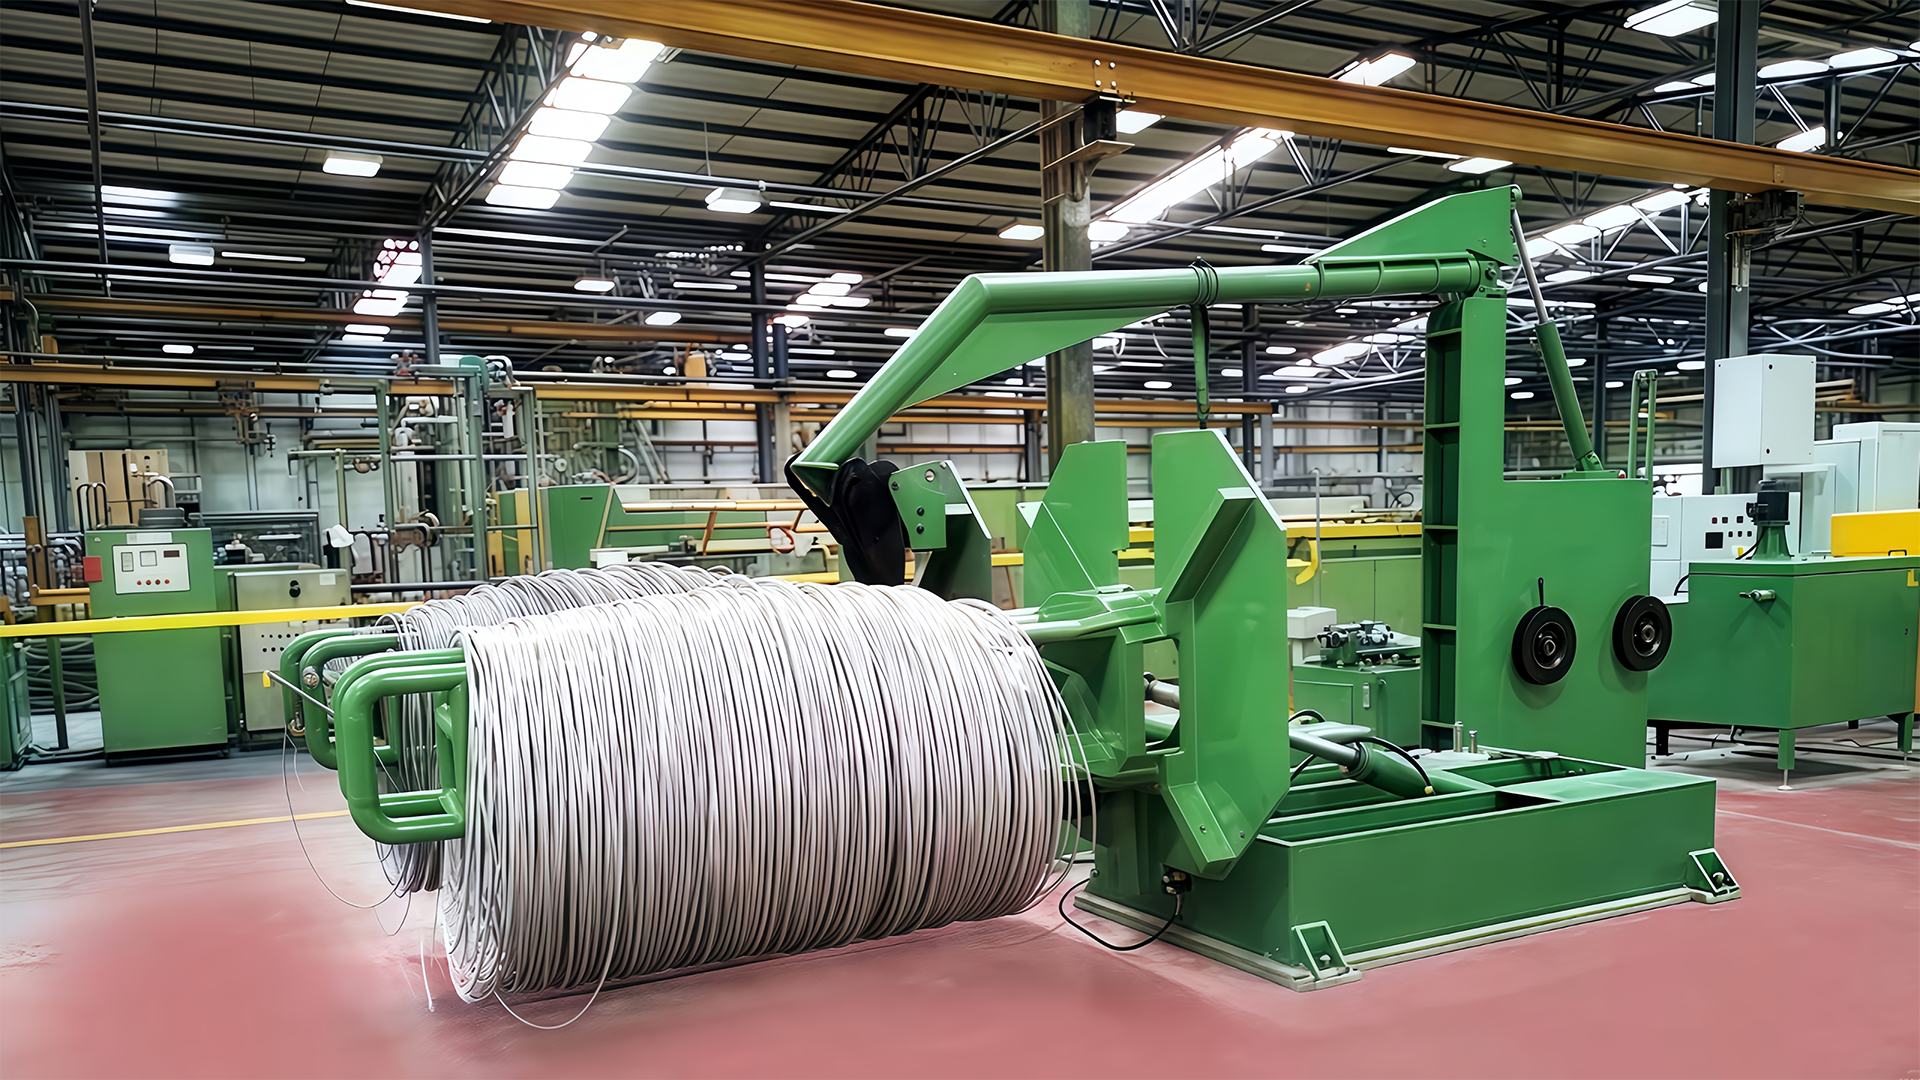
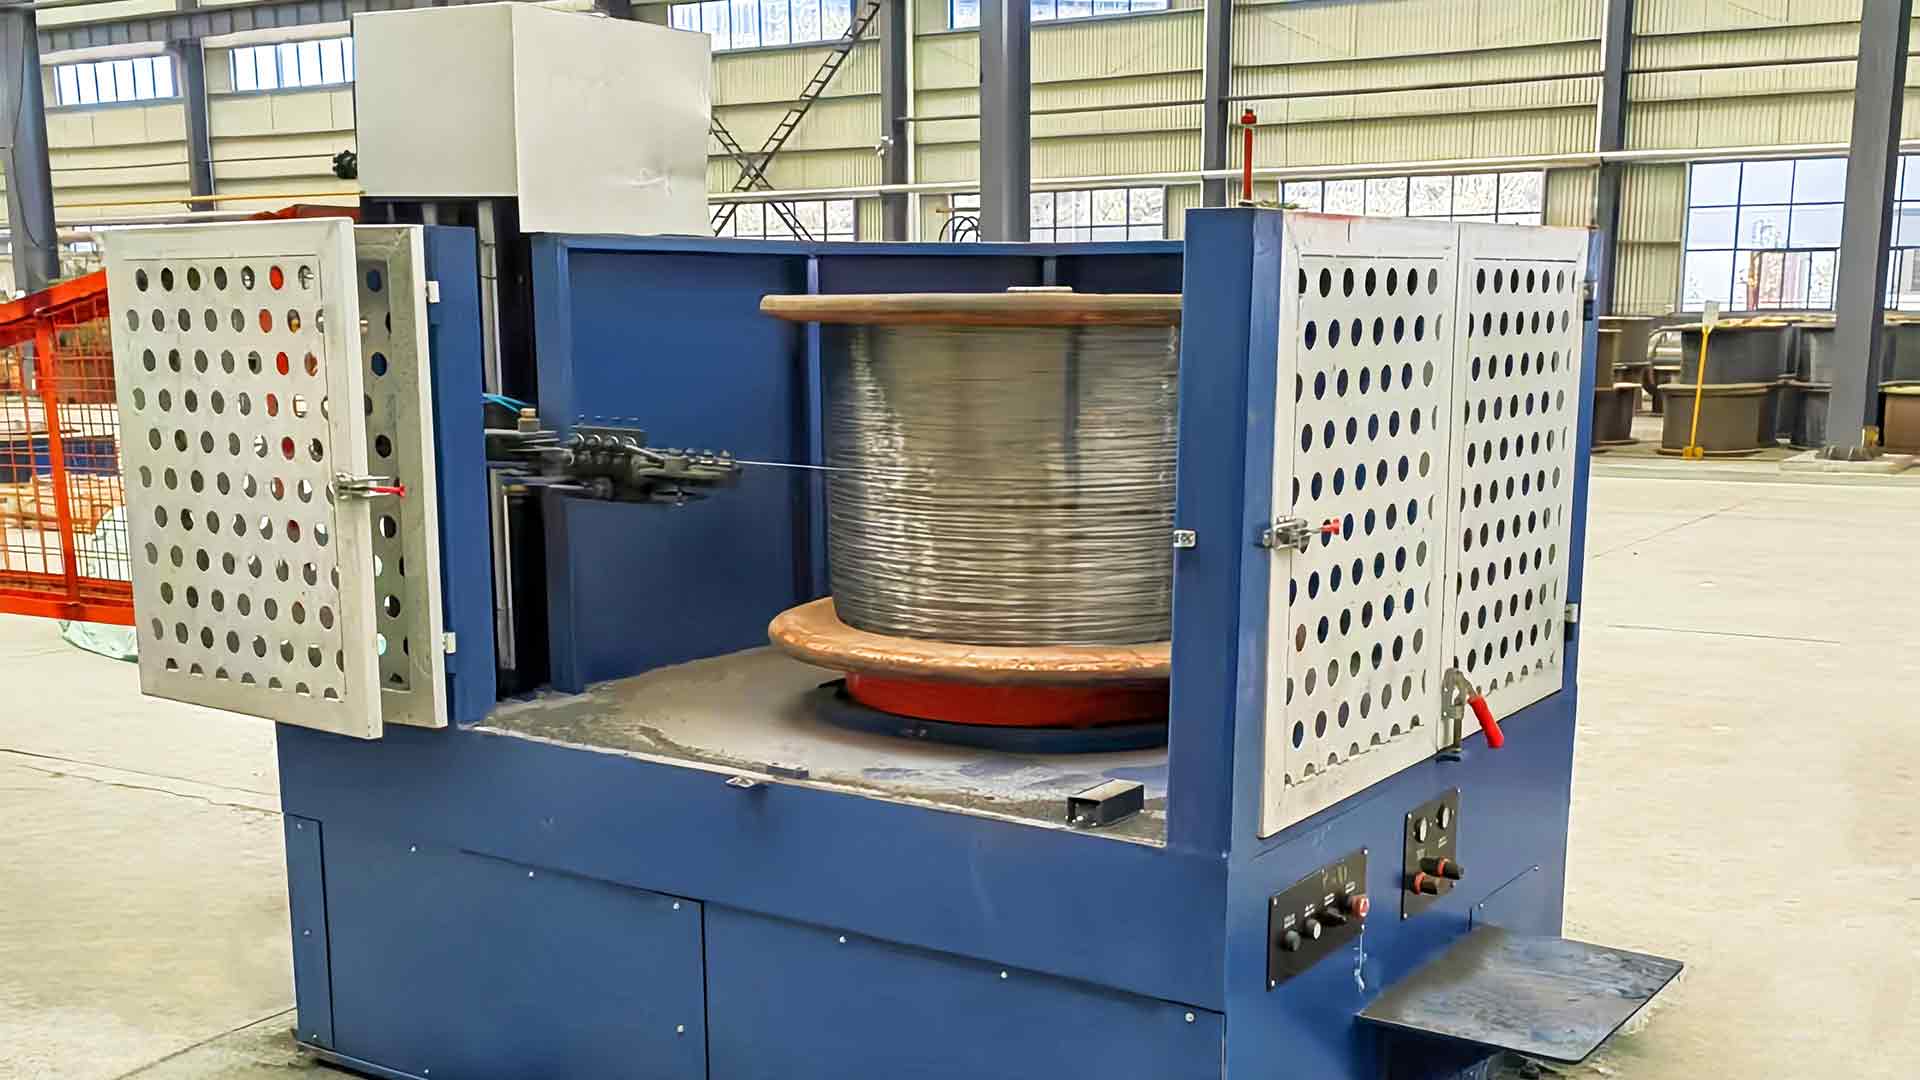
Vlastnosti stroja na ťahanie drôtu z nehrdzavejúcej ocele, ktoré to riadia, sú neočarujúce: chladenie v ponorenej matrici, filtrované mazivo, povrchy navijaka, ktoré sa držia bez ryhovania, a ovládanie napätia dostatočne stabilné, aby udržalo stotinu milimetra. Menovitá rýchlosť linky je posledná premenná, ktorú stojí za to optimalizovať a zvyčajne prvá, na ktorú sa kupujúci pýtajú.
Prečo sa nehrdzavejúca oceľ vo vnútri matrice správa inak
Nerezová oceľ pri zmenšovaní deformuje. Jeho odolnosť voči deformácii stúpa pri každom prejazde, takže motor, ktorý bez námahy ťahá 1,0 mm nízkouhlíkový drôt, bude pracovať na nehrdzavejúcej oceli rovnakej hrúbky. Zvyčajnou odpoveďou je ľahší plán redukcie: približne 10 až 18 percent na jeden priechod pre nehrdzavejúcu oceľ oproti 20 až 25 percentám pre nízkouhlíkový drôt.
Ľahšie prechody znamenajú viac foriem, dlhšiu sekvenciu ťahania, viac tepla rozloženého pozdĺž stroja a oveľa menšiu toleranciu voči všetkému, čo narúša zarovnanie alebo mazanie. Väčšinu tohto zaťaženia nesie niekoľko funkcií stroja.
| Požiadavka | Funkcia stroja, ktorá na to odpovedá | Čo overiť |
|---|---|---|
| Teplo na matrici | Ťahanie za mokra ponorenými matricami vo vodnej nádrži | Objem nádrže, prietok na matricu, teplotné pásmo |
| Povrchová úprava | Leštené karbidové matrice, malá redukcia na prechod | Harmonogram odovzdania, počet kociek, uhol priblíženia |
| Stav maziva | Recirkulačná emulzia s filtráciou a chladením | Výkon filtra, kapacita vane, výmena tepla |
| Stabilita napätia | Tanečné alebo akumulátorové ovládanie s rýchlou odozvou krútiaceho momentu | Presnosť napätia pri zmenách rýchlosti |
| Kvalita cievky | Presná traverza a tuhá montáž cievky | Opakovateľnosť traverzu, hádzanie cievky |
| Prestávka zotavenie | Detekcia prerušenia drôtu s rýchlym brzdením | Čas zastavenia, dĺžka zošrotovaného drôtu |
Geometria ťahania za mokra, chladenie matrice a prietok maziva
Pod približne 1,2 mm sa nehrdzavejúci drôt takmer vždy ťahá za mokra. Formy sú ponorené v emulzii, ktorá odvádza teplo von z redukčnej zóny, maže kontaktnú oblasť a vyplachuje jemné kovové častice z formy. Suché ťahanie sa dá vyrobiť aj na ťažších nehrdzavejúcich materiáloch, ale rozdiel sa zvyčajne prejavuje skôr v kvalite povrchu a životnosti lisovnice než v rýchlosti.
Teplota matrice má najväčší vplyv na konečnú úpravu a životnosť nástroja. Vodou chladená formovacia skriňa udržuje držiak matrice na stabilnej teplote a zabraňuje nerovnomernému rozťahovaniu sedacích plôch, čo z dlhodobého hľadiska vytvára oválnosť. Opýtajte sa, ako chladenie dosiahne každú polohu matrice, nielen nádrž.
Čistota a teplota maziva
Akonáhle sa linka namočí, emulzia sa stane procesnou kvapalinou so špecifikáciou. Kovové jemné častice, ktoré filtrácia vynechá, sa ťahajú späť cez matricu a ryjú drôt; Teplá emulzia stráca pevnosť filmu presne tam, kde je tlak najvyšší. Hodnoty filtrácie, objem vane, prietok čerpadla a regulácia teploty sú vlastnosti stroja, ktoré treba uviesť, nie úlohy údržby, ktoré sa objavia neskôr.
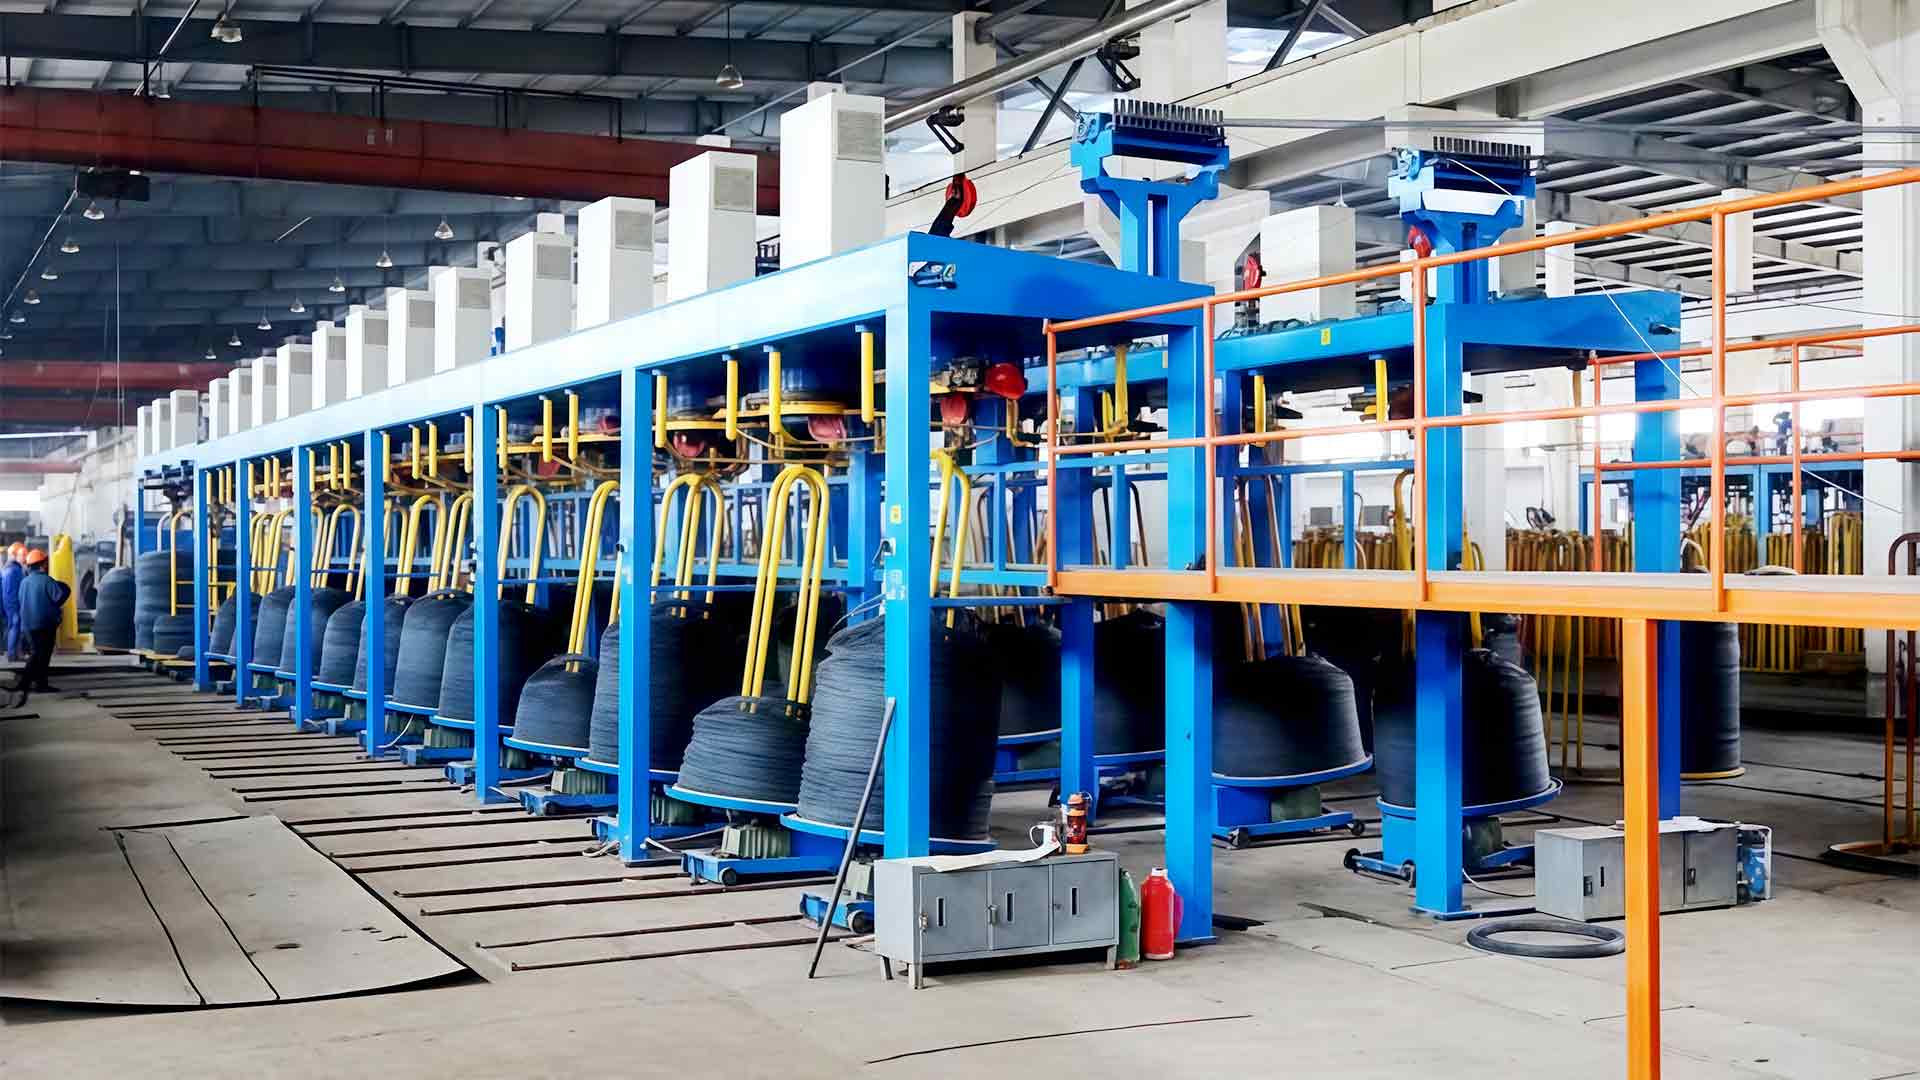
Linka postavená pre túto službu párov a stroj na ťahanie drôtu nádrží na vodu usporiadanie s počtom lisovníc zvoleným pre hotový priemer, a nie pre teoretické maximum stroja.
Výber matrice, plán redukcie a tolerancia nástrojov
Matrice sú najlacnejšou časťou objednávky a najčastejšou príčinou odmietnutia cievky. Na nereze sa matrica, ktorá je geometricky správna pre nízkouhlíkový drôt, vyleští nerovnomerne, opotrebuje ložisko a začne zanechávať slabú špirálovitú stopu, ktorú zákazník vidí pod lupou.
- Nájazdový uhol zodpovedá zmenšeniu uskutočnenému pri tomto prechode, takže práca sa vykonáva v kompresii namiesto v ložisku.
- Dĺžka ložiska dostatočne dlhá na dimenzovanie drôtu a dostatočne krátka, aby sa zabránilo teplu spôsobenému trením.
- Leštený otvor, pretože drsnosť zavedená na matrici sa okamžite prenáša na povrch drôtu.
- Správne sedenie v držiaku; kocka sediaca zlomok mimo osi vytiahne drôtený ovál.
- Plán prebrúsenia a náhradných dielov, pretože nehrdzavejúce sa opotrebúvajú rýchlejšie ako nízkouhlíkový drôt pri rovnakom priereze.
Ak vám dodávateľ nemôže povedať plán prechodu, s ktorým bol stroj kotovaný, počet kociek v ponuke je len odhad.
Výplata, napätie a odoberanie: Kde sa vyhráva konzistentnosť
Poruchy zavedené pred konečnou matricou sú trvalé, ale rovnako aj chyby zavedené po nej. Navíjanie, ktoré sa nerovnomerne ťahá, alebo odvíjanie, ktoré necháva prichádzajúci drôt ráz pri odvíjaní cievky, sa prejavuje ako zmena priemeru, voľné vrstvy a cievka, ktorú zákazník nemôže bežať stabilnou rýchlosťou.
Kontrola napätia sa najlepšie posudzuje zmenou rýchlosti. Zrýchlenie z 200 na 600 m/min a späť by nemalo posunúť napätie drôtu natoľko, aby sa priemer posunul mimo toleranciu, a odpoveď je viditeľná v prvých sto metroch skúšobnej cievky.
Geometria cievky a traverz
Rozstup traverzy a hádzanie cievky záleží viac na jemnom nereze ako na ťažšom uhlíkovom drôte. Cievka navinutá s prekrývajúcimi sa vrstvami sa pri ďalšom procese vypláca v rázoch a na vine je zvyčajne rysovacia čiara. Opýtajte sa, ako je navíjanie prispôsobené typu vašej cievky a skontrolujte, či sa stroj po prestávke úplne zastaví, namiesto toho, aby ste ťahali drôt.
Rovnaká logika platí pri dimenzovaní navíjača: tento návod výber navíjacieho stroja zahŕňa typy cievok, prispôsobenie napätia a čísla účinnosti, na ktorých záleží.
Ovládanie, blokovanie a čísla, ktoré sa oplatí žiadať
V špecifikácii riadenia sa dva stroje, ktoré vyzerajú identicky v továrni, začínajú správať odlišne. Premenné, ktoré treba určiť, sú rýchlosť, pri ktorej je stroj skutočne dimenzovaný, odozva pohonu na zmenu zaťaženia a to, čo sa stane v sekundách po prerušení drôtu.
Sledujte toto: uvedená rýchlosť linky meraná s krátkou sekvenciou lisovnice alebo bez nasadenej dokončovacej matrice. Pridajte prejazdy, ktoré nerez skutočne potrebuje a skutočná rýchlosť môže klesnúť o tretinu, čo mení ekonomiku celej linky.
Pred potvrdením objednávky uveďte tieto písomne:
- Menovitá rýchlosť na konečnej matrici s namontovaným plánom úplného nerezového prechodu.
- Priemer navijaka, povrchová úprava a usporiadanie chladenia.
- Prietok emulzie na polohu matrice, objem vane a rozsah regulácie teploty.
- Hodnotenie filtrácie a frekvencia výmeny prvkov.
- Presnosť napätia a správanie počas zrýchľovania a spomaľovania.
- Čas brzdenia po prestávke a dĺžka drôtu zakaždým zošrotovaného.
- Menovitý výkon motora a typ pohonu na hriadeľ.
Priradenie stroja ku káblu, ktorý skutočne predávate
Nerez pokrýva širokú škálu produktov a ťahací stroj, ktorý vyhovuje 4 mm upevňovaciemu drôtu, nie je ten, ktorý vyhovuje 0,15 mm opletaciemu drôtu. Dokončený priemer rozhoduje o metóde ťahania, počte razníc a naberaní.
- Pružina, laná a výstužný drôt hadíc v rozsahu 0,2 až 1,0 mm sa ťahajú za mokra, s dlhou sekvenciou matrice a prechodmi svetla.
- Drôtené pletivo a tkáčsky drôt si vyžaduje zaoblenie a konzistentný povrch viac ako maximálnu rýchlosť.
- Práca s káblom a lankovým vodičom je citlivá na stabilitu napätia, pretože v štádiu splietania sa opäť objavuje zmena priemeru.
- Spojovacie prvky, skrutky a tvarované diely sa zvyčajne ťahajú z ťažšej nehrdzavejúcej tyče, kde dominuje ťahanie za sucha a chladenie hriadeľa.
- Zvárací drôt pridáva požiadavky na čistotu, vďaka čomu je filtrácia a chémia mazív opäť stredobodom rozhodovania.
Vo všetkých týchto funkciách zostávajú vyššie uvedené funkcie rovnaké. Len dôraz sa posúva: geometria lisovnice a chladenia pre jemný drôt, napätie a navíjanie pre drôt, ktorý je navinutý, dizajn pohonu a navijaka pre ťažšiu tyč.
Ťahanie drôtu z nehrdzavejúcej ocele je menej zhovievavé ako ťahanie s nízkym obsahom uhlíka a dôvod je skôr metalurgický ako mechanický. Pracovné vytvrdzovanie, teplo na matrici a citlivosť povrchu premenia malé konštrukčné rozhodnutia na viditeľné chyby na cievke.
Funkcie, za ktoré sa oplatí zaplatiť, sú ponorené chladenie matrice, filtrovaný a teplotne kontrolovaný mazací okruh, presne zarovnané nástroje a držiaky, skutočná kontrola napnutia a navíjanie prispôsobené cievke, ktorú vaši zákazníci skutočne používajú. Všetko ostatné, vrátane rýchlosti nadpisu, je druhoradé.
Dobré znamenie: dodávateľa, ktorý vás pred uvedením rýchlosti požiada o triedu materiálu, konečný priemer a typ cievky. Táto konverzácia je najkratšou cestou k stroju, ktorý dobre kreslí nehrdzavejúcu oceľ a zvyčajne oddeľuje čiaru s toleranciou od čiary, ktorá sa upravuje každú zmenu.