
Technológia ťahania drôtu
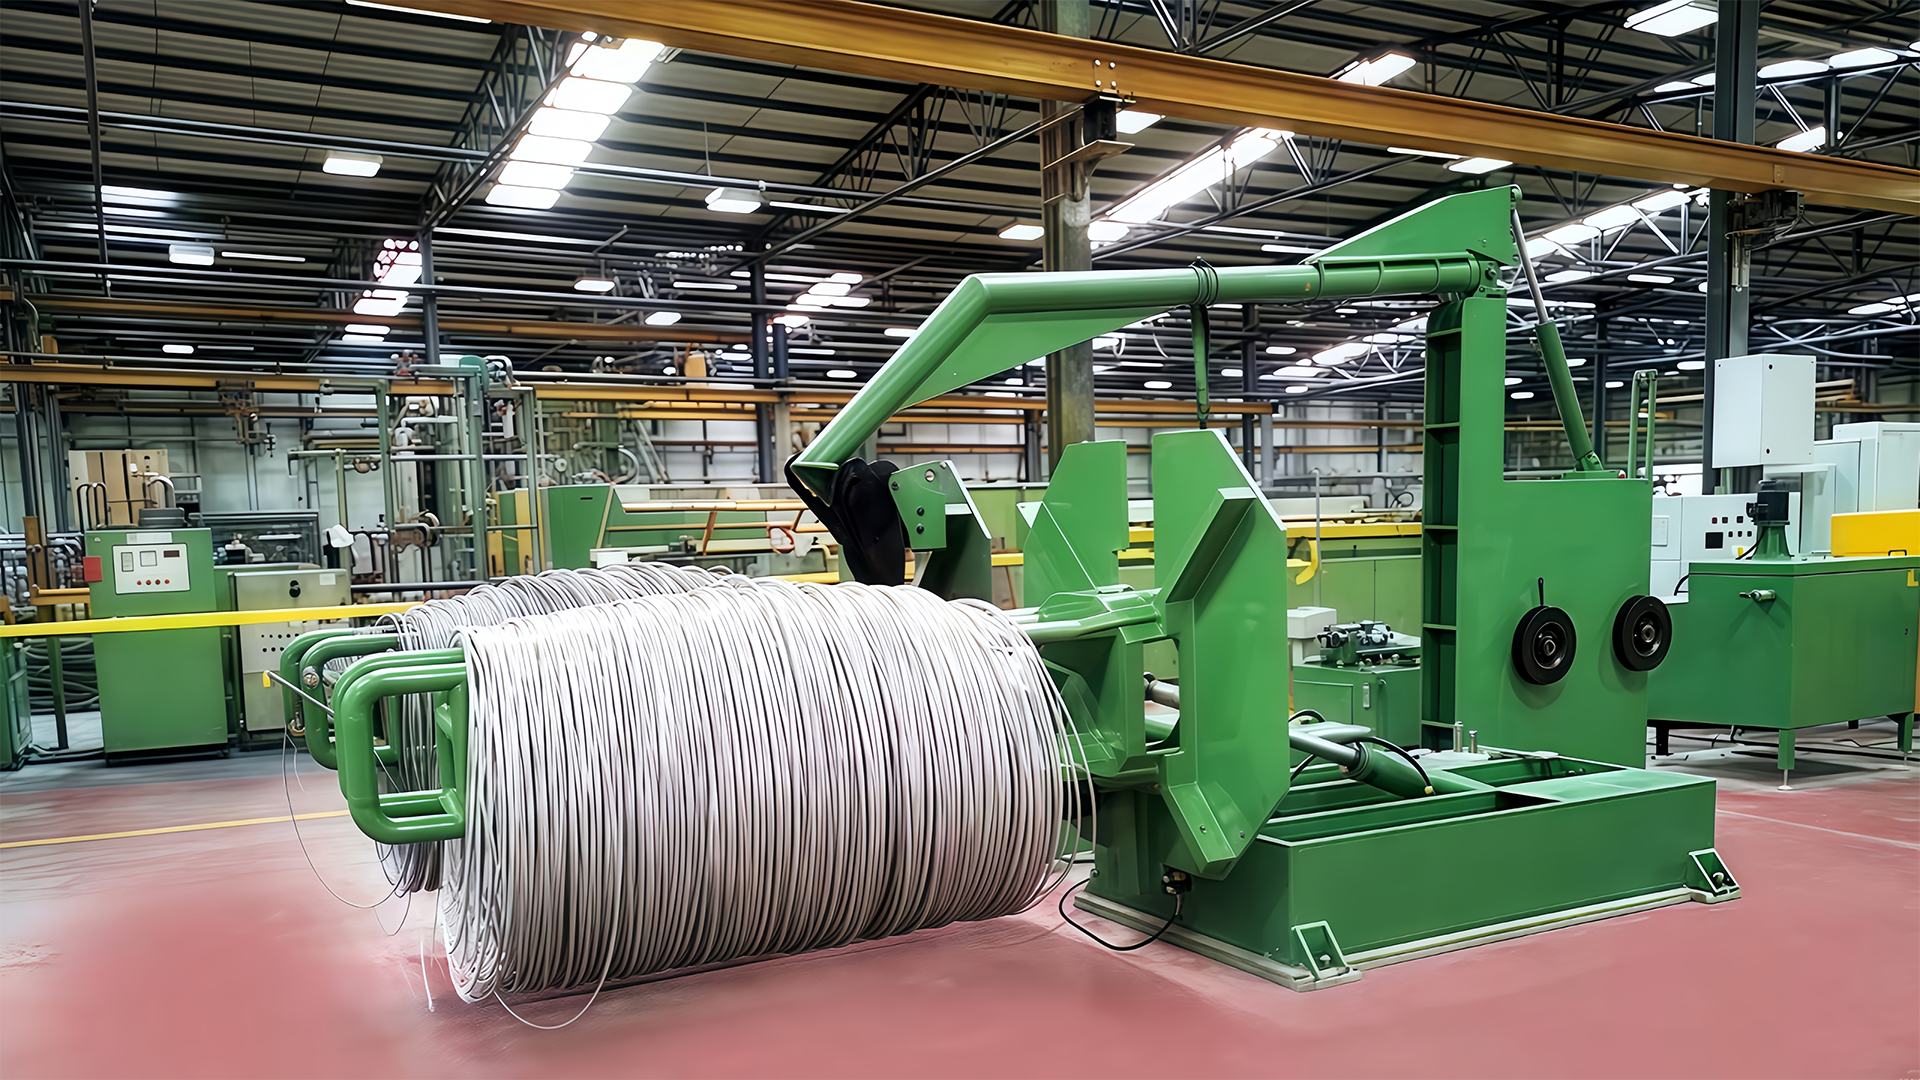
Funkcia ocele s vysokým obsahom uhlíka Stroj na ťahanie drôtu
Zníženie je len nadpis. Skutočná práca prebieha v rámci piatich prepojených funkcií a na oceli s vysokým obsahom uhlíka má každá z nich úzku toleranciu pred pretrhnutím drôtu.
5,5 mm vysoká uhlíková tyč dosahuje ryhu s jemnou perlitickou štruktúrou a pevnosťou v ťahu zhruba 1000 MPa. O deväť zápustiek neskôr odchádza ako 1,6 mm drôt s tlakom takmer 1 900 MPa. Do ocele nebolo pridané nič; každý megapascal navyše pochádzal z práce za studena. Funkciou stroja je aplikovať túto studenú prácu dostatočne rýchlo, aby bola zisková a dostatočne šetrná, aby ju drôt prežil.
To je stručná odpoveď. Praktickou odpoveďou je reťaz funkcií: odvíjanie cievky pri kontrolovanom spätnom napätí, ťahanie drôtu cez postupne sa zmenšujúce matrice, odvádzanie tepla z matrice a navijaka, udržiavanie každého navijaka pri správnej rýchlosti, aby drôt nebol natiahnutý ani ochabnutý, a položiť hotový drôt na cievku alebo cievku bez jeho poškodenia. Preskočte jeden z nich a na ostatných prestane záležať.
Zníženie na jeden priechod je číslo, ktoré rozhoduje o všetkom v smere toku: životnosť matrice, teplota navijaka, veľkosť motora a balenie, ktoré môžete postaviť na konci linky.
Základná funkcia, jasne povedané
Funkciou stroja na ťahanie drôtu z ocele s vysokým obsahom uhlíka je zmenšiť prierezovú plochu drôtu jeho pretiahnutím cez sériu lisovníc, z ktorých každá je o niečo menšia ako posledná, pričom sa v každej fáze riadi napätie, rýchlosť a teplota.
Celý proces riadia dva fyzikálne fakty. Po prvé, objem kovu, ktorý prejde ktorýmkoľvek bodom za sekundu, zostáva konštantný, takže s poklesom plochy musí rýchlosť linky rásť: 20-percentné zmenšenie plochy pri jednom navijaku znamená, že drôt opustí navijak asi o 25 percent rýchlejšie, ako vstúpil. Po druhé, práca za studena zvyšuje pevnosť v ťahu a znižuje predĺženie. Kvality s vysokým obsahom uhlíka tvrdo vytvrdzujú strmo, čo je presne dôvod, prečo sa z nich vyrába dobrý pružinový a lankový drôt, a práve preto stroj nedokáže uhryznúť veľké zahryznutie do žiadnej jednej matrice.
Samotný mechanizmus je jednoduchý a ak chcete najprv mechanický návod, naše spravodajské stránky pokrývajú ako ťažný stroj mení surový kov na jemný drôt . Čo je komerčne dôležité, je, že každá funkcia v smere toku zdedí chyby, ktoré vznikli v smere toku.
Redukcia prejde: Kde sa vyhrá priemer
Každá matrica vykonáva jednu úlohu: oholí kontrolované množstvo oblasti bez vytvorenia škrabancov, oválneho prierezu alebo povrchovej trhliny. V prípade drôtu s vysokým obsahom uhlíka sa redukcia plochy na jeden prechod zvyčajne pohybuje medzi 12 a 22 percentami, s ťažšími priechodmi na prednej strane a ľahšími dokončovacími priechodmi na zadnej strane. Uhol nábehu nástroja, dĺžka ložiska a kvalita karbidu určujú, ako ním kov preteká. Opotrebované ložisko sa prejavuje najskôr ako posun priemeru o niekoľko stotín milimetra, potom ako prasknutie.
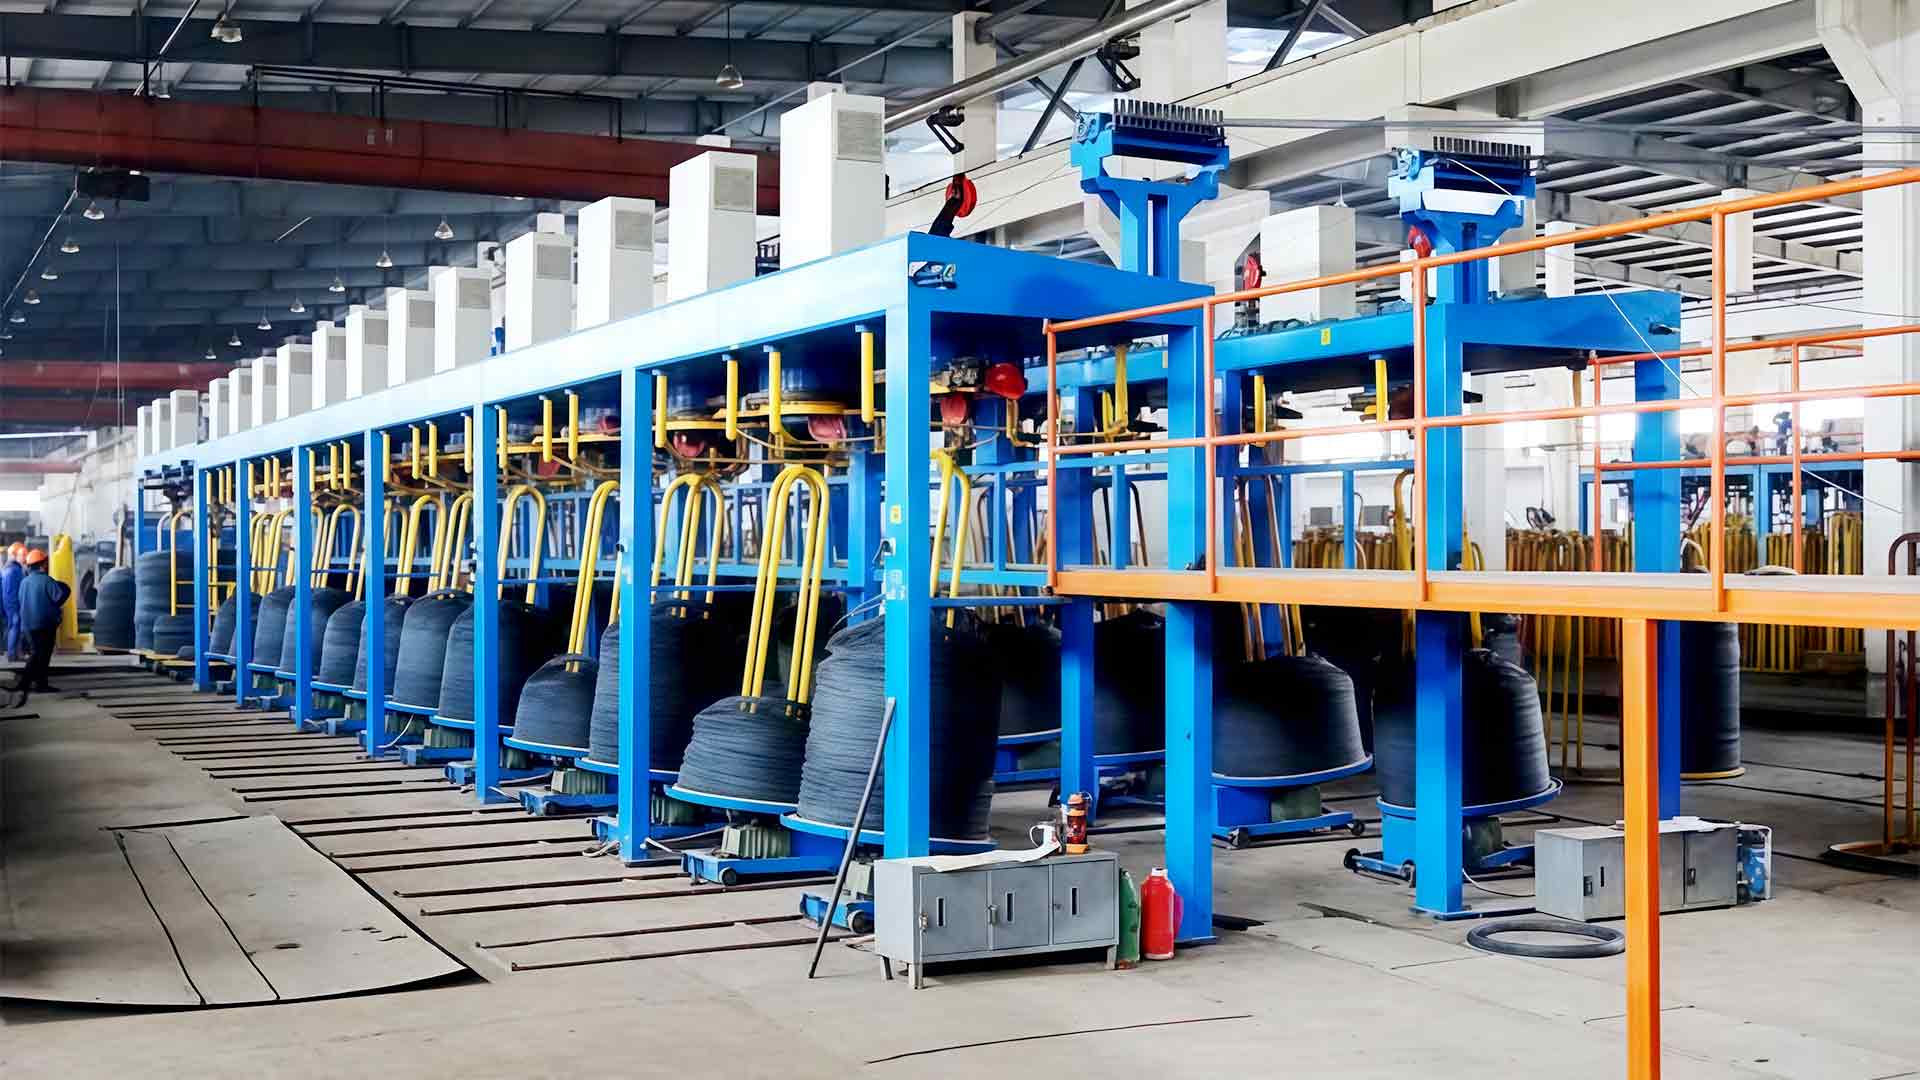
Tu záleží na architektúre pohonu. Priamočiare stroje, ktoré dávajú každému navijaku vlastný motor, alebo ktoré využívajú priamy pohon servopohonu, držia pomer otáčok medzi susednými navijakmi takmer presne, takže drôt je skutočne ťahaný a nie ťahaný. Stroje s jedným motorom a mechanickým preklzávaním strácajú túto presnosť, keď sa remene a remenice opotrebúvajú a príznakom je nekonzistentné predĺženie od hlavy cievky po koniec.
Chladenie a mazanie: Kde je zabránené rozbitiu
Takmer všetka mechanická práca vložená do kreslenia sa premení na teplo a objaví sa presne tam, kde by došlo k poškodeniu: vo vývrte matrice a na povrchu valca. Drôt s vysokým obsahom uhlíka dosahuje teploty matrice, ktoré rozkladajú bežné mazivá, dokonca aj pri miernom znížení. To je dôvod, prečo linka potrebuje vodou chladené držiaky matrice, vodou chladené navijaky a mydlový prášok vybraný pre teplotu topenia a pevnosť filmu, a nie cenu za kilogram.
Porucha mazania je zriedka dramatická. Vyzerá to ako trochu matnejší povrch, potom ľahké bodovanie, potom kocka vytiahnutá z tolerancie týždne skôr. Na drôte s vysokým obsahom uhlíka sa prechod z prijateľného na prerušený môže stať vo vnútri jedinej cievky, a preto sa prietok chladiacej kvapaliny a spotreba mydla oplatí kontrolovať každú zmenu, a nie každý mesiac.
Kvalita formy je druhá polovica rovnice. Karbidová trieda, leštenie dier a sústrednosť plášťa rozhodujú o tom, ako rovnomerne sa ťahové zaťaženie rozloží po kontaktnom oblúku, a teda ako dlho matrica vydrží, kým sa priemer posunie.
Prevzatie a spoolovanie: Kde sa rozhoduje o balíku
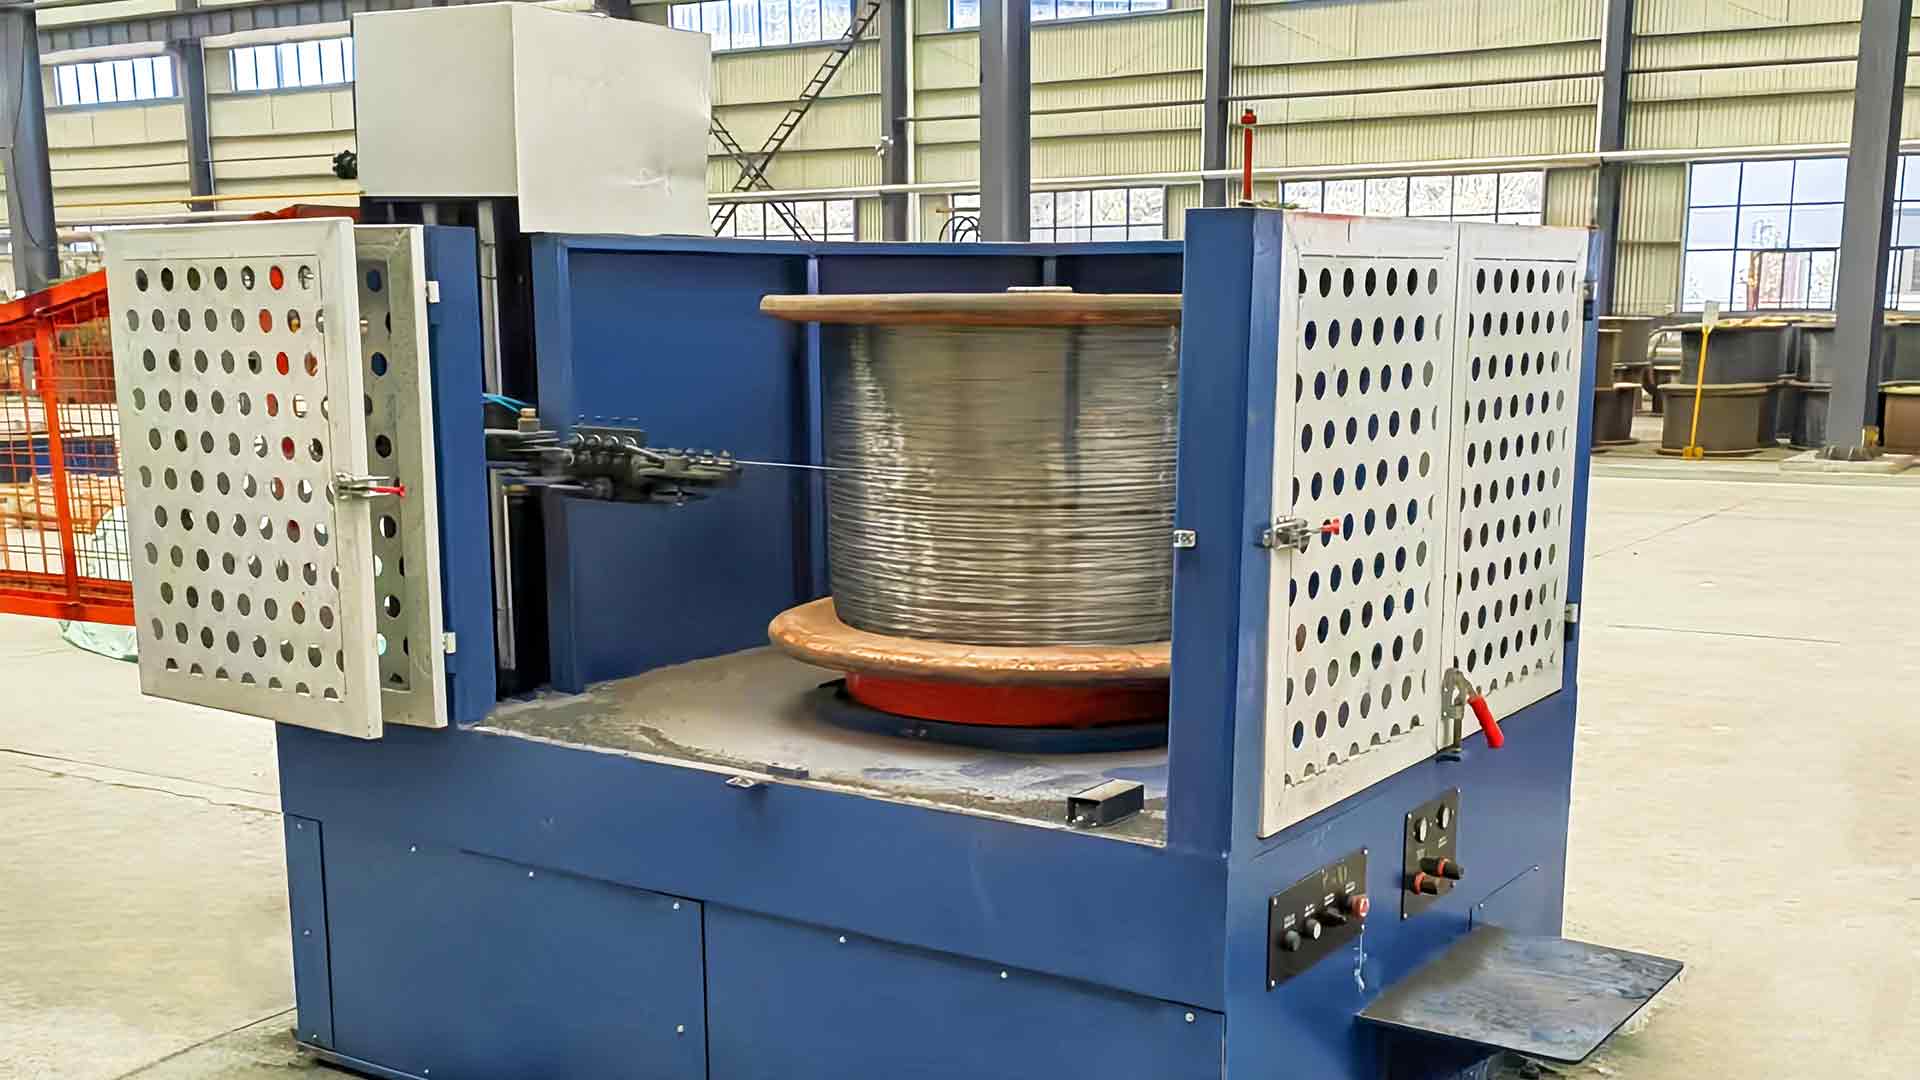
Všetko proti prúdu príde nazmar, ak drôt príde na cievku s previsnutými vrstvami, prekríženými omotávkami alebo vstavanou osmičkou. Navíjanie musí udržiavať ľahké, stabilné napätie v celom balení, sledovať rýchlosť ťahania, keď sa cievka napĺňa, a zastaviť bez trhania drôtom. Drôt s vysokým obsahom uhlíka má malú prieťažnosť, aby absorboval trhnutie, takže zle naladený tanečník alebo akumulátor vás zvyčajne stojí celú cievku.
Formát stroja mení spôsob, akým sa to robí. Navíjanie cievky vyhovuje drôtu, ktorý sa automaticky privádza po prúde, zatiaľ čo obrátené navíjačky a navíjačky slivkového kvetu vytvárajú cievky na dávkové spracovanie a prepravu. Pri jemnejších veľkostiach poskytuje navíjač slonieho kufra tesnejšie a rovnomernejšie balenie s menším počtom manuálnych zásahov.
Vysoký obsah uhlíka verzus nízky obsah uhlíka: Čo sa v skutočnosti mení
Stroj vyzerá podobne ako linka s nízkym obsahom uhlíka. Nastavenia a podporné zariadenia nie.
| Parameter | Nízky obsah uhlíka (0,08 až 0,25 percent C) | Vysoký obsah uhlíka (0,60 až 1,00 percenta C) |
|---|---|---|
| Typická prichádzajúca tyč | 5,5 až 8,0 mm | 5,5 až 6,5 mm |
| Zníženie plochy na prejazd | 20 až 30 percent | 12 až 22 percent |
| Prejde na dosiahnutie konečnej veľkosti | 3 až 6 | 8 až 14 |
| Príprava proti prúdu | Zvyčajne nič okrem odvápňovania | Patentovanie na jemný perlit |
| Požiadavka na chladenie | Mierne | Priebežné, vodou chladené držiaky matrice a valce |
| Zmena pevnosti v ťahu | Mierny vzostup | Okolo 1 000 MPa až 1 800 alebo 2 200 MPa |
| Náklady na prestávku | Krátka prestávka, navlečený drôt | Cievka zošrotovaná alebo drôt odrezaný a odvarený |
Body špecifikácie, ktoré sa oplatí zapísať
Keď dva stroje uvádzajú rovnaký počet kociek a rovnakú maximálnu rýchlosť, rozdiely spočívajú v detailoch. Požiadajte o to písomne:
- Spôsob chladenia navijaka a či sú držiaky matrice chladené vodou štandardné alebo voliteľné
- Počet navijakov, samostatný motorový pohon alebo priamy pohon servopohonu a garantovaná presnosť pomeru otáčok medzi nimi
- Menovitý priemer vstupnej tyče a plán znižovania, podľa ktorého bol stroj navrhnutý, nie sú všeobecné maximum
- Typ navíjania, maximálna hmotnosť balíka a rozsah napätia, pretože balík 500 kg a balík 1 250 kg sú rôzne projekty
- Kompatibilita odmeňovania s hmotnosťou cievky, ktorú si skutočne kúpite, vrátane toho, či je vyžadovaný napínací stojan alebo preklápací typ nad hlavou
- Pozícia náhradných dielov na matriciach, krúžkoch navijaka a mazacom prášku, pretože vedenie s vysokým obsahom uhlíka spotrebuje všetky tri rýchlejšie ako vedenie s nízkym obsahom uhlíka
Kupujúci porovnávajú priamočiare stroje na ťahanie drôtu by mali požiadať každého dodávateľa, aby vypracoval plán znižovania vzhľadom na jeho vlastnú prichádzajúcu tyč a hotový priemer. Harmonogram zostavený pre produkt niekoho iného nie je dôkazom ničoho.
Kam ide drôt po kreslení
Vyššie uvedené funkcie sú nastavené produktom, nie katalógom stroja. Medzi bežné destinácie s vysokým obsahom uhlíka patria:
- Pružinový drôt pre závesné, matracové a priemyselné pružiny, zvyčajne ťahaný od 0,60 do 0,80 percent uhlíkových tried
- Predpätý betónový prameň a PC drôt, kde stála pevnosť v ťahu pozdĺž dĺžky je dôležitá viac ako posledných 50 MPa
- Pätka pneumatiky, hadica a drôt na vystuženie pásu, ťahaný na jemné veľkosti s úzkou toleranciou priemeru
- Lanové a káblové drôty, kde stav povrchu rozhoduje o únavovej životnosti viac ako pri ťahu
- Oplotenie a univerzálny drôt s vysokým obsahom uhlíka, kde tony za smenu prevažujú nad povrchovou úpravou
Výstražné značky na poschodí obchodu
Vedenie s vysokým obsahom uhlíka zvyčajne ohlási problém skôr, ako zlyhá. Posun priemeru bez bodov zmeny rýchlosti v dôsledku opotrebovania. Rastúca teplota navijaka pri normálnom výstupe smeruje do chladiaceho okruhu, nie do ocele. Rozptyl predĺženia medzi hlavou a koncom cievky poukazuje na kontrolu napätia. Správne čítanie týchto troch signálov je väčšina toho, čo oddeľuje stabilnú čiaru od reaktívnej.
Nikdy nekompenzujte opotrebovanú matricu zvyšovaním napínacieho napätia alebo rýchlosti linky. Obidve zvyšujú zaťaženie ďalšej matrice a skracujú jej životnosť v reťazovej reakcii, ktorá končí prerušením v najmenej vhodnom okamihu.
Zaznamenajte zníženie pri každom prechode, intervaly výmeny lisovníc a teploty navijaka pri každej zmene. V priebehu niekoľkých týždňov budete mať základnú líniu, vďaka ktorej budú odchýlky viditeľné niekoľko hodín pred stratou cievky.
Funkcia v konečnom dôsledku nie je zoznamom vlastností na hárku so špecifikáciami. Stroj na ťahanie drôtu z ocele s vysokým obsahom uhlíka si zasluhuje svoje miesto na linke tým, že udržiava plán redukcie stabilný na tisíce ton: podávanie pri rovnomernom napätí, chladenie matrice a navijaka, udržiavanie každého navijaka v kroku a dodanie balíka, ktorý môže ďalší proces použiť bez prepracovania. Stroje, ktoré to robia, sú tiché, predvídateľné a ľahko ignorovateľné. Stroje, ktoré nie, sa zobrazia v správe o šrote dlho predtým, ako sa objavia v správe o prestojoch.