
Stroj na ťahanie jemného drôtu s žíhaním: In-line žíhanie pre rovnomernú kvalitu drôtu
Stroj na ťahanie jemného drôtu s žíhaním kombinuje vysokoredukčné ťahanie za mokra s nepretržitým tepelným spracovaním, takže drôt zostáva tvárny, nelámavý a pripravený na cievku od prvého metra po posledný.
Uvažujme o tom, že drôtený drôt prechádza z 1,2 mm tyče na 0,25 mm drôt z nehrdzavejúcej ocele. Počas prvej smeny sa na valcoch objaví jemný oceľový prach a linka sa každých dvadsať minút zastaví na odbere. Drôt vyzerá správne, kým ho neohnete: vyskočí späť, praskne alebo jednoducho praskne. Kresliace bloky robia svoju prácu. Kov jednoducho vyčerpal svoju tvárnosť.
Záver je priamy: pre jemný drôt je žíhanie súčasťou špecifikácie stroja, nie doplnkom. Zmení rýchlosť linky, ktorú môžete udržiavať, potrebné ovládanie napätia, rozloženie chladenia a dokonca aj počet nástrojov, ktoré môžete použiť. Ak sa chcete vrátiť k základom, náš článok o ako ťažný stroj premieňa surový kov na jemný drôt vysvetľuje fyziku; tu sa zameriame na to, čo sa zmení, keď je žíhacia stanica umiestnená v rovnakej linke.
Prečo Fine Wire potrebuje žíhanie v rovnakom rade
Ťahanie za studena je riadené vytvrdzovanie. Každá matrica znižuje prierez a robí drôt silnejším, ale menej tvárnym. Pri 1,0 mm je to zvládnuteľné; pri 0,2 mm poklesne predĺženie na malý zlomok svojej pôvodnej hodnoty. Tvrdý drôt sa láme na valcoch, škrabe vo vnútri matríc a odmieta sedieť čisto na cievke.
Vsádzková pec môže obnoviť ťažnosť neskôr, ale táto cesta vytvára rad: cievky čakajú na cyklus pece, oxid sa musí odmoriť a mechanické vlastnosti sa líšia od jednej cievky k druhej. Žíhanie namontované priamo za posledným ťažným blokom úplne odstráni frontu. Drôt sa žíha, chladí a navíja v jednom kontinuálnom priechode.
Ťahanie za studena poskytuje požadovaný priemer – ale nie ťažnosť, ktorú potrebujete pre ďalší krok. Žíhanie to vráti.
Ako funguje in-line žíhačka
Jemné drôtené vedenia používajú odporové žíhanie. Pohybujúci sa drôt prechádza medzi dvoma kontaktnými kolieskami, prúd preteká samotným drôtom a elektrický odpor ho v zlomku sekundy zahreje na teplotu rekryštalizácie. Drôt potom prechádza chladiacou sekciou predtým, ako ho prijme navíjacia cievka.
Teplota je riadená nepriamo. Pretože sa drôt pohybuje, napájací zdroj musí sledovať rýchlosť linky – väčší prúd pri vyššej rýchlosti, menej pri nižšej rýchlosti. Na dobre integrovanom stroji žíhacie zariadenie sleduje rýchlosť otáčania cez PLC, takže drôt dostáva rovnaké tepelné spracovanie pri 8 m/s ako pri 15 m/s.
Žíhanie je umiestnené za konečným navijakom, kde je drôt už suchý. Kontaktné kolesá potrebujú čistý kontakt bez oxidov, aby fungovali konzistentne. Keď sú správne udržiavané, výsledkom je drôt dostatočne mäkký na to, aby sa mohol opakovane ohýbať a dostatočne pevný pre nasledujúce tvarovacie kroky.
| Faktor | In-line žíhač | Dávkové žíhanie |
|---|---|---|
| Kontrola ťažnosti | Uniforma od cievky k cievke | Závisí od polohy v zaťažení pece |
| Stav povrchu | Minimálny oxid pri kontrole rýchlosti a napätia | Oxid a zmena farby sú bežné |
| Prebiehajúca práca | Žiadne medzi ťahaním a žíhaním | Plné cievky čakajúce na cyklus pece |
| práce | Žiadna extra manipulácia | Nakladanie, vykladanie a obsluha pece |
| Kontinuita | Prút na cievku v jednom prechode | Samostatný proces so zastávkami |
Konfigurácie stroja, ktoré sú dôležité pre jemný drôt
Jemný drôt sa takmer vždy ťahá na mokrom stroji – typu nádrže na vodu. Matrice zostávajú ponorené v emulzii, ktorá odvádza teplo preč z deformačnej zóny a udržuje mazivo na drôte. Pod približne 0,4 mm je štandardnou cestou ťahanie za mokra; bez toho chladenia by sa drôt vo vnútri matríc prehrial a zlomil.
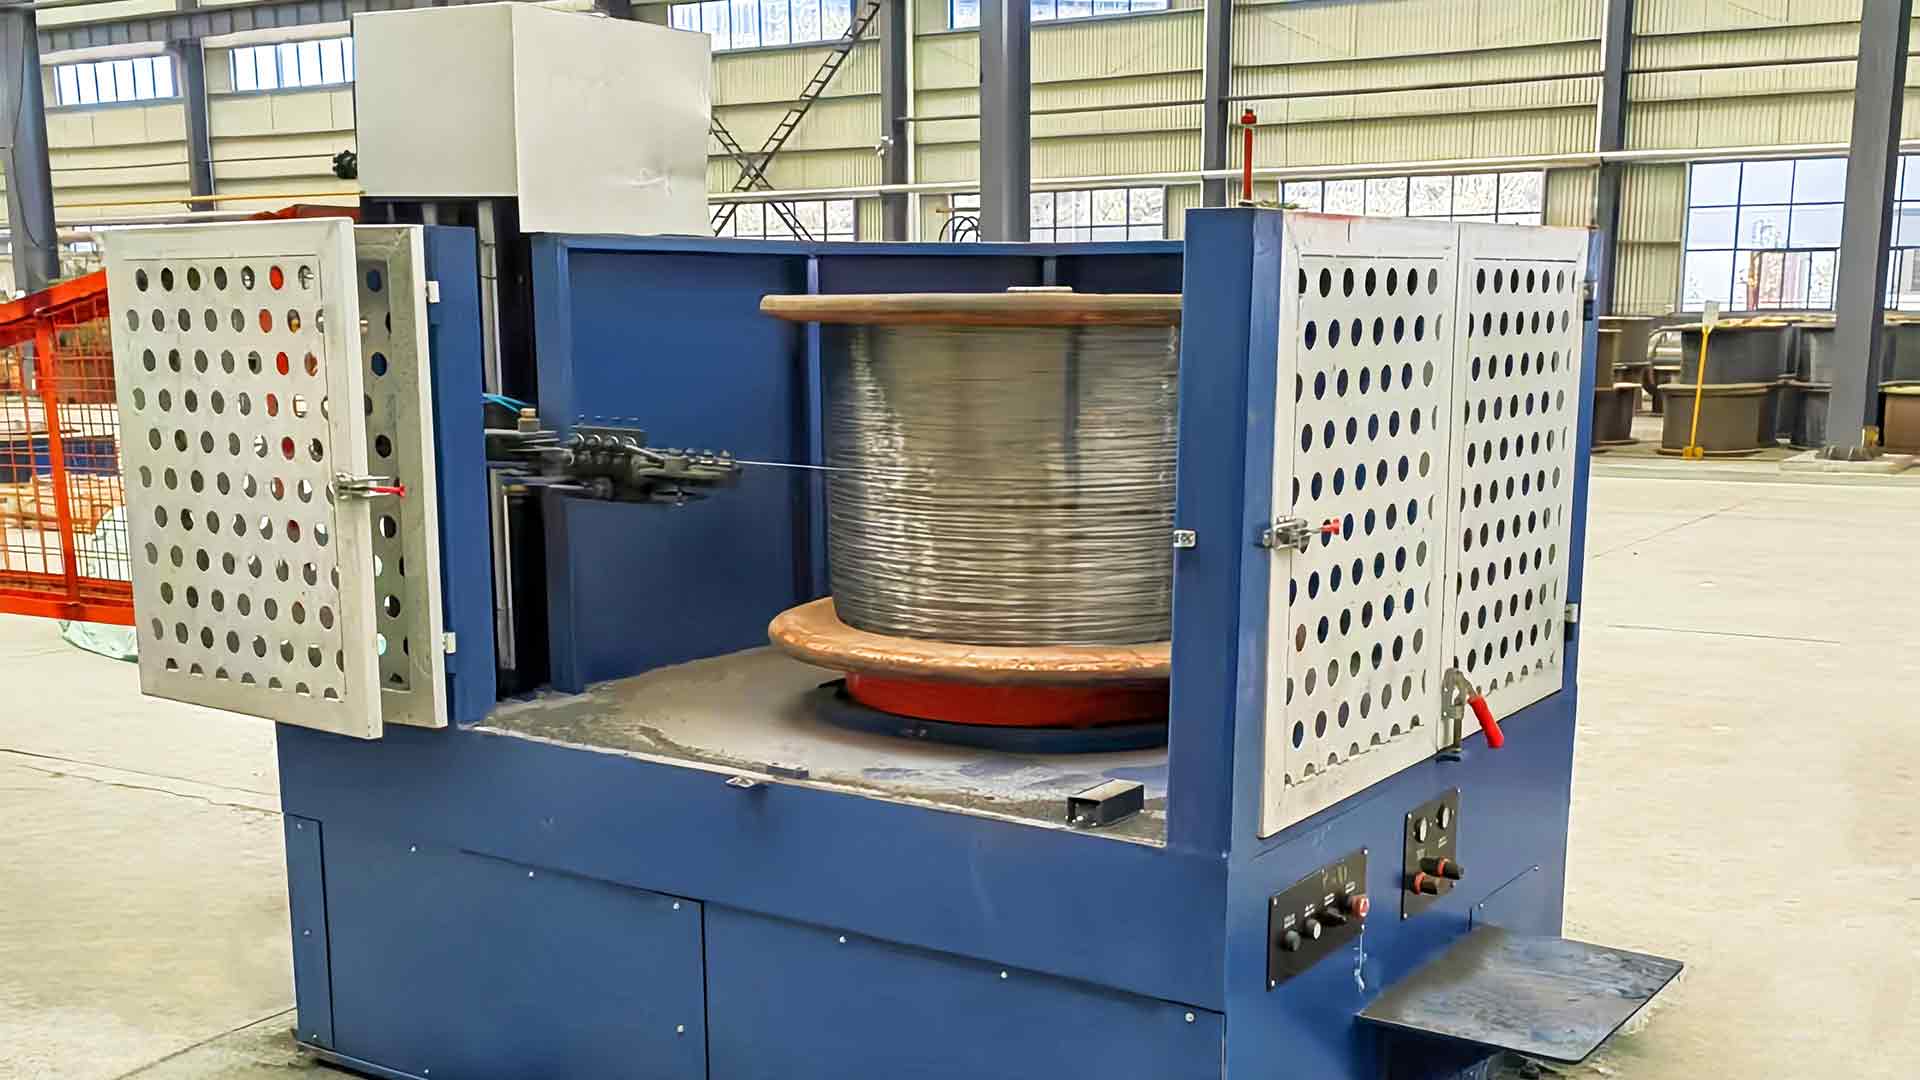
 Stroj na ťahanie drôtu s nádržou na mokrú vodu na jemný drôt Tento stroj zvládne ťahanie jemného drôtu pod 0,4 mm ponorením matrice do emulzie na chladenie a mazanie. Hodí sa k opísanej linke za odvíjacou stanicou, kde dôsledné chladenie zabraňuje zlomeniu a zaisťuje hladkú povrchovú úpravu. Zobraziť produkt →
Typická linka prechádza z odvíjacej stanice cez rovnačku, potom cez 19 až 23 matríc v stroji na vodnú nádrž, do žíhacieho zariadenia, cez chladiacu trubicu a nakoniec na navíjaciu cievku s napätím riadeným tanečnicou. Počet kociek definuje plán redukcie; poloha žíhacieho zariadenia určuje, akú veľkú záťaž vidia posledné valce – a teda ako dlho vydržia medzi generálnymi opravami.
Kontrola napätia je detail, ktorý oddeľuje vyleštenú líniu od frustrujúcej. Žíhaný drôt je mäkší a pod napätím sa mierne naťahuje, takže navíjanie, ktoré ťahá príliš silno, deformuje cievku a mení meraný priemer. Tanečný valček alebo spätná väzba snímača zaťaženia udržiava napätie dostatočne nízke na to, aby drôt zostal okrúhly, a zároveň dostatočne vysoký, aby sa mohol pevne navinúť.
Čo si pred kúpou overiť
Stroj na ťahanie jemného drôtu s žíhaním je systém, nie súbor dielov. Začnite s plánom redukcie: má stroj dostatok matric pre vaše vstupné a konečné priemery? Potom skontrolujte výkon žíhacieho zariadenia v porovnaní s maximálnou rýchlosťou linky, ktorú budete používať pri najväčšej veľkosti drôtu vo vašom rozsahu.
Počas výrobného testu sledujte štyri veci:
- Rovnomerné predĺženie naprieč jednou plnou cievkou, od jadra po vonkajšie vrstvy.
- Stav povrchu: žiadne stopy po žíhaní, žiadne škrabance, žiadny viditeľný oxid.
- Rýchlosť prerušenia pri menovitej rýchlosti linky pozorovaná počas niekoľkých po sebe nasledujúcich hodín, nie jedna cievka.
- Teplotná stabilita žíhacieho zariadenia a chladiacej časti po dlhej výrobe.
Opýtajte sa, ako je žíhanie integrované s ovládaním stroja. Samostatné skrine môžu fungovať, ale synchronizovaná linka, kde žíhacie zariadenie sleduje rýchlosť otáčania, je oveľa jednoduchšie udržiavať konzistentné. Ak porovnávate konfigurácie, naše stroje na ťahanie drôtu nádrží na vodu stránka obsahuje zoznam rodín strojov vytvorených pre tento typ procesu.
Kde sa to oplatí: Aplikácie
Jemný drôt z nehrdzavejúcej ocele – používaný na zvárací drôt, tkané pletivo, vystuženie opletených hadíc a tienenie káblov – vyžaduje čistý povrch a spoľahlivú ťažnosť. Ak sa teplota žíhacieho zariadenia zmení, drôt v niektorých častiach stvrdne a v iných zmäkne, čo sa okamžite prejaví počas tkania alebo splietania.
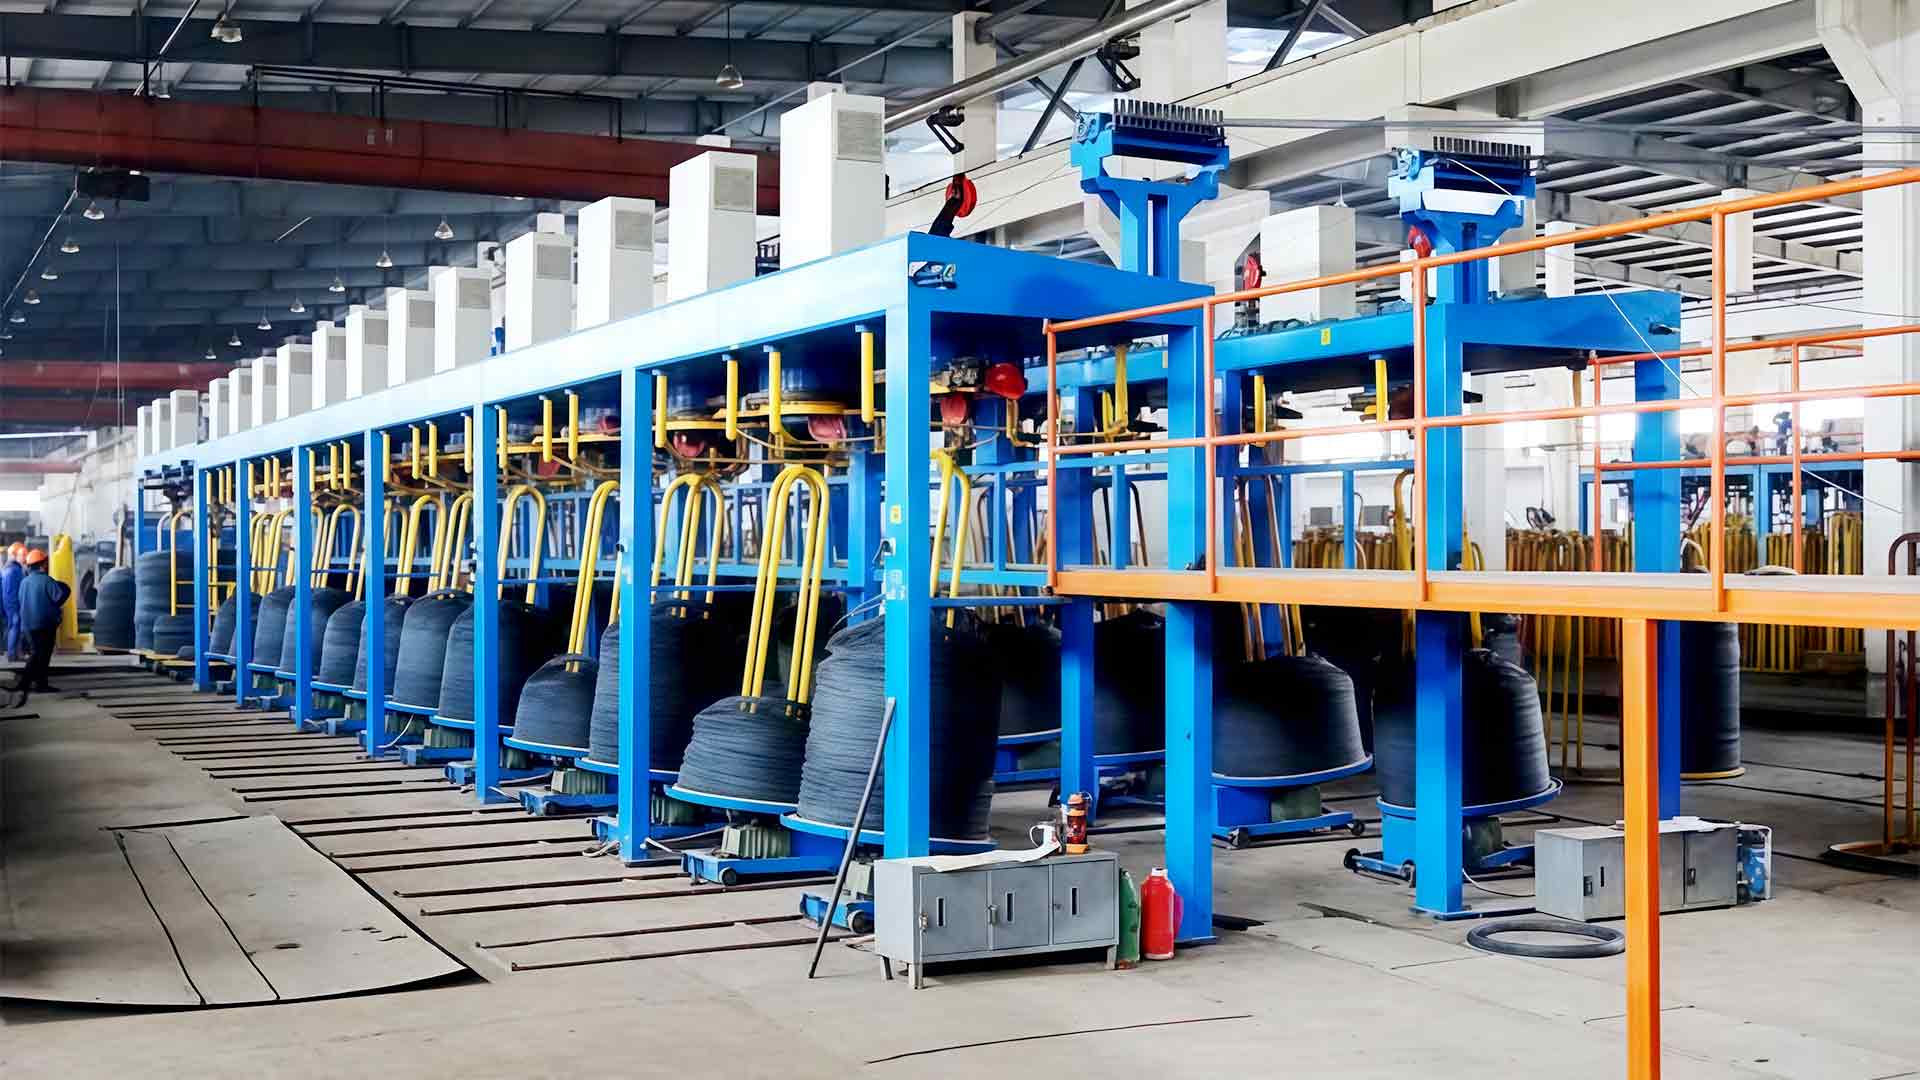
Stroj na kreslenie nádrží na vodu z nehrdzavejúcej ocele Drôt z nehrdzavejúcej ocele vyžaduje riadené žíhanie a čisté ťahanie. Tento stroj s nádržou na vodu ochladzuje a maže tvrdý materiál, aby sa minimalizovalo trenie a opotrebovanie matrice, čím pomáha udržiavať ťažnosť pre konzistentné tkanie alebo splietanie. Zobraziť produkt → Jemný drôt z nízkouhlíkovej ocele, surovina na výrobu klincov, viazacích drôtov a všeobecných viazacích drôtov, je obchod s cenou za kilogram. Tvrdo ťahaný drôt opotrebováva tvarovacie nástroje a odoláva ohýbaniu; žíhaný drôt umožňuje tvarovaču klincov alebo zváračke siete bežať pri svojej menovitej rýchlosti bez nútených zastávok.
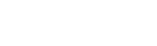
Stroj na ťahanie drôtu z vodnej nádrže s nízkym obsahom uhlíka V prípade nízko uhlíkového oceľového drôtu používaného v klincoch a viazaní, tento stroj udržuje stabilnú teplotu a aplikuje mazanie, aby sa znížilo opotrebovanie lisovnice. Podporuje hladké ťahanie a žíhanú ťažnosť, čo umožňuje rýchlejšie tvarovanie bez prerušenia. Zobraziť produkt → Oceľ pokrytá hliníkom má rovnakú logiku, s jedným nastavením: žíhanie musí zodpovedať tepelnej vodivosti materiálu, ktorá sa líši medzi hliníkom a oceľou. Princíp zostáva rovnaký – obnovte ťažnosť, udržujte povrch čistý a nechajte ďalší proces prebiehať bez prerušenia.
Keď hodnotíte stroj, začnite od svojich vlastných výrobných údajov: priemer vstupnej tyče, konečná veľkosť drôtu, trieda materiálu a rýchlosť linky potrebná na dosiahnutie vašej mesačnej tonáže. Potom sa na linku pozerajte ako na jeden systém – matrice, navijaky, žíhanie, chladenie a navíjanie – namiesto zoznamu názvov komponentov.
Ak to dodávateľ umožňuje, spustite vzorku s vlastným tyčovým materiálom. Stroj, ktorý manipuluje s tou tyčou pri menovitej rýchlosti, s rovnomerným predĺžením a čistým povrchom, má väčšiu hodnotu ako ktorýkoľvek list so špecifikáciami. To je stroj, ktorý bude produkovať ticho, deň za dňom.